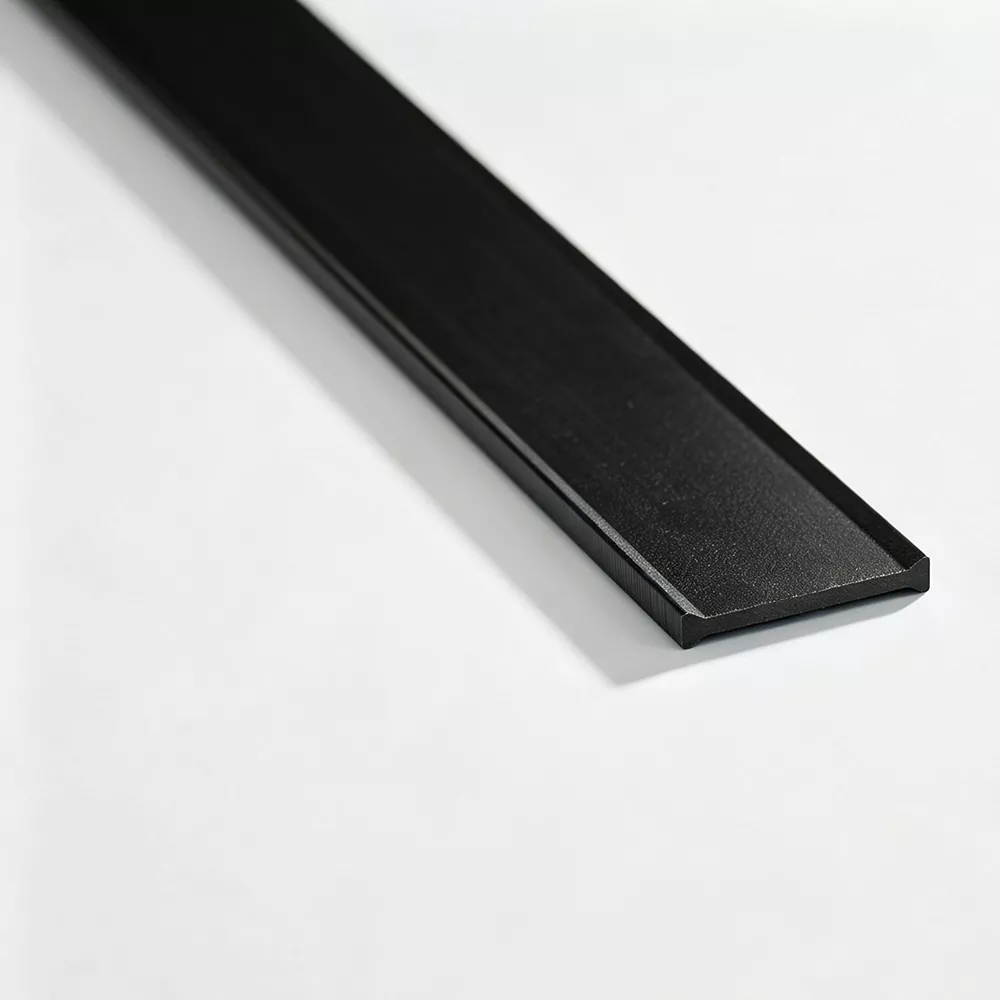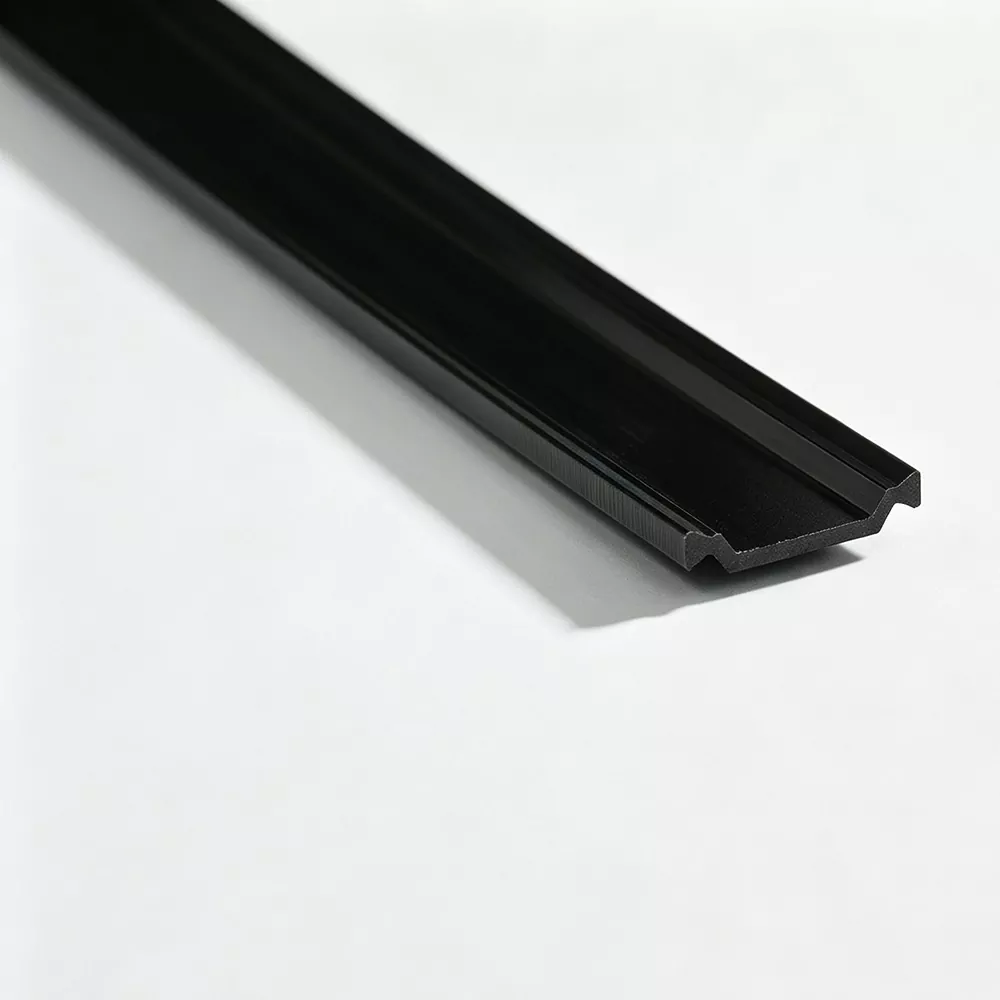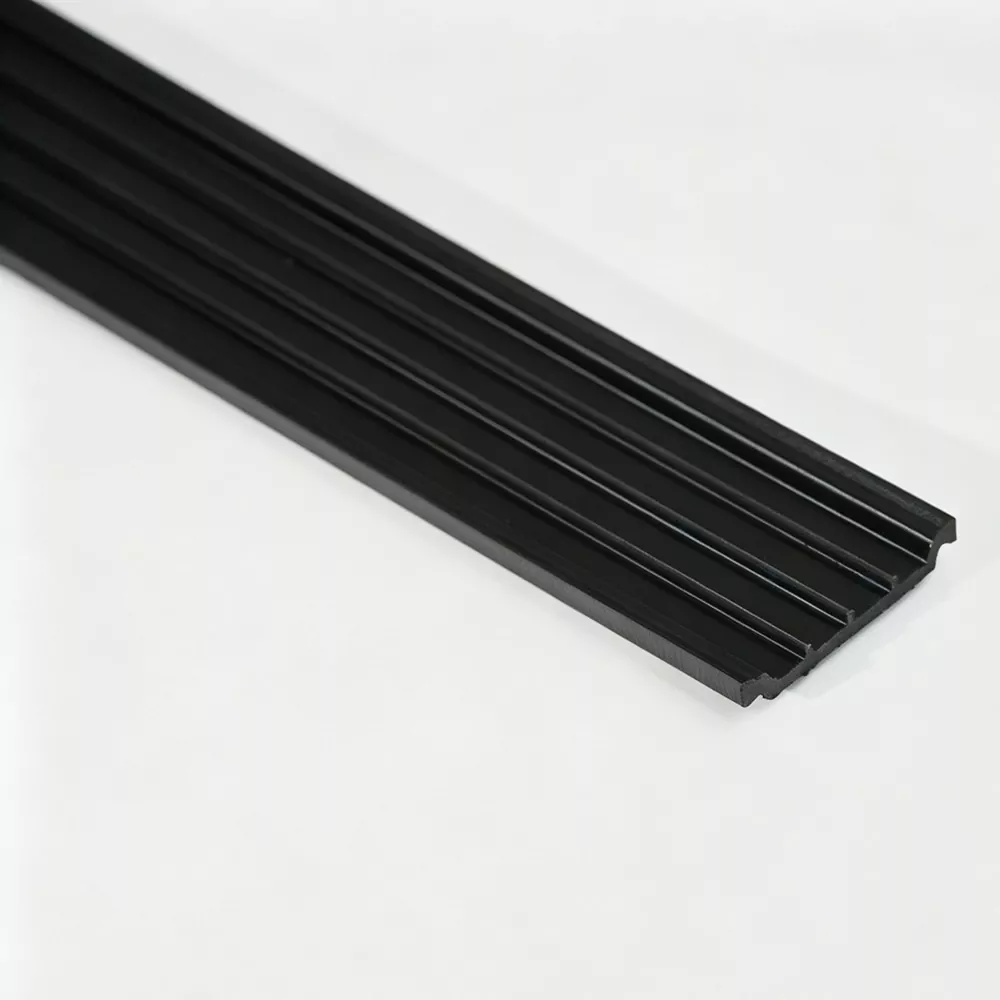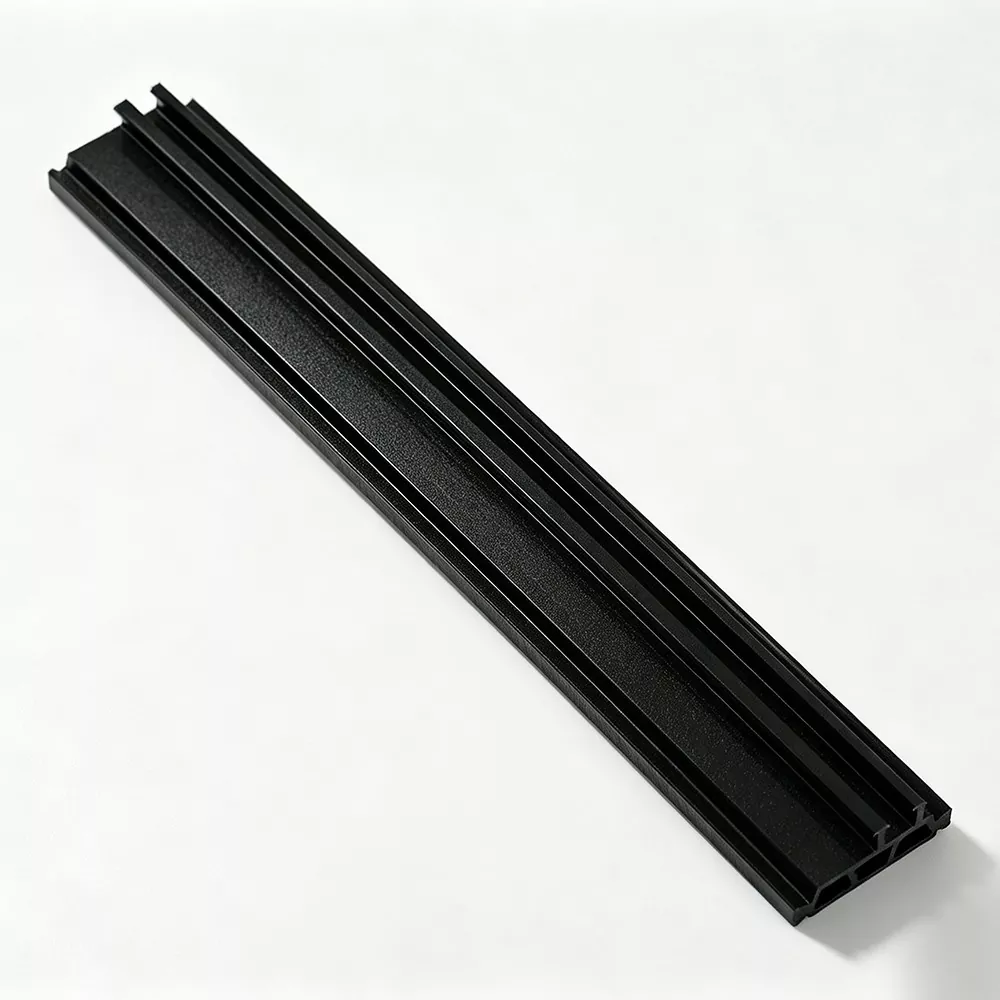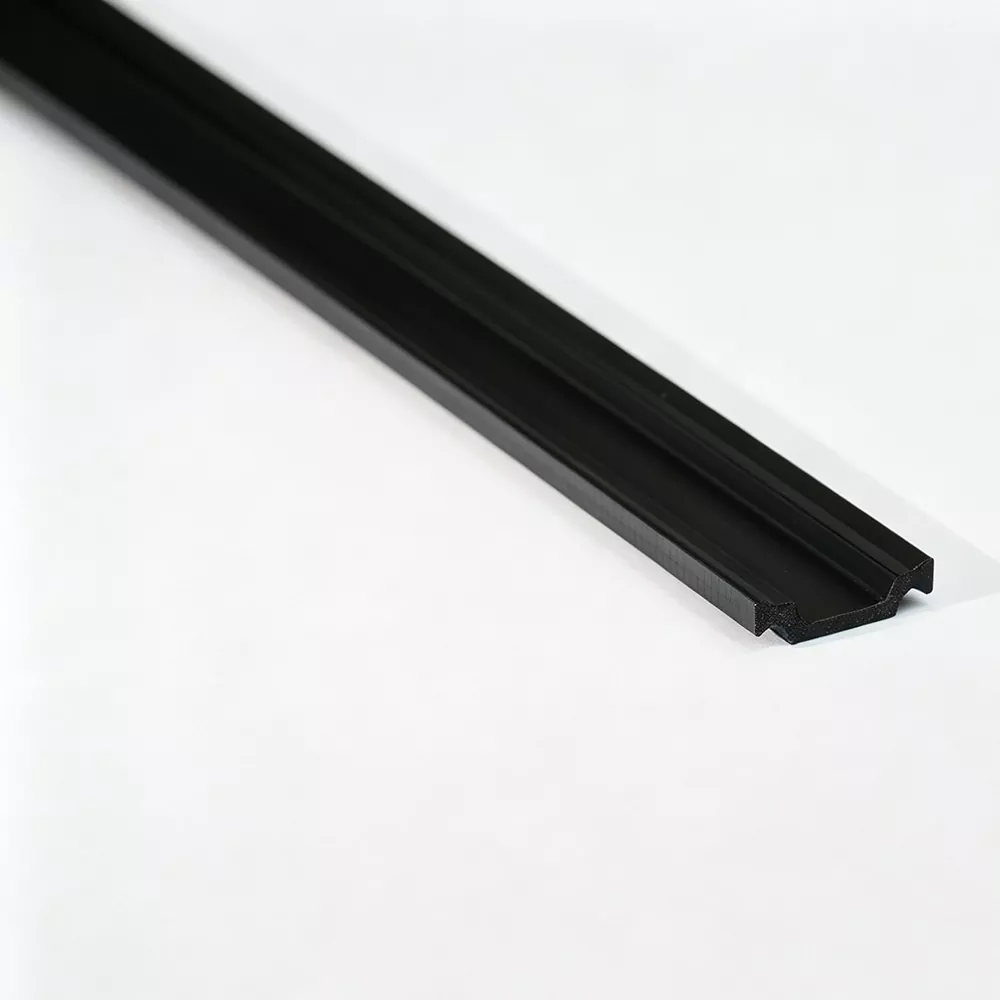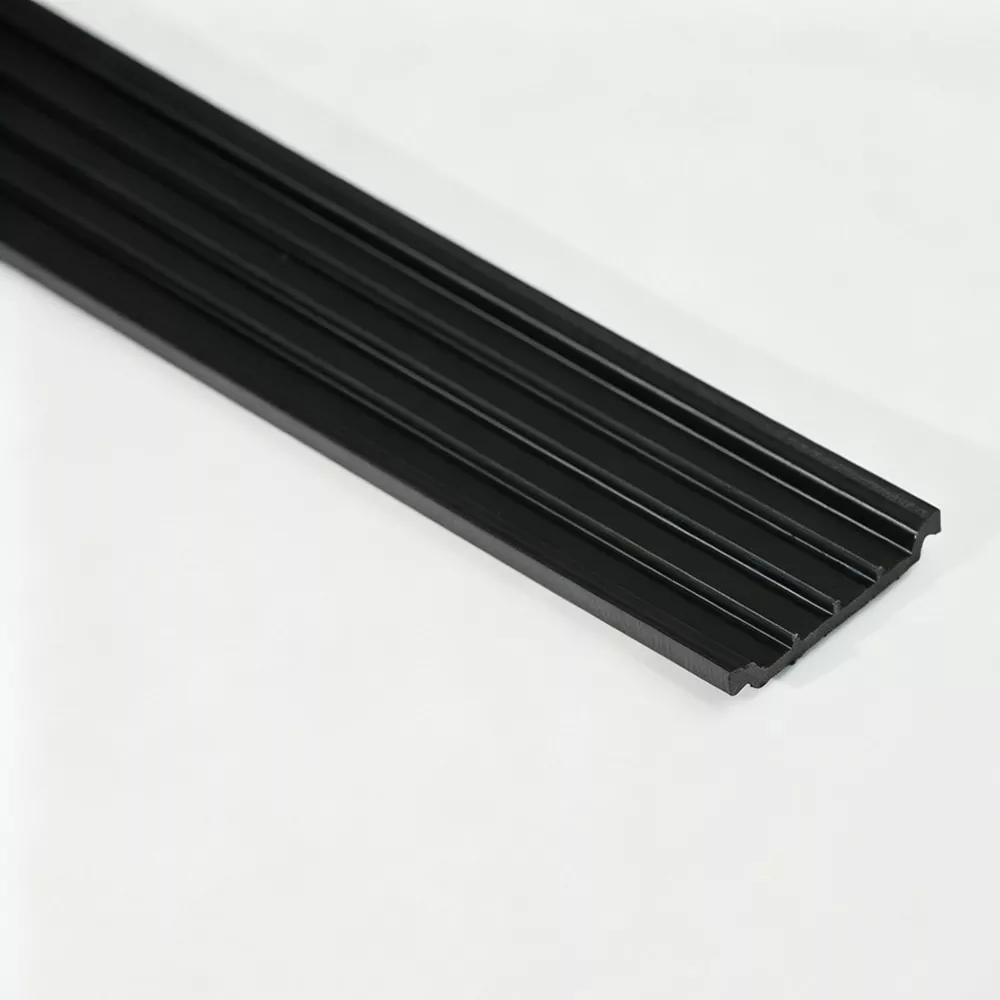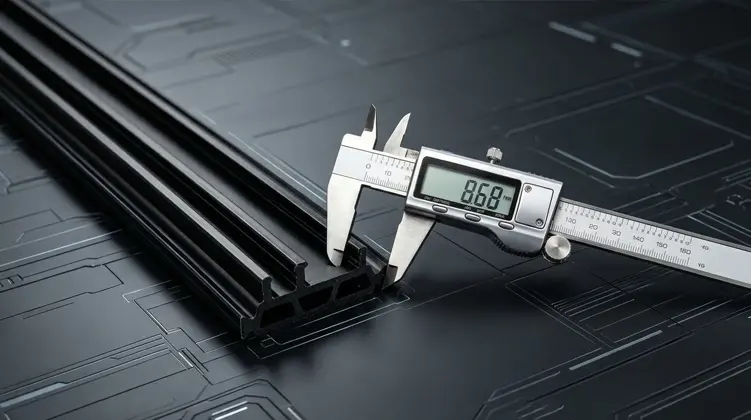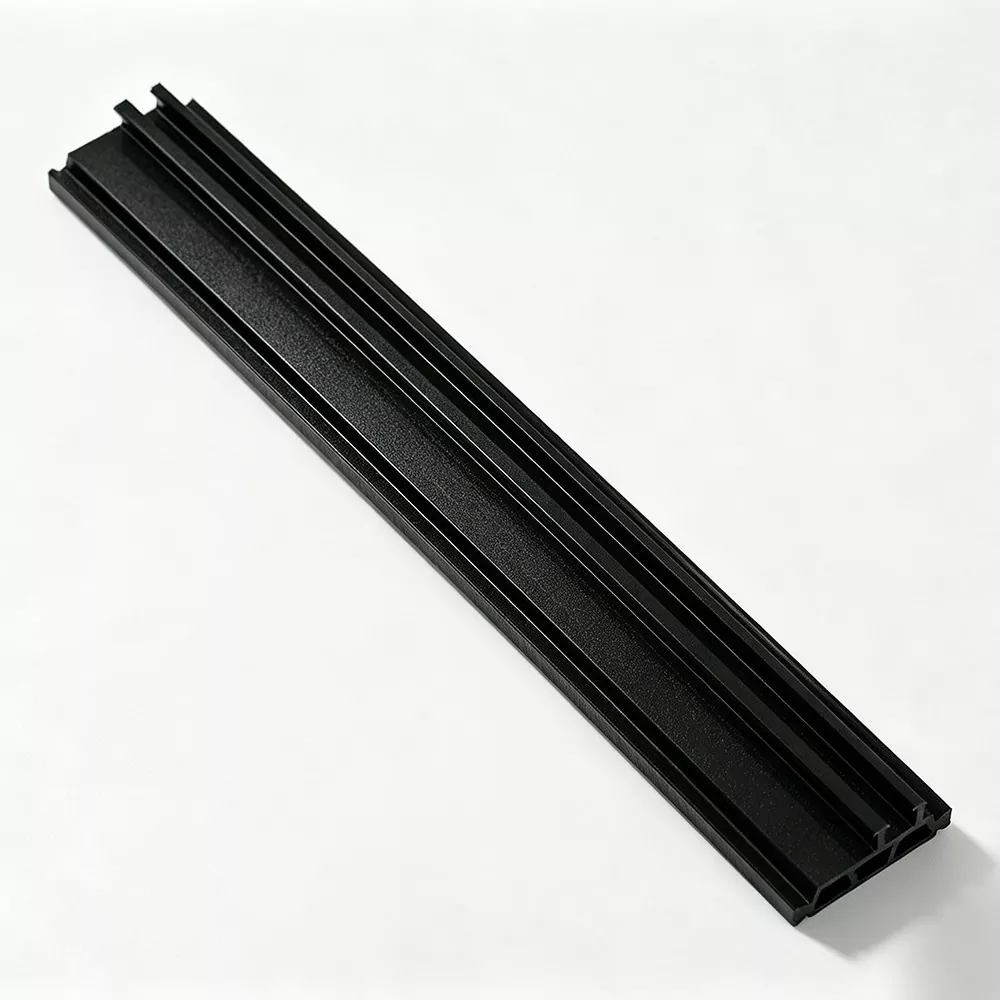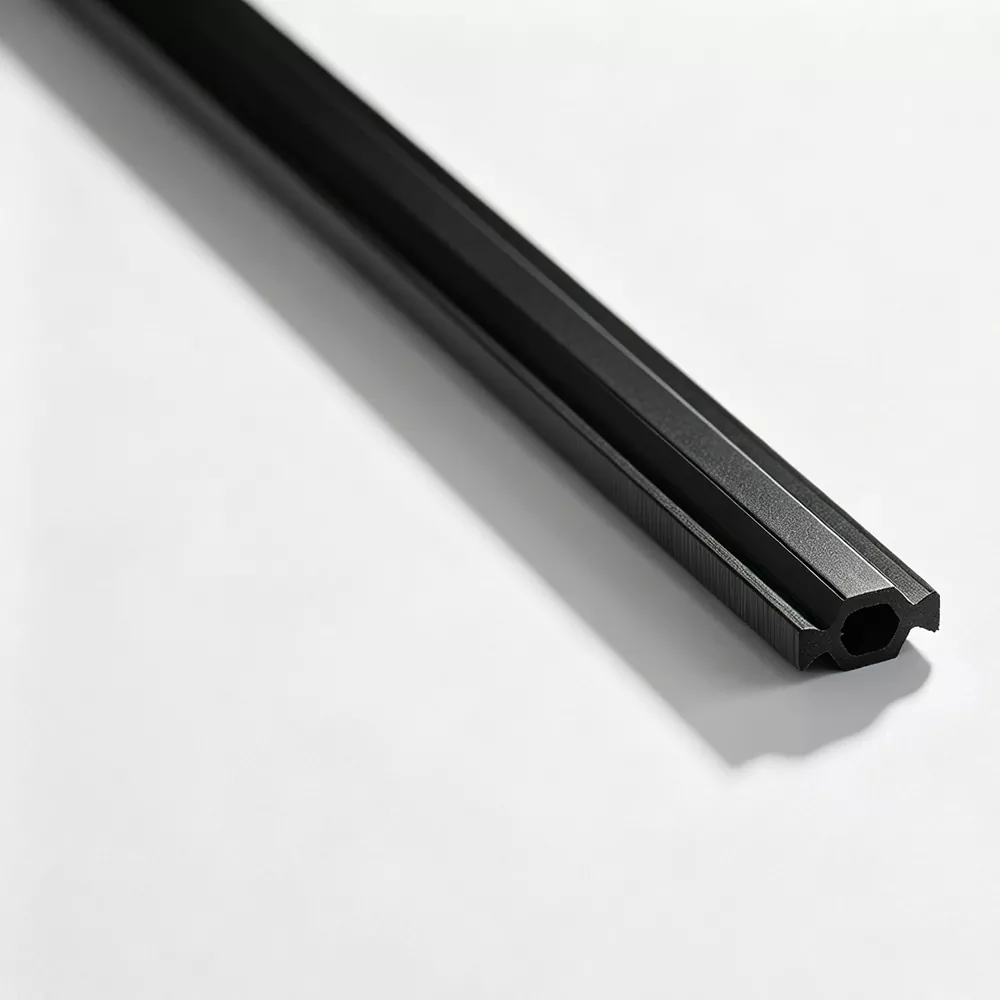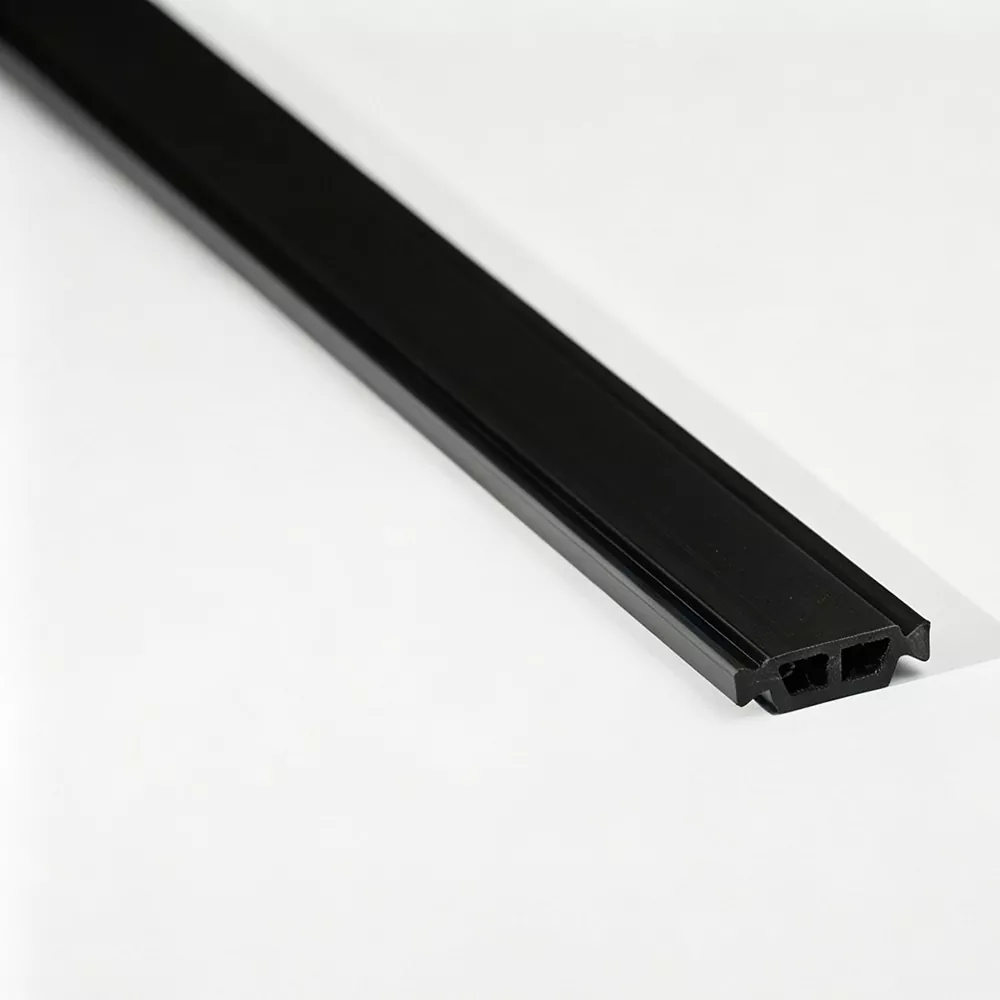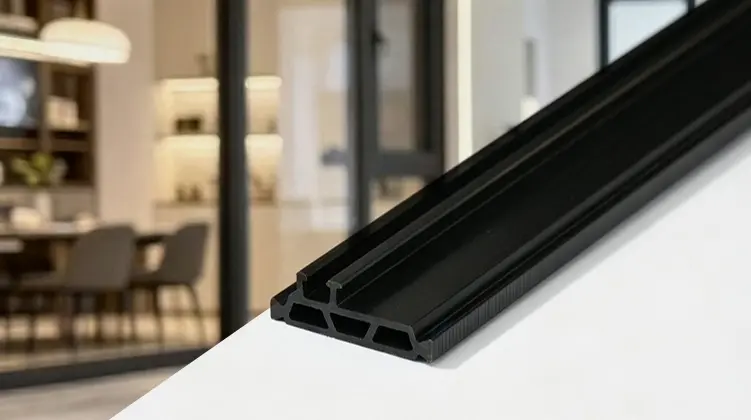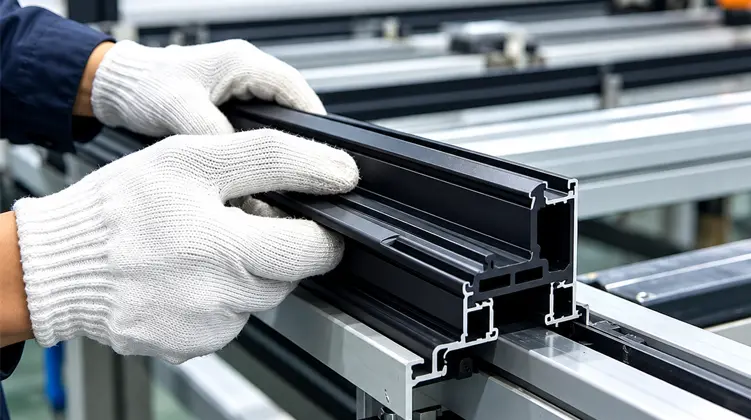
Tiras de rotura térmica PA66 GF25son perfiles de poliamida reforzada que se utilizan para separar secciones de aluminio interiores y exteriores en sistemas de ventanas, puertas y muros cortina con rotura de puente térmico. Su rendimiento depende de algo más que la calidad nominal del material. La distribución de la fibra de vidrio, la geometría de la sección transversal, la precisión dimensional, la resistencia mecánica y la compatibilidad con la cavidad de aluminio influyen en el ensamblaje terminado. Esta guía explica cómo funciona el material, en qué se diferencian las formas comunes de los perfiles, qué dimensiones se deben verificar, cómo la extrusión y la inspección de calidad afectan la consistencia y qué información técnica es útil al desarrollar un perfil para un sistema de aluminio específico.
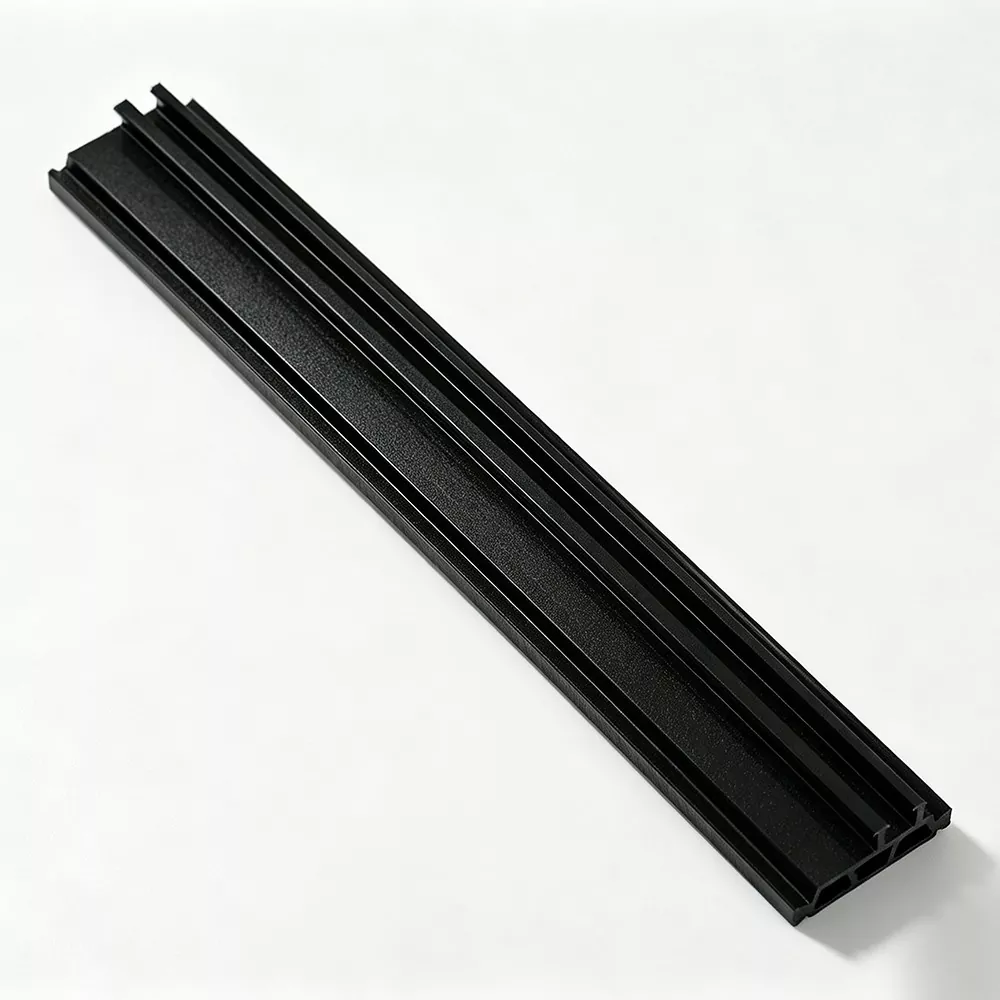
Tabla de contenido
Explora la guía- 01¿Cuál es el material?
- 02Composición de PA66 y fibra de vidrio
- 03Cómo funciona la separación térmica
- 04Propiedades mecánicas y dimensionales
- 05Tipos de secciones transversales comunes
- 06Combinación de tiras con perfiles de aluminio
- 07Fabricación y Extrusión
- 08Inspección y pruebas de calidad
- 09Aplicaciones típicas
- 10Desarrollo de perfiles personalizados
- 11Lista de verificación de selección práctica
- 12Preguntas frecuentes
01¿Qué es un perfil de rotura de puente térmico PA66 GF25?
Un perfil de rotura de puente térmico es un componente no metálico instalado entre secciones de aluminio separadas para interrumpir la ruta directa de transferencia de calor a través de un marco metálico.
El aluminio se usa ampliamente en marcos arquitectónicos porque es liviano, viable y estructuralmente útil. Sin embargo, el aluminio también conduce fácilmente el calor. Cuando las partes interior y exterior de un marco de aluminio permanecen conectadas directamente, el calor puede viajar a través del marco más fácilmente. Una rotura de puente térmico crea una separación entre estas secciones metálicas y cambia la forma en que el calor se mueve a través del perfil ensamblado.
Comúnmente se selecciona la poliamida para esta función porque combina características aislantes con propiedades mecánicas adecuadas para el ensamblaje de perfiles. Los grados reforzados se utilizan cuando la tira debe mantener su forma y permanecer firmemente acoplada al aluminio durante las operaciones de inserción o laminado.
El producto no es simplemente un espaciador de plástico. Su sección transversal debe diseñarse para adaptarse a la cavidad de aluminio, encajar con las ranuras y resistir las fuerzas generadas durante la fabricación y el servicio. Por lo tanto, un perfil adecuado necesita tanto consistencia del material como un control dimensional preciso.
02Comprensión del PA66 y el refuerzo de fibra de vidrio al 25 %
PA66, también conocido como poliamida 66 o nailon 66, es un termoplástico de ingeniería utilizado en componentes que requieren una combinación de resistencia, rigidez y control dimensional. La designación GF25 indica que el compuesto contiene un 25% de fibra de vidrio en peso. Estas fibras refuerzan la matriz polimérica y modifican su comportamiento mecánico.
¿Por qué se utiliza PA66?
PA66 ofrece un equilibrio útil entre resistencia mecánica, resistencia al calor y procesabilidad para perfiles de ingeniería. Sus propiedades lo hacen adecuado para componentes que deben conservar una forma definida mientras se manipulan, ensamblan y exponen a condiciones ambientales cambiantes.
Para aplicaciones de rotura de puente térmico, la selección de materiales debe considerar el entorno completo de procesamiento y servicio. El acondicionamiento de la humedad, la exposición a la temperatura, las dimensiones del perfil y las fuerzas de montaje pueden influir en el comportamiento de un componente de poliamida.
¿Qué aporta GF25?
Las fibras de vidrio aumentan la rigidez y ayudan a mejorar la estabilidad dimensional en comparación con un compuesto de poliamida no reforzado. El refuerzo es particularmente relevante cuando un perfil largo y estrecho debe resistir la deformación durante la manipulación y montaje del perfil de aluminio.
Mayor rigidez
El refuerzo de fibra de vidrio aumenta la rigidez, ayudando al perfil a mantener su sección transversal diseñada durante el procesamiento y la instalación.
Control dimensional
El compuesto reforzado soporta dimensiones de perfil más estables cuando las condiciones de extrusión y enfriamiento se controlan adecuadamente.
Compromiso mecánico
Una resistencia y rigidez adecuadas ayudan a que la tira permanezca acoplada a las ranuras de aluminio durante la inserción y el perfilado.
Propiedades direccionales
La orientación de la fibra influye en el comportamiento longitudinal y transversal, lo que hace que el diseño de extrusión y el control del proceso sean importantes.
El porcentaje de fibra de vidrio por sí solo no describe todas las características de rendimiento. Dos compuestos con el mismo nivel de refuerzo nominal pueden comportarse de manera diferente debido a la calidad de la resina, la longitud de la fibra, la distribución de la fibra, la condición de humedad y el historial de procesamiento. Por lo tanto, la evaluación técnica debe incluir tanto información del material como resultados de las pruebas del perfil terminado.
03¿Cómo funciona la separación térmica en marcos de aluminio?
La separación térmica funciona reemplazando una conexión metálica continua por una sección de menor conductividad. En un marco con rotura de puente térmico, los componentes interiores y exteriores de aluminio están separados por perfiles de poliamida. Esto interrumpe el camino conductor directo que de otro modo se extendería a través del marco de aluminio.
Interrupción de la ruta de transferencia de calor del metal
El calor se mueve a través de los materiales según sus propiedades térmicas y la geometría del conjunto. El aluminio conduce el calor mucho más fácilmente que la poliamida. Por lo tanto, la introducción de una sección de poliamida entre dos piezas de aluminio cambia la ruta del flujo de calor a través del marco.
El ancho de la sección aislante, la forma del perfil y la geometría del metal circundante contribuyen al comportamiento térmico del sistema terminado. Una rotura de puente térmico más amplia puede proporcionar un recorrido más largo a través del material aislante, pero el ancho no debe considerarse de forma aislada. Se debe evaluar el diseño completo del marco.
Por qué es importante el sistema completo de ventanas
Una tira de rotura de puente térmico no puede determinar por sí sola el rendimiento térmico de toda una ventana o muro cortina. También son importantes la configuración del acristalamiento, la profundidad del marco, las fugas de aire, los sellos climáticos, el diseño del drenaje, los herrajes y los detalles de instalación. La tira es un componente importante dentro de un conjunto de ingeniería más grande.
04Resistencia mecánica y estabilidad dimensional
El rendimiento mecánico es esencial porque un perfil con rotura de puente térmico debe hacer más que separar dos secciones de aluminio. También debe permanecer conectado de forma segura a ellos. Durante el montaje, la tira puede experimentar presión de inserción, fuerzas de rodadura, fricción y tensión localizada alrededor de sus elementos de bloqueo.
Resistencia a la tracción longitudinal
La resistencia a la tracción longitudinal describe la resistencia a las fuerzas de tracción a lo largo de una tira extruida. Es relevante cuando los perfiles se manipulan, transportan, insertan o procesan a través de equipos. La orientación de las fibras a lo largo de la dirección de extrusión puede influir en esta propiedad.
Resistencia al corte transversal
La resistencia transversal es importante porque las fuerzas aplicadas a través del perfil pueden afectar la conexión entre la tira de poliamida y las secciones de aluminio. La geometría de bloqueo, las dimensiones de las ranuras, el estado del material y el proceso de perfilado contribuyen a la integridad mecánica del perfil ensamblado.
Estabilidad dimensional
La estabilidad dimensional se refiere a la capacidad de un perfil para mantener su forma y medidas previstas. El ancho, la altura, el espesor de la pared y las características de bloqueo deben permanecer dentro de las tolerancias acordadas para que la tira pueda ajustarse consistentemente a la cavidad de aluminio.
Los cambios en el contenido de humedad y la temperatura pueden afectar las dimensiones y el comportamiento mecánico de la poliamida. Se deben considerar los entornos de almacenamiento, acondicionamiento y producción al definir los métodos de inspección y los requisitos de montaje.
- Verifique las propiedades de tracción longitudinal para conocer los requisitos de manipulación y procesamiento.
- Revise la resistencia transversal y el comportamiento al corte de la estructura de bloqueo prevista.
- Confirme el ancho, la altura, el espesor y las dimensiones críticas de la sección transversal.
- Considere el acondicionamiento de la humedad y la exposición a la temperatura durante la evaluación.
- Evaluar el perfil después del proceso de inserción o laminado previsto.
05Tipos de secciones transversales comunes y sus usos
Los perfiles con rotura de puente térmico están disponibles en diferentes configuraciones de sección transversal. El tipo correcto depende de la forma de la cavidad de aluminio, la estructura de bloqueo y el método de producción utilizado para unir las secciones metálicas.
Perfiles tipo I
Los perfiles tipo I generalmente tienen una sección de lados relativamente rectos y se utilizan con cavidades de aluminio de ranura recta compatibles. Su idoneidad depende de las dimensiones y características de encaje de la extrusión específica. La tira debe encajar de forma segura sin fuerza de inserción excesiva ni movimientos no deseados.
Perfiles tipo C
Los perfiles tipo C tienen una sección transversal conformada destinada a cavidades de aluminio curvadas, escalonadas o de formas especiales compatibles. La geometría puede ayudar a crear un compromiso mecánico definido cuando la ranura de aluminio está diseñada para esa sección.
Perfiles tipo T
Los perfiles tipo T utilizan una configuración de cabeza y vástago. La cabeza más ancha y la sección de conexión más estrecha deben corresponder a la ranura de alojamiento y a las necesidades de montaje del perfil de aluminio. La coincidencia precisa es importante para evitar interferencias durante la inserción y el enrollado.
Perfiles de formas especiales
Algunos sistemas de aluminio utilizan cavidades que no se pueden combinar con una forma de perfil estándar. Se pueden desarrollar secciones con formas especiales en torno a un dibujo, una especificación dimensional o información de perfil físico. El diseño debe tener en cuenta la sección transversal completa, incluidos los detalles de bloqueo y cualquier cambio de espesor local.
| Tipo de perfil | Característica estructural típica | Consideración principal de coincidencia |
|---|---|---|
| Tipo I | Sección transversal generalmente de lados rectos | Compatibilidad con ranuras rectas y dimensiones de cavidades |
| Tipo C | Geometría de compromiso curvada o escalonada | Coincidencia de la forma de la cavidad de aluminio y el área de bloqueo |
| Tipo T | Configuración de cabeza y vástago | Ancho de cabeza, dimensiones del vástago y apertura de ranura coincidentes |
| Forma especial | Sección transversal personalizada para una extrusión particular | Precisión del dibujo, método de montaje y dimensiones funcionales. |
Los nombres de los perfiles son útiles para la clasificación inicial, pero no son suficientes para confirmar la compatibilidad. Los fabricantes deben comparar los dibujos de secciones transversales reales y las dimensiones críticas antes de seleccionar un tipo.
06Cómo combinar la tira con un perfil de aluminio
Hacer coincidir la rotura térmica con la extrusión de aluminio es una de las etapas más importantes en la selección de productos. Un perfil que se parece a la sección requerida aún puede tener una característica de bloqueo, ancho o alto inadecuados. La cavidad receptora debe considerarse como punto de partida para la selección.
Tiras de rotura térmica PA66 GF25debe evaluarse en función del dibujo del perfil de aluminio y el proceso de ensamblaje real, en lugar de seleccionarse únicamente por el nombre del producto.
| Detalle del perfil de aluminio | Dimensión o característica de tira | Qué verificar |
|---|---|---|
| Ancho de la cavidad | Ancho de tira | Ajuste, compromiso y tolerancia dimensional |
| Profundidad de la cavidad | Altura del perfil | Asiento correcto dentro de la sección de aluminio. |
| Estructura de ranura | Geometría de bloqueo | Compatibilidad con inserción y perfilado. |
| Separación requerida | Espesor de tira y diseño de sección. | Espacio disponible y configuración del sistema. |
| Equipo de montaje | Tolerancias del perfil y detalles de participación. | Fuerza de inserción, condiciones de rodadura y estabilidad. |
| Método de suministro y procesamiento. | Longitud y forma de suministro. | Compatibilidad con líneas de corte, manipulación y producción. |
Verifique la sección transversal completa
El ancho y el alto son sólo dos partes de la revisión dimensional. La apertura de la ranura, los hombros de bloqueo, el espesor de la pared, los radios de las esquinas y las transiciones locales también pueden afectar el ajuste. Pequeñas diferencias en estas áreas pueden cambiar la resistencia de inserción o la forma en que la tira se bloquea en el aluminio.
Considere el método de ensamblaje
Los procesos de inserción y laminado imponen diferentes exigencias al perfil. Una sección que se ajuste dimensionalmente a la cavidad puede seguir siendo difícil de procesar si la geometría de bloqueo o la condición de la superficie no son adecuadas. Por lo tanto, la evaluación debe incluir el equipo previsto y los parámetros de producción.
07Procesos de fabricación detrás de perfiles consistentes
La fabricación por extrusión transforma un compuesto polimérico reforzado en un perfil continuo con una sección transversal definida. La producción estable requiere control de los materiales entrantes, las condiciones de composición, los parámetros de extrusión, el enfriamiento, la conformación y el corte.
Preparación de Materia Prima
La resina PA66 y la fibra de vidrio son los materiales principales del compuesto reforzado. Las verificaciones del material entrante pueden incluir el índice de flujo de fusión, el contenido de fibra de vidrio y la condición de humedad. Estos factores influyen en el comportamiento de la masa fundida, la distribución de las fibras y la consistencia del perfil acabado.
El control de la humedad es particularmente importante cuando se procesa poliamida. Los procedimientos de manipulación y secado del material deben ser apropiados para la resina y las condiciones de producción. Una preparación incorrecta puede afectar la apariencia de la superficie y la estabilidad del procesamiento.
Extrusión de doble tornillo
La extrusión de doble tornillo se utiliza para procesar y dar forma a compuestos termoplásticos reforzados. La configuración del tornillo y las condiciones operativas influyen en la mezcla de materiales, el movimiento del material fundido y la distribución de las fibras. Una matriz adecuada forma entonces la geometría de sección transversal requerida.
Enfriamiento y modelado
Después de salir de la matriz, el perfil extruido pasa por un proceso controlado de enfriamiento y conformación. La temperatura, la velocidad de tracción y las condiciones de enfriamiento influyen en la estabilidad dimensional. Si estos parámetros no están equilibrados, el perfil puede presentar variación dimensional, deformación o defectos superficiales.
Orientación y corte de fibras
La orientación de la fibra de vidrio se ve afectada por el flujo del material a través del sistema de extrusión y la matriz. Contribuye a las propiedades mecánicas direccionales del perfil acabado. Una vez que la sección se ha enfriado y estabilizado, el corte de precisión produce la longitud de suministro requerida.
- Preparación de materiales:Verifique el estado de la resina, el contenido de fibra de vidrio y la humedad antes del procesamiento.
- Alimentación compuesta:Mantenga condiciones estables de alimentación y mezcla de materiales.
- Moldeo por extrusión:Utilice el troquel adecuado y los parámetros de extrusión controlados para formar la sección.
- Enfriamiento y modelado:Estabilice el perfil mientras controla la temperatura y la velocidad de tracción.
- Inspección dimensional:Revise las dimensiones de la sección transversal y el estado de la superficie durante la producción.
- Corte de precisión:Corte el perfil terminado a la longitud de suministro acordada e inspeccione el aspecto final.
Para especificaciones adecuadas, se pueden suministrar tiras rectas a 6 metros por pieza, mientras que los perfiles en bobina compatibles se pueden suministrar a 500 metros por rollo. La forma adecuada depende de la geometría de la sección, los requisitos de manipulación y el método de procesamiento posterior.
08Inspección de calidad y elementos de prueba importantes
La evaluación de la calidad debe cubrir las características del material, la precisión dimensional, el comportamiento mecánico y el estado del perfil acabado. Una sola prueba no puede representar todos los requisitos de un sistema de rotura de puente térmico de aluminio. Los criterios de inspección deben estar relacionados con la aplicación prevista y las especificaciones técnicas acordadas para el producto.
Verificaciones de material entrante
La inspección entrante puede revisar la identificación de la resina, el comportamiento del flujo de fusión, el contenido de fibra de vidrio y la humedad. Las materias primas consistentes proporcionan una base más estable para la extrusión y el control del perfil terminado.
Inspección en proceso
Durante la producción se pueden comprobar las dimensiones de la sección transversal y el estado de la superficie en intervalos definidos. El registro de los parámetros del proceso ayuda a identificar variaciones y respalda la trazabilidad de la producción. Los puntos de inspección pueden incluir ancho, alto, espesor, forma del perfil y defectos superficiales visibles.
Evaluación de laboratorio
Dependiendo de la especificación, las pruebas de laboratorio pueden incluir características de densidad, dureza Shore, resistencia a la tracción longitudinal y transversal, resistencia al agua, envejecimiento térmico y expansión lineal. El método de prueba aplicable y los requisitos de acondicionamiento deben definirse antes de comparar los resultados.
Inspección del producto terminado
Antes del envío, se puede comprobar el aspecto y las dimensiones de las tiras terminadas. El embalaje y la manipulación también deben proteger el perfil de dobleces, contaminación y daños mecánicos innecesarios. Un informe de inspección en inglés puede respaldar la comunicación técnica y la revisión de calidad entrante.
| Artículo de inspección | Qué evalúa | Por qué es importante |
|---|---|---|
| Contenido de fibra de vidrio | Proporción de refuerzo en el compuesto. | Soporta la consistencia del material y el control de especificaciones. |
| Inspección dimensional | Ancho, alto, espesor y sección transversal. | Confirma el ajuste con la cavidad de aluminio. |
| Dureza Shore | Resistencia a la sangría bajo un método definido. | Proporciona una propiedad del material para la revisión de especificaciones. |
| Resistencia a la tracción | Comportamiento mecánico longitudinal y transversal. | Ayuda a evaluar los requisitos de manipulación y montaje. |
| Resistencia al agua | Comportamiento bajo exposición definida a la humedad. | Admite la evaluación del entorno de servicio previsto. |
| Envejecimiento térmico | Cambios de propiedad después de una exposición al calor definida | Ayuda a evaluar la estabilidad del material en condiciones de prueba. |
| Expansión lineal | Cambio dimensional con la temperatura. | Útil para considerar el ajuste del perfil ante cambios de temperatura |
Los resultados de las pruebas deben interpretarse utilizando el método, la preparación de muestras, el acondicionamiento y los criterios de aceptación pertinentes. Una especificación de calidad significativa identifica tanto la propiedad que se prueba como las condiciones bajo las cuales se obtiene el resultado.
09Aplicaciones en ventanas, puertas y muros cortina
Los perfiles de poliamida reforzada se utilizan en una variedad de sistemas arquitectónicos de aluminio. El diseño de la sección y los requisitos mecánicos varían según la estructura del marco, la configuración de apertura y el proceso de ensamblaje.
Ventanas de aluminio
En marcos y hojas de ventanas con rotura térmica, la tira separa los perfiles de aluminio interiores y exteriores. Su sección transversal debe coincidir con las cavidades del marco y la hoja manteniendo un encaje adecuado durante el montaje. Los diseñadores de sistemas de ventanas también consideran la profundidad del marco, la disposición del acristalamiento, el sellado contra la intemperie y el drenaje.
Puertas de aluminio
Los perfiles de las puertas pueden experimentar operaciones repetidas y cargas mecánicas alrededor de las bisagras, cerraduras y secciones de conexión. La rotura de puente térmico debe ajustarse al perfil de aluminio y permanecer estable durante su fabricación y uso. El diseño completo de la puerta determina la geometría de la sección requerida y las especificaciones mecánicas.
Sistemas de muro cortina
La estructura de muro cortina comúnmente incluye parteluces verticales y travesaños horizontales. Se incorporan secciones de rotura de puente térmico en componentes de aluminio compatibles para separar las piezas metálicas interiores y exteriores. Las dimensiones del perfil, los detalles de conexión y los requisitos estructurales deben considerarse en conjunto.
Otros perfiles de aluminio arquitectónico
Las extrusiones arquitectónicas especiales pueden utilizar formas o dimensiones de cavidades no estándar. En estos casos, un perfil desarrollado alrededor del dibujo de extrusión puede ayudar a abordar requisitos específicos de compromiso y separación. El proceso de diseño debe incluir la geometría del aluminio y el método de montaje desde el principio.
Marcos y marcos de ventanas
Se utiliza entre secciones de marco de aluminio interiores y exteriores compatibles.
Sistemas de marcos de puertas
Diseñado en torno a la estructura de ranura y las necesidades mecánicas de las extrusiones de puertas.
Montantes de muro cortina
Se aplica en tramos de armazón vertical con cavidades adecuadas de rotura de puente térmico.
Travesaños de muro cortina
Adaptado a perfiles horizontales de aluminio y sus requisitos de montaje.
10Desarrollo de perfiles personalizados y coordinación técnica
No todas las extrusiones de aluminio utilizan una geometría de rotura de puente térmico estándar. Es posible que se necesite un perfil personalizado cuando las dimensiones de la cavidad, la estructura de bloqueo o la separación requerida difieren de las secciones comúnmente utilizadas. El proceso de desarrollo debe comenzar con una comprensión clara del perfil de aluminio receptor.
Información para la evaluación del perfil
Un dibujo de extrusión de aluminio es un punto de partida útil porque muestra la cavidad y los detalles de bloqueo que determinan la forma del perfil requerida. La información dimensional debe identificar anchos, alturas, secciones de pared, aberturas de ranuras y tolerancias críticas.
También es útil definir el método de ensamblaje previsto, el equipo de producción, la longitud de tira requerida y cualquier requisito especial de apariencia o empaque. Estos detalles reducen la incertidumbre durante la evaluación del perfil y el desarrollo de herramientas.
Opciones de personalización típicas
- Sección transversal:Tipo I, Tipo C, Tipo T o un diseño de forma especial.
- Dimensiones:Ancho, alto, grosor y detalles de bloqueo personalizados.
- Color:Selección de color según material acordado y especificación de producción.
- Longitud:Longitudes de corte recto o formas de suministro enrolladas adecuadas.
- Identificación:Marcado láser donde así lo requiera la especificación del producto.
- Embalaje:Disposiciones de embalaje adecuadas para el almacenamiento, transporte y manipulación de la producción.
Flujo de trabajo de desarrollo
- Revisión de dibujo:Revise la sección transversal de aluminio, las dimensiones y la geometría de bloqueo.
- Evaluación de perfil:Confirme la sección de tira requerida e identifique las dimensiones coincidentes críticas.
- Preparación de herramientas:Desarrollar o ajustar el troquel de extrusión para la sección transversal especificada.
- Extrusión de prueba:Evaluar el perfil formado y revisar sus características dimensionales.
- Confirmación de dimensiones:Verifique el perfil con el dibujo acordado y los requisitos técnicos.
- Acuerdo de producción:Confirme la especificación final, los requisitos de inspección y el formulario de suministro.
La coordinación técnica debe continuar durante las etapas de desarrollo. Si la inserción es difícil, se producen grietas o la resistencia al corte es insuficiente, es posible que la investigación deba considerar en conjunto la condición del material, la geometría del perfil, las dimensiones de la ranura y los parámetros de ensamblaje.
11Una lista de verificación de selección práctica para fabricantes
La selección de productos es más confiable cuando los requisitos de materiales y los detalles del perfil de aluminio se revisan como una sola especificación. La siguiente lista de verificación puede ayudar a los equipos de ingeniería y compras a organizar la información necesaria antes de confirmar un perfil.
Material y refuerzo
- Confirme el material base PA66 y el refuerzo de fibra de vidrio del 25% especificado.
- Revisar el estado del material y la información de procesamiento relevante.
- Identificar las propiedades mecánicas requeridas para el montaje previsto.
Geometría y dimensiones del perfil
- Confirme el tipo de sección transversal y todas las dimensiones críticas.
- Compare la geometría de la tira con la estructura de ranura y cavidad de aluminio.
- Defina tolerancias dimensionales para las funciones que controlan el ajuste y el bloqueo.
Requisitos de fabricación y calidad
- Revisar la consistencia de la extrusión y los arreglos de inspección dimensional.
- Identificar los requisitos de pruebas mecánicas, térmicas y ambientales aplicables.
- Confirmar las expectativas de inspección y presentación de informes del producto terminado.
Detalles de solicitud y suministro
- Identifique si el perfil está destinado a ventanas, puertas, muros cortina u otro sistema de aluminio.
- Especificar el proceso de inserción o perfilado utilizado por el fabricante del perfil de aluminio.
- Confirme las longitudes requeridas, la forma de suministro, el empaque y la identificación del producto.
Tiras de rotura térmica PA66 GF25En última instancia, debe seleccionarse de acuerdo con los requisitos técnicos del sistema de aluminio. La designación de un material es un punto de partida importante, pero la integración exitosa depende de la relación entre las propiedades del compuesto, la sección transversal, la precisión dimensional y las condiciones de ensamblaje.
12Preguntas frecuentes
¿Qué significa PA66 GF25?
PA66 se refiere a la poliamida 66, un termoplástico de ingeniería. GF25 indica que el compuesto contiene 25% de fibra de vidrio en peso. El refuerzo aumenta la rigidez y favorece la estabilidad dimensional en comparación con un compuesto PA66 no reforzado.
¿Por qué se añade fibra de vidrio a los perfiles con rotura de puente térmico de poliamida?
La fibra de vidrio refuerza la matriz polimérica y mejora la rigidez y el control dimensional. Estas características son útiles cuando el perfil debe mantener su sección transversal y soportar fuerzas durante su inserción, enrollado y manipulación.
¿Cuál es la función principal de una regleta con rotura de puente térmico?
Separa las secciones de aluminio interiores y exteriores e interrumpe el camino conductor directo a través de la estructura metálica. El rendimiento del sistema terminado también depende de la geometría del marco, el acristalamiento, los sellos y los detalles de instalación.
¿Cuál es la diferencia entre los perfiles tipo I, tipo C y tipo T?
Tienen diferentes geometrías de sección transversal diseñadas para diferentes estructuras de cavidades de aluminio. Los perfiles tipo I generalmente tienen lados rectos, los perfiles tipo C utilizan una geometría de acoplamiento curvada o escalonada y los perfiles tipo T tienen una configuración de cabeza y vástago. La compatibilidad debe confirmarse con el dibujo de extrusión real.
¿Cómo pueden los fabricantes confirmar las dimensiones correctas de las tiras?
Revise el dibujo del perfil de aluminio y compare el ancho de la cavidad, la profundidad, la estructura de la ranura, los detalles de bloqueo y la separación requerida con la sección transversal de la tira propuesta. También se debe considerar el proceso de inserción o enrollado previsto.
¿En qué aplicaciones se utilizan perfiles de rotura de puente térmico de poliamida reforzada?
Las aplicaciones comunes incluyen ventanas, puertas, parteluces de muros cortina, travesaños y otros sistemas arquitectónicos de extrusión de aluminio con rotura térmica de aluminio. El perfil requerido depende del diseño de la cavidad y de los requisitos mecánicos de cada sistema.
¿Qué pruebas son relevantes para la calidad de las tiras con rotura de puente térmico?
Dependiendo de la especificación, la evaluación puede incluir densidad, dureza Shore, resistencia a la tracción longitudinal y transversal, resistencia al agua, envejecimiento térmico, expansión lineal, inspección dimensional y comprobaciones de superficie. Los métodos de prueba y los criterios de aceptación deben acordarse de antemano.
¿Se pueden desarrollar perfiles con formas especiales?
Sí. Se puede desarrollar una sección de forma especial alrededor del dibujo del perfil de aluminio y sus dimensiones críticas. El proceso de desarrollo generalmente incluye revisión de perfiles, preparación de herramientas, extrusión de prueba, confirmación dimensional y aprobación de especificaciones de producción.
¿Están disponibles formas de suministro rectas y enrolladas?
La forma de suministro depende de la geometría y las especificaciones del perfil. Se pueden suministrar tiras rectas a razón de 6 metros por pieza, mientras que los perfiles adecuados se pueden suministrar en rollos de 500 metros. Se debe confirmar el formulario apropiado para la sección seleccionada.
¿Qué información se debe preparar antes de solicitar un presupuesto?
Prepare el dibujo del perfil de aluminio, las dimensiones requeridas de la tira, los detalles de la sección transversal, la especificación del material, el método de ensamblaje, la longitud objetivo y cualquier requisito de inspección o embalaje. Estos detalles ayudan a aclarar el alcance técnico antes de organizar la producción.
¿Busca un perfil de rotura de puente térmico que se adapte a su sistema de aluminio?
Comparta su dibujo de perfil de aluminio, las dimensiones requeridas y los detalles de ensamblaje para analizar una sección de poliamida adecuada. Nuestro equipo puede ayudarlo a revisar la sección transversal, las especificaciones del material y los requisitos técnicos para su aplicación.
Contáctenos para discutir sus requisitosCoordinación técnica de ventanas, puertas, muros cortina y perfiles de extrusión personalizados de aluminio.
Fabricado porJinxing· Perfiles de Rotura Térmica de Poliamida Reforzada