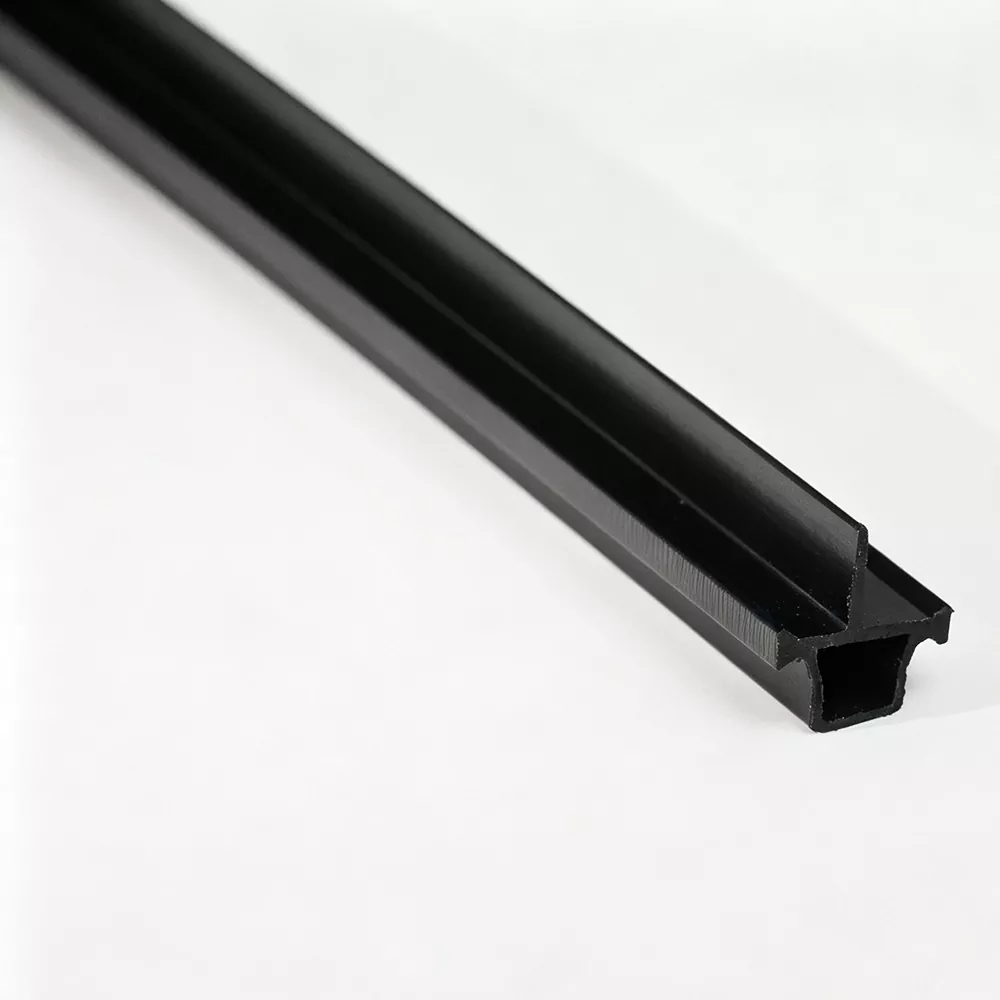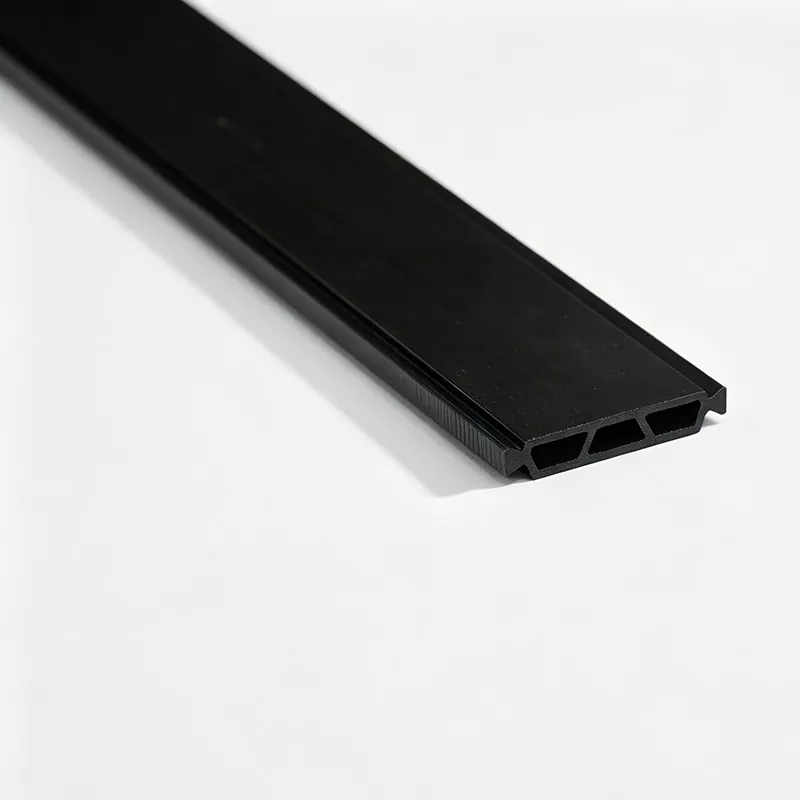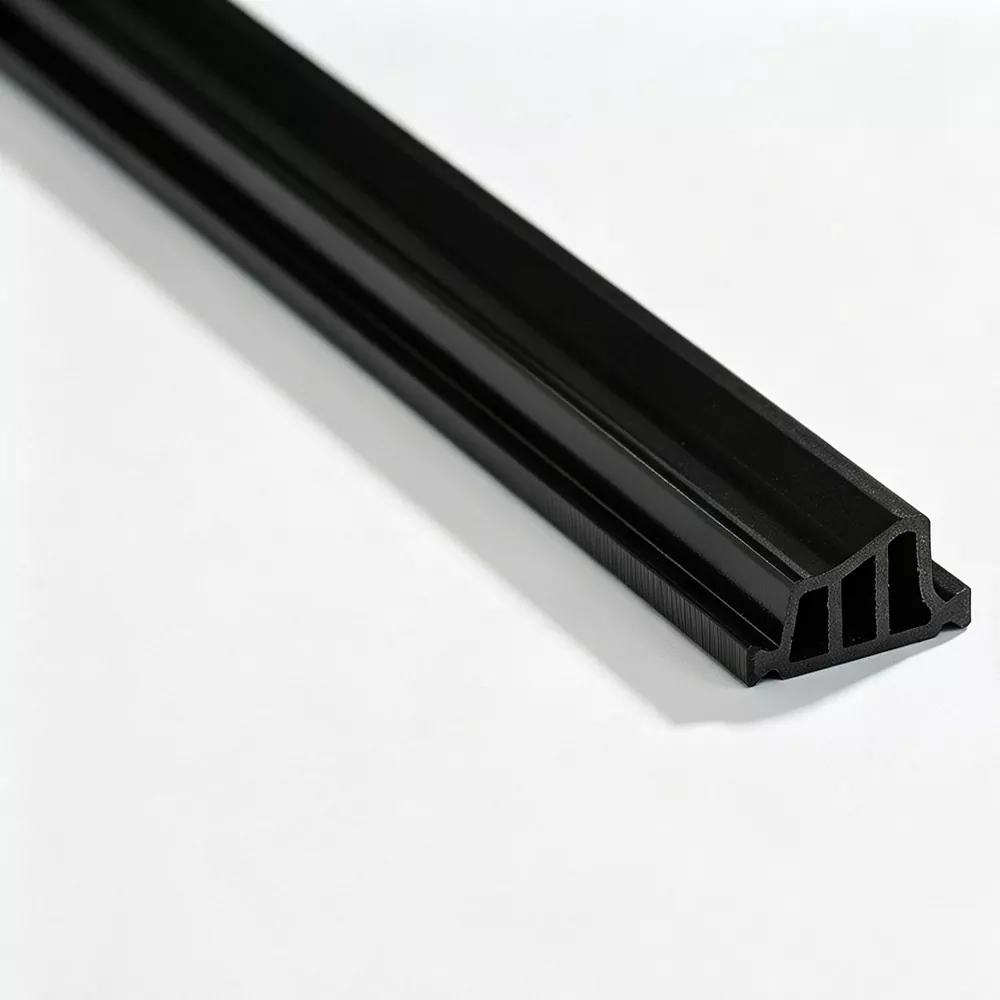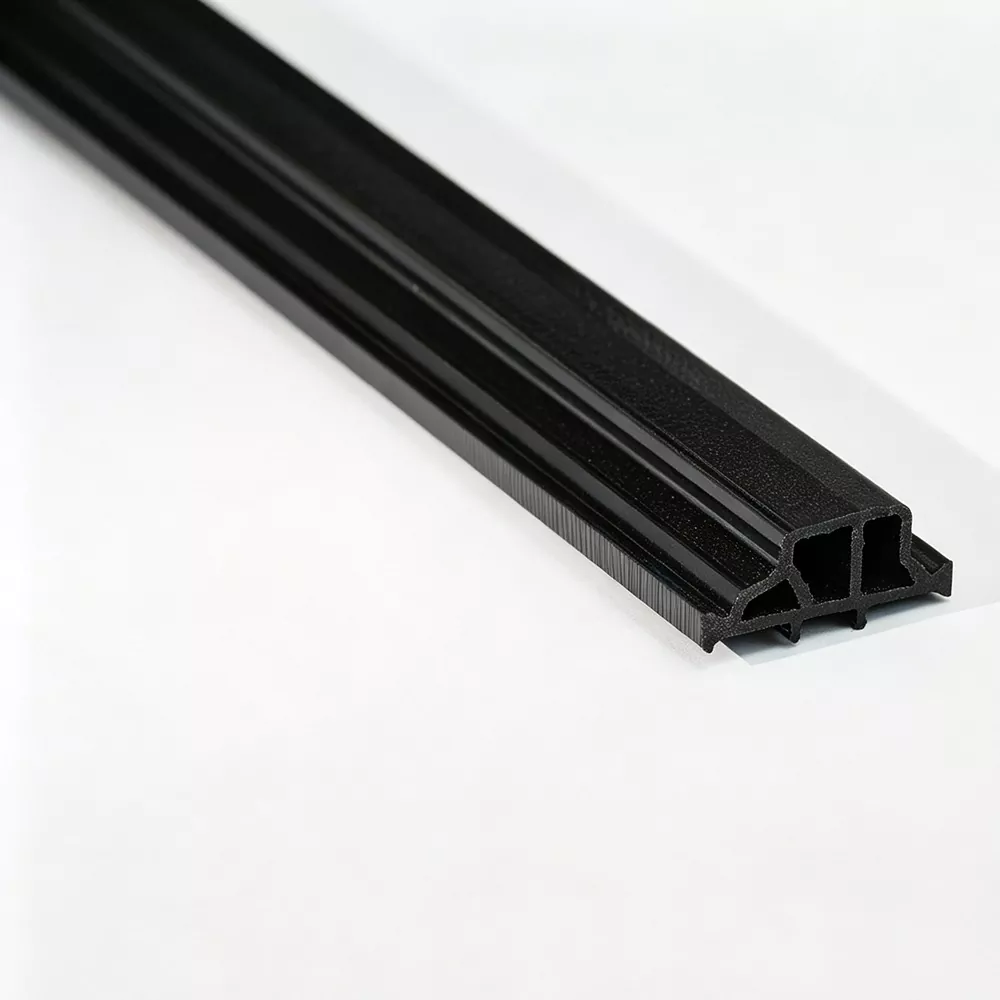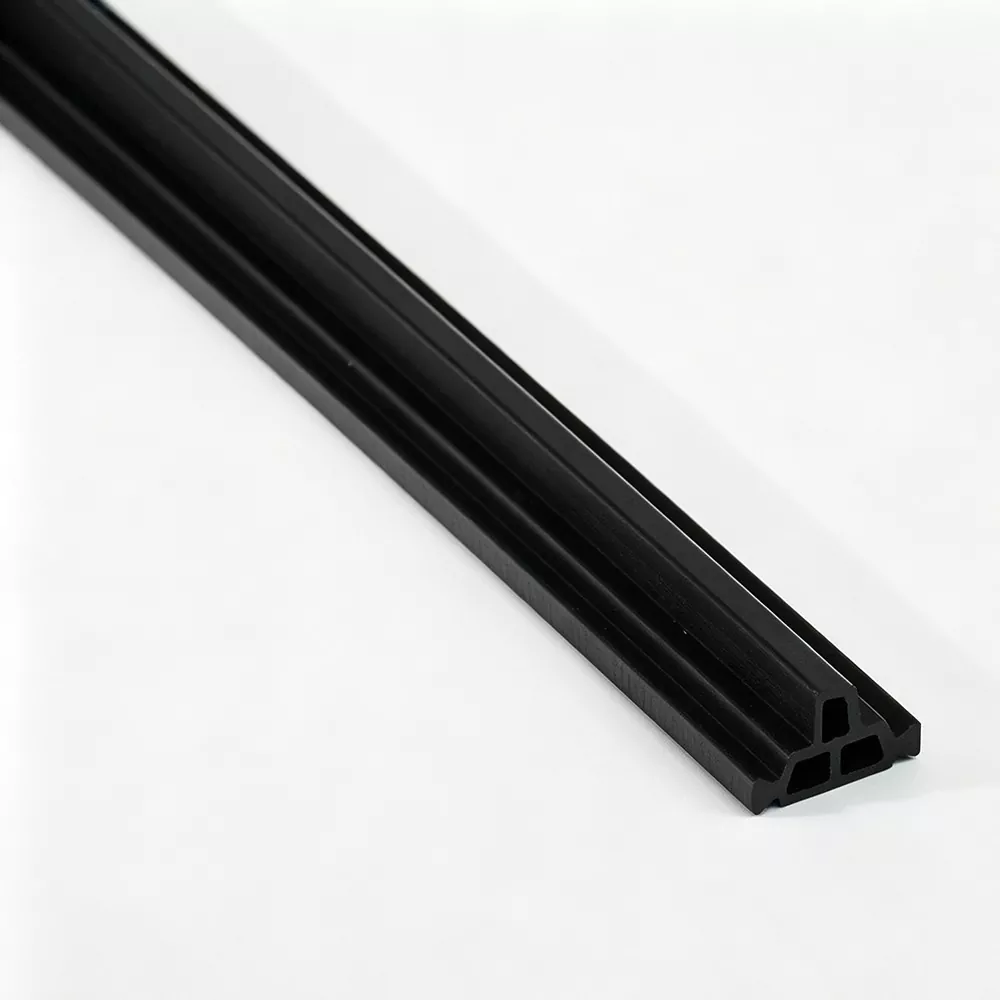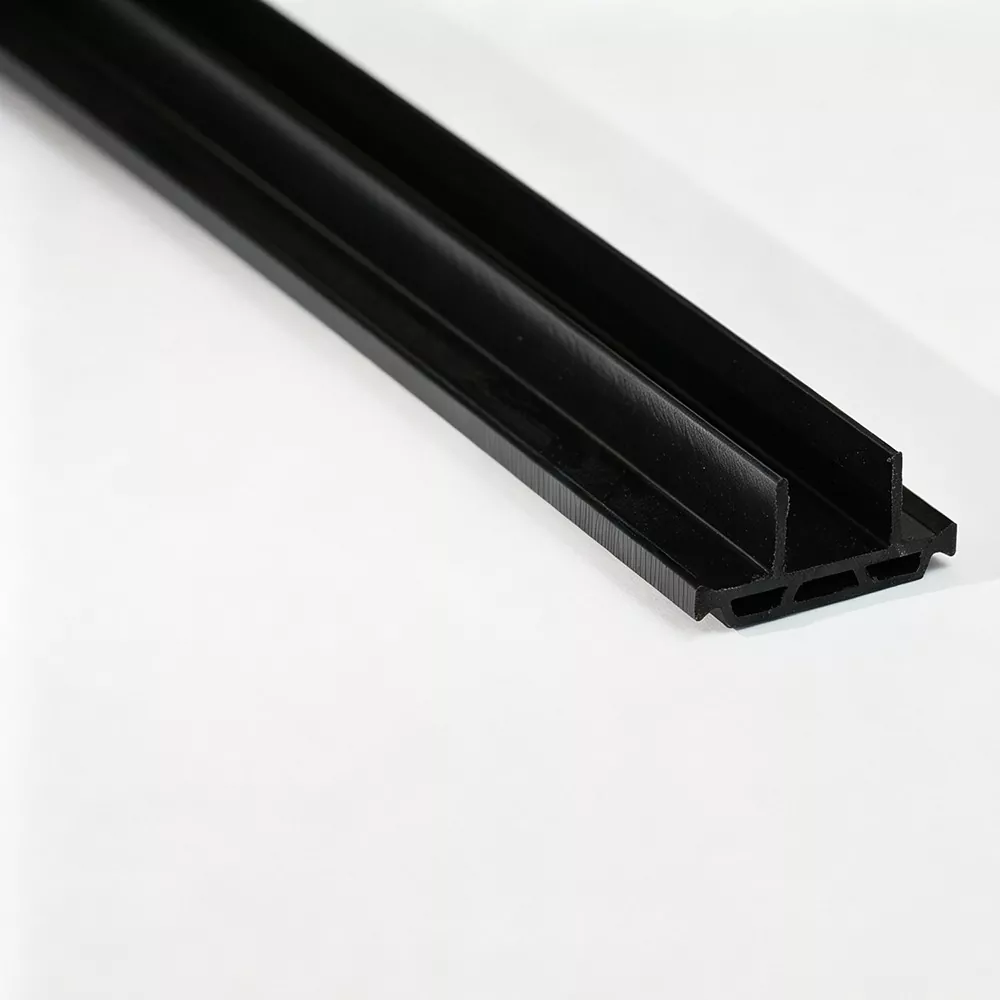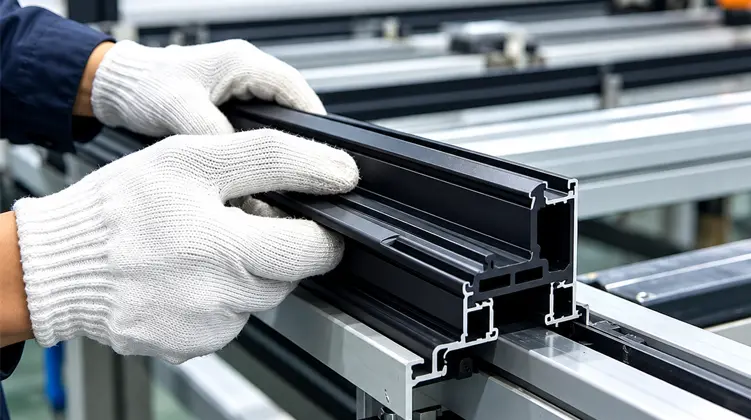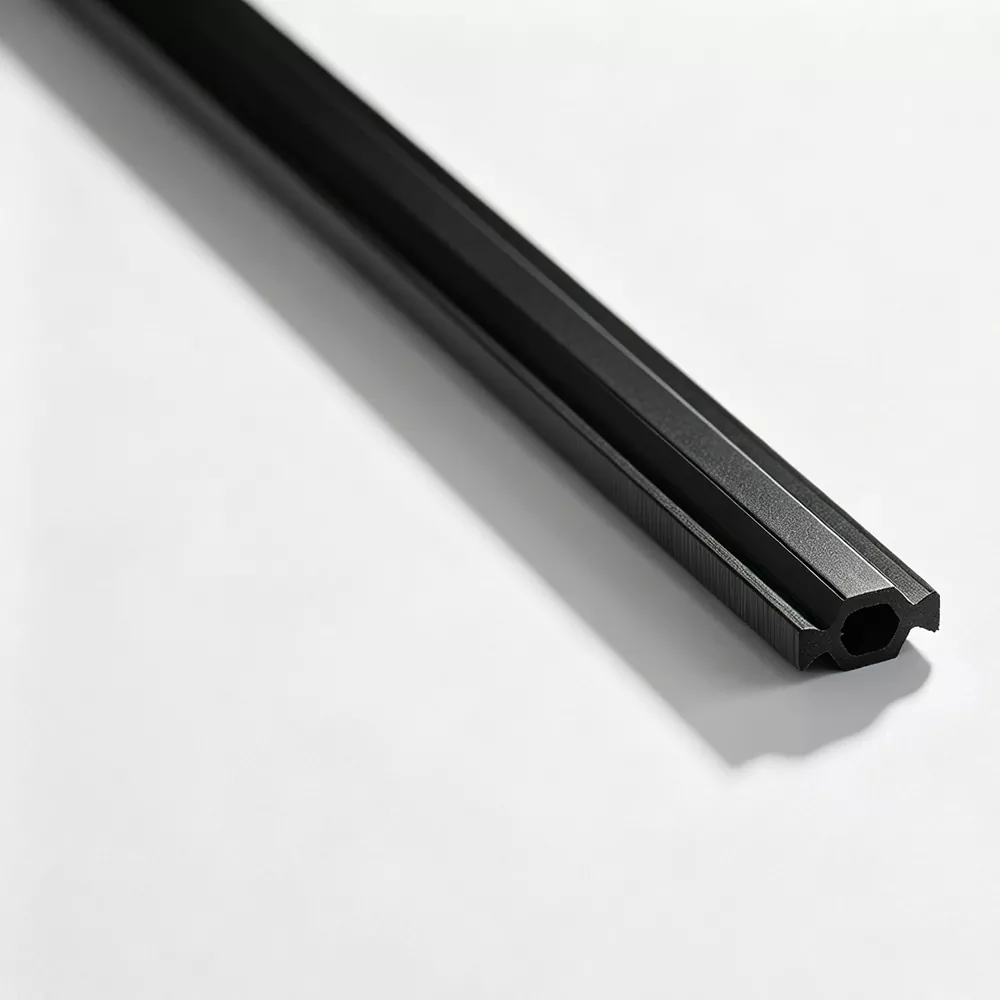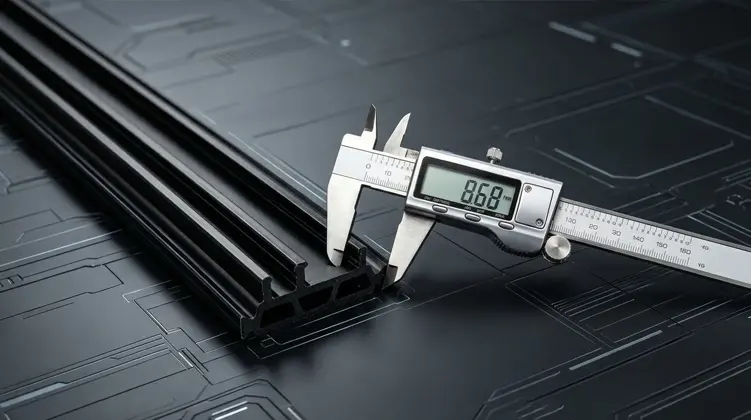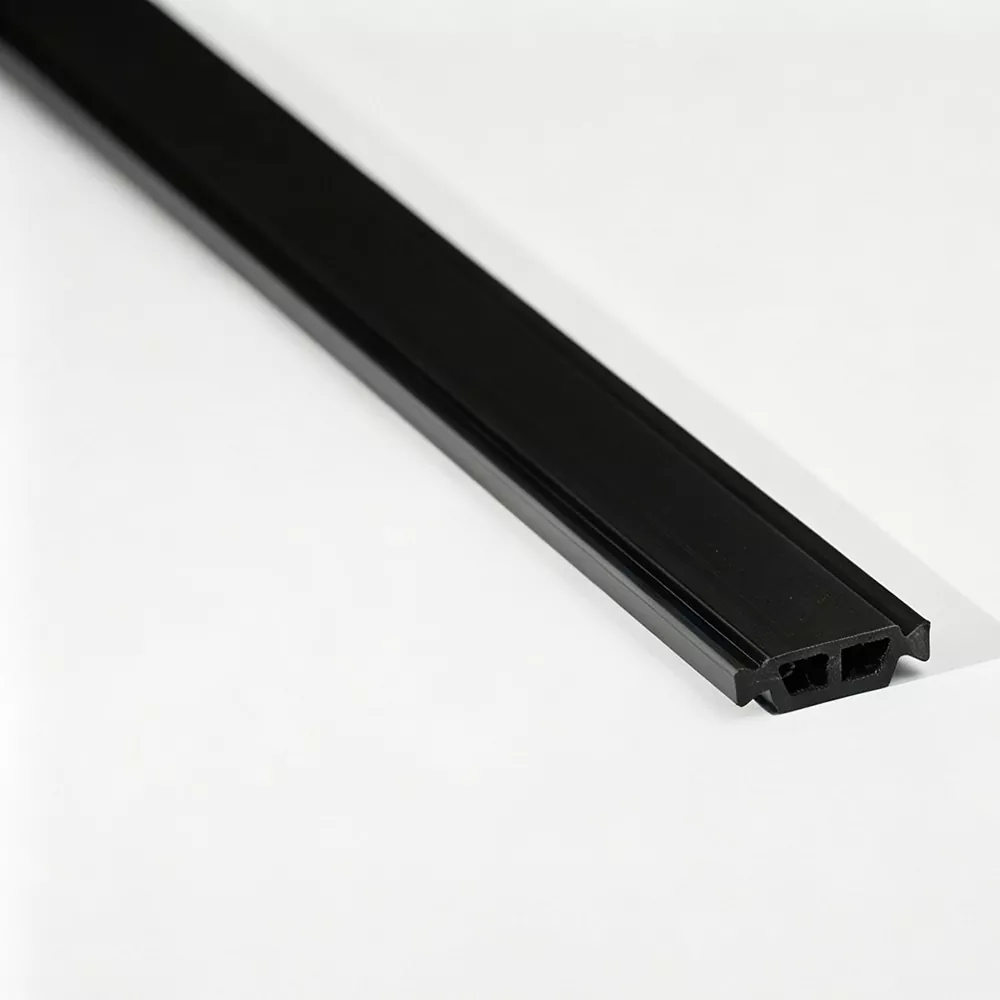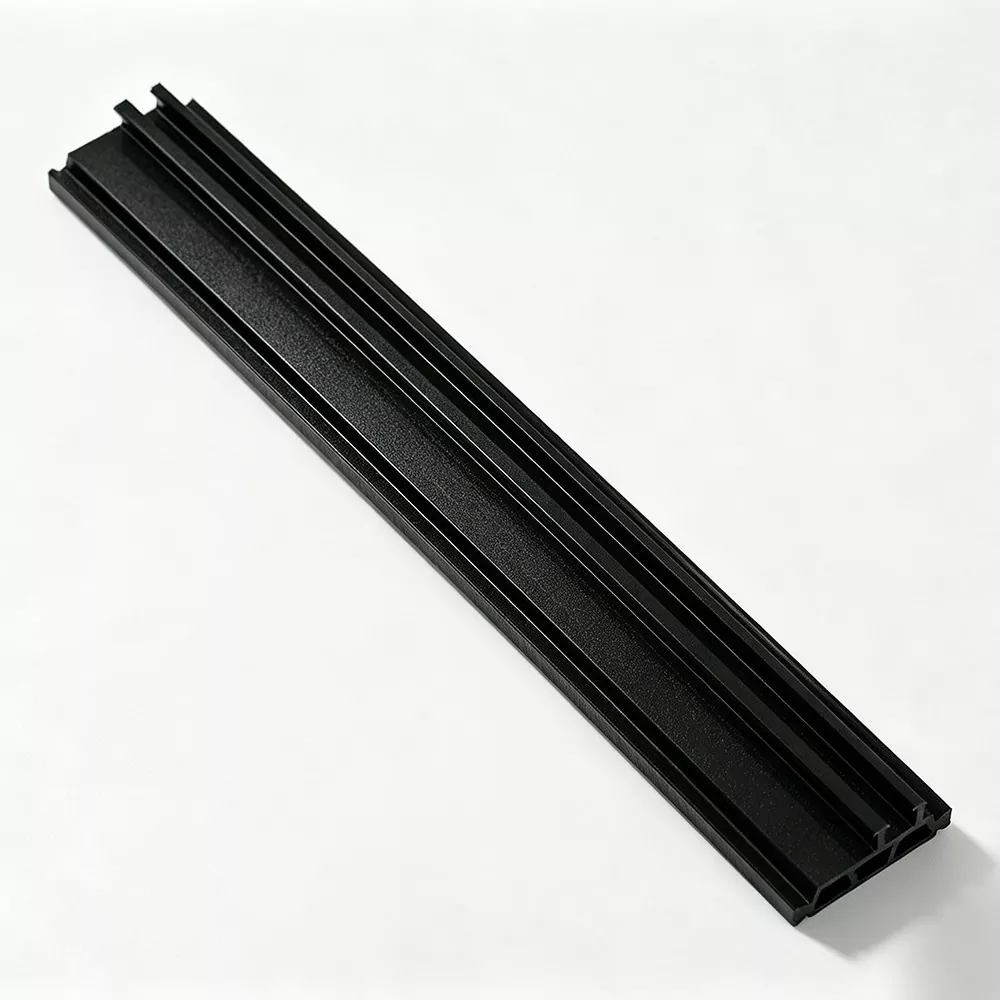
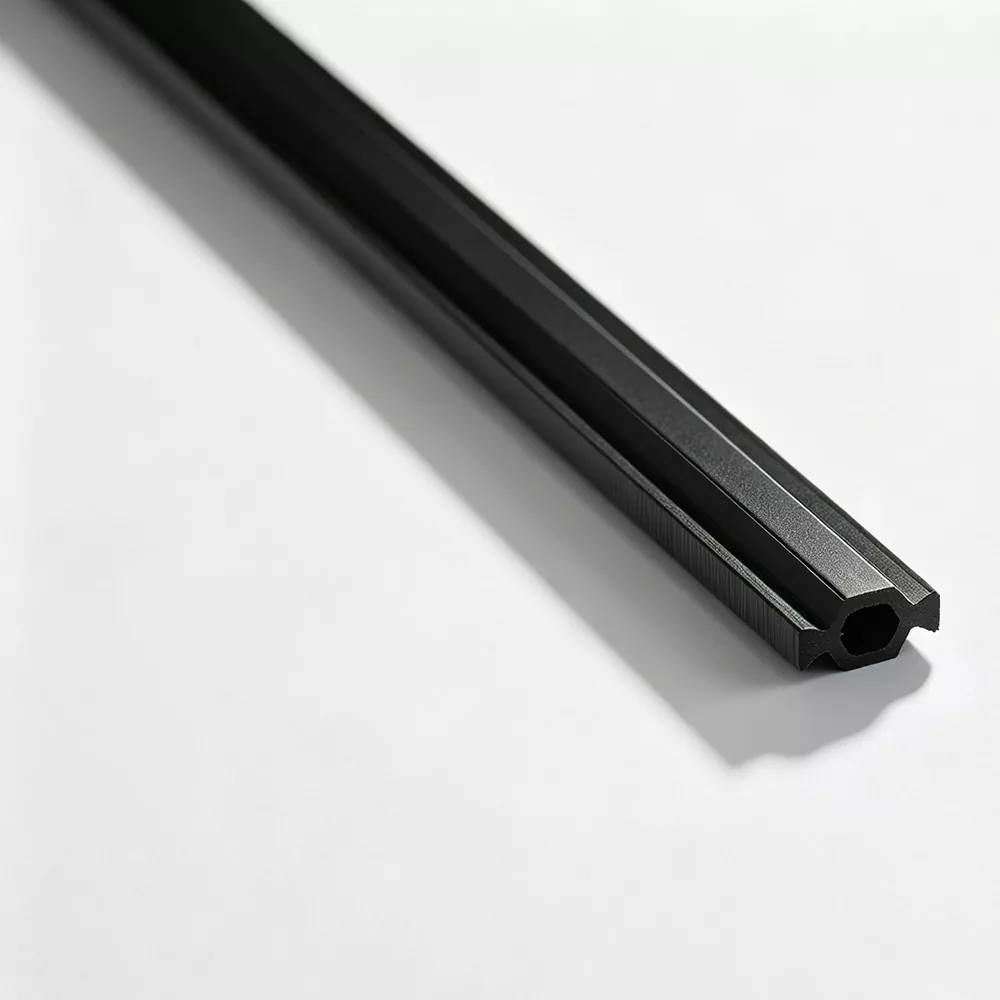
Tiras de rotura térmica de poliamidason componentes estructurales importantes en sistemas de ventanas, puertas y muros cortina de aluminio con rotura térmica. Su función es separar los perfiles de aluminio interiores y exteriores manteniendo la conexión mecánica que requiere el perfil ensamblado. La composición del material, el refuerzo de fibra de vidrio, la geometría de la sección transversal, la estabilidad dimensional y la consistencia de la fabricación influyen en su idoneidad para una extrusión de aluminio en particular.
PA66 GF25 se usa ampliamente para estas aplicaciones porque el refuerzo de fibra de vidrio mejora la rigidez y las características estructurales del perfil de poliamida. Sin embargo, seleccionar un producto adecuado implica más que identificar el grado del polímero. También se deben considerar las dimensiones de la cavidad de aluminio, la geometría de bloqueo, las condiciones de inserción, los procesos de laminado, los requisitos térmicos y los métodos de inspección de calidad. Comprender estos factores ayuda a los fabricantes de ventanas, empresas de extrusión de aluminio y distribuidores de materiales de construcción a identificar las especificaciones de perfil adecuadas y evaluar soluciones personalizadas.
Elija un tema técnico a continuación para saltar directamente a su sección correspondiente.
La poliamida es un termoplástico de ingeniería que se utiliza en aplicaciones que requieren una combinación de resistencia mecánica, estabilidad dimensional y aislamiento térmico. Dentro de los sistemas arquitectónicos de aluminio, proporciona un componente de separación no metálico entre dos secciones de perfil de aluminio.
A diferencia de una conexión de aluminio convencional, un conjunto con rotura térmica introduce un material de menor conductividad entre las secciones metálicas interior y exterior. Esto cambia la ruta de transferencia de calor a través del marco y ayuda a reducir los puentes térmicos directos.
La poliamida 66, comúnmente identificada como PA66 o nailon 66, es un polímero producido mediante la reacción de hexametilendiamina y ácido adípico. Se utiliza en componentes de ingeniería que requieren rigidez, características de desgaste y consistencia dimensional en condiciones operativas definidas.
Para aplicaciones de rotura de puente térmico de aluminio, PA66 ofrece varias características relevantes:
El grado del polímero influye en el comportamiento del perfil acabado durante la fabricación, instalación y servicio. Diferentes formulaciones de materiales pueden exhibir diferentes niveles de rigidez, respuesta a la humedad, expansión térmica y resistencia mecánica.
Por este motivo, la selección del material debe basarse en los requisitos reales del sistema de aluminio. Una tira de plástico genérica no es automáticamente un reemplazo apropiado para un perfil diseñado en torno a una formulación de poliamida específica.
PA66 GF25 se refiere a poliamida 66 reforzada con un 25% de fibra de vidrio en peso. Esta combinación de materiales se utiliza en perfiles con rotura de puente térmico porque el refuerzo mejora la rigidez y la estabilidad estructural en comparación con la poliamida no reforzada.
En un conjunto de aluminio con rotura térmica, la tira debe hacer más que crear una barrera entre las secciones metálicas. También debe mantener una conexión mecánica estable cuando los perfiles de aluminio se ensamblan mediante operaciones de inserción y laminado.
Las fibras de vidrio actúan como elementos de refuerzo dentro de la matriz polimérica. Su presencia cambia el comportamiento mecánico del material y puede mejorar la rigidez, la estabilidad dimensional y la resistencia a la deformación bajo condiciones de carga adecuadas.
Para los perfiles con rotura de puente térmico, el refuerzo ayuda a abordar varios requisitos prácticos:
El refuerzo de fibra de vidrio aumenta la rigidez del material y cumple con los requisitos estructurales del perfil de aluminio ensamblado.
El material reforzado ayuda a mantener la geometría de la sección transversal durante el procesamiento y servicio del perfil.
Las características del material apoyan la interacción de bloqueo entre la sección de poliamida y la cavidad de aluminio.
El procesamiento controlado ayuda a distribuir el refuerzo dentro del perfil y a mantener dimensiones consistentes del producto.
La orientación de la fibra de vidrio es un factor importante en la fabricación de perfiles de poliamida reforzada. Durante la extrusión, el flujo de material fundido influye en cómo se distribuyen y orientan las fibras dentro de la sección transversal terminada.
Las diferentes orientaciones de las fibras pueden afectar la resistencia longitudinal y la resistencia al corte transversal. Por lo tanto, las condiciones de extrusión deben gestionarse según la geometría del perfil y las características mecánicas requeridas.
Aunque la designación GF25 identifica una proporción de refuerzo específica, no establece de forma independiente todas las características de desempeño del perfil terminado. La calidad de la resina, el estado de humedad, la distribución de la fibra de vidrio, los parámetros de extrusión, el enfriamiento y el control dimensional también influyen en el producto final.
Al evaluar una tira de poliamida reforzada, los equipos técnicos deben revisar las especificaciones del material junto con los resultados de las pruebas relevantes y el diseño del perfil de aluminio previsto.
El aluminio se utiliza ampliamente en marcos arquitectónicos debido a su fuerza, resistencia a la corrosión, formabilidad y flexibilidad de diseño. Sin embargo, el aluminio también tiene una conductividad térmica relativamente alta. Cuando las secciones de aluminio interiores y exteriores se conectan continuamente, el calor puede viajar a través del marco metálico.
Una rotura de puente térmico introduce un material de menor conductividad entre estas secciones, interrumpiendo la ruta directa de transferencia de calor del metal.
Los puentes térmicos se producen cuando el calor se mueve a través de un componente del edificio a lo largo de un camino que conduce más fácilmente que los materiales circundantes. En el marco de una ventana de aluminio, una conexión metálica ininterrumpida puede crear un camino entre los ambientes interior y exterior.
Al separar las secciones de aluminio, la rotura de puente térmico cambia las características de transferencia de calor del marco. Esto puede contribuir a mejorar el rendimiento del aislamiento y ayudar a reducir la transferencia de calor no deseada a través del conjunto de ventana o puerta.
La sección de poliamida se coloca entre dos extrusiones de aluminio. Cada lado se acopla con la cavidad de aluminio correspondiente a través de una estructura de bloqueo diseñada.
El sistema ensamblado combina tres funciones importantes:
El ancho de la rotura de puente térmico afecta a la geometría de la zona de separación. Una separación más amplia puede influir en las características generales de transferencia de calor del marco, pero el resultado también depende del diseño completo del perfil y de los componentes circundantes.
Por lo tanto, los ingenieros deberían considerar el ancho de la tira como parte del sistema de aluminio en lugar de tratarlo como una especificación de aislamiento independiente.
El rendimiento mecánico es esencial porque un perfil de rotura de puente térmico forma parte de la estructura de aluminio ensamblada. Debe permanecer firmemente enganchado dentro de la extrusión y mantener su forma prevista en las condiciones mecánicas de producción y servicio.
La resistencia a la tracción longitudinal describe la resistencia del material a la carga de tracción a lo largo del perfil. Esta propiedad es relevante a la hora de evaluar el comportamiento estructural de perfiles continuos de poliamida.
El refuerzo de fibra de vidrio y la orientación de la fibra pueden influir en esta característica. Los resultados de las pruebas deben interpretarse de acuerdo con el grado del material especificado, la preparación de la muestra y el método de prueba.
La resistencia al corte transversal es especialmente relevante en la interacción entre la tira de poliamida y el perfil de aluminio. La sección ensamblada debe resistir las fuerzas que actúan a través de la conexión con rotura de puente térmico.
El rendimiento al corte puede verse influenciado por la geometría de bloqueo, la profundidad de compromiso, las dimensiones del perfil, la distribución del refuerzo y las condiciones de ensamblaje.
La prueba de dureza Shore proporciona información sobre la resistencia del material a las indentaciones bajo un método de prueba definido. Aunque la dureza puede ayudar a caracterizar un polímero, no debe usarse como sustituto de las pruebas de tracción o corte.
La rigidez también está influenciada por la composición del material y la geometría de la sección terminada. Un perfil con una sección transversal compleja puede comportarse de manera diferente a una sección plana simple hecha del mismo polímero.
La expansión térmica, la absorción de humedad y los cambios de temperatura pueden afectar las dimensiones de los materiales de poliamida. Estos factores deben considerarse al hacer coincidir la tira con las cavidades de aluminio y definir las tolerancias de ensamblaje.
| Propiedad | Lo que describe | Por qué es importante |
|---|---|---|
| Resistencia a la tracción longitudinal | Resistencia a cargas de tracción a lo largo del perfil. | Ayuda a evaluar la resistencia del material en la dirección de extrusión. |
| Resistencia al corte transversal | Resistencia a las fuerzas que actúan a través de la conexión del perfil. | Relevante para el compromiso mecánico en conjuntos de aluminio. |
| Dureza Shore | Resistencia a la sangría bajo un método definido. | Ayuda a caracterizar el material polimérico. |
| Expansión lineal | Cambio dimensional asociado a la variación de temperatura. | Importante para la coincidencia dimensional y las condiciones térmicas. |
| Resistencia al agua | Comportamiento del material en condiciones específicas de exposición al agua. | Relevante para la evaluación dimensional y de materiales. |
La geometría de la sección transversal es uno de los factores más importantes en la selección del perfil de rotura de puente térmico. La tira debe corresponder a la forma de la cavidad de la extrusión de aluminio y proporcionar el encaje correcto después del proceso de montaje.
Incluso cuando dos productos utilizan el mismo material PA66 GF25, las diferencias en sus estructuras de sección transversal pueden hacerlos inadecuados para el mismo perfil de aluminio.
El ancho y el espesor influyen en el ajuste físico de la tira dentro de la cavidad de aluminio. Las dimensiones incorrectas pueden causar dificultades de inserción, acoplamiento flojo o problemas durante el enrollado.
Estas medidas deben evaluarse junto con el dibujo del perfil completo. Es posible que las dimensiones nominales por sí solas no describan completamente el ajuste funcional de la sección de bloqueo.
Algunos diseños de perfiles utilizan una estructura de cabeza y vástago para colocar la tira de poliamida dentro de la ranura de aluminio correspondiente. La forma de la cabeza, el ancho del vástago y las superficies de bloqueo determinan cómo se acoplan los dos componentes.
Otros diseños utilizan estructuras rectas o escalonadas que corresponden a diferentes configuraciones de cavidades.
Algunos diseños de rotura de puente térmico incorporan superficies de contacto dentadas o texturizadas. Estas estructuras se desarrollan alrededor de la cavidad de aluminio y el proceso de laminación para soportar el enclavamiento mecánico.
La geometría debe coincidir con el diseño de extrusión correspondiente. Un perfil moleteado no es automáticamente intercambiable con un perfil liso de dimensiones similares.
| Característica de diseño | Función primaria | Requisito coincidente |
|---|---|---|
| Tipo I | Estructura de perfil recto. | Ranuras rectas de aluminio correspondientes. |
| Tipo C | Configuración de sección curva o escalonada. | Forma de cavidad y dimensiones de bloqueo coincidentes. |
| Tipo T | Posicionamiento y compromiso de cabeza y tallo. | Ranura de aluminio diseñada para geometría en forma de T. |
| Forma especial | Integración de secciones no estándar. | Planos del cliente y geometría de extrusión específica. |
Los diferentes sistemas de extrusión de aluminio utilizan diferentes estructuras de cavidades. El perfil de poliamida correspondiente debe coincidir con estas estructuras para lograr una inserción, posicionamiento y acoplamiento mecánico adecuados.
Los perfiles I-Type tienen una estructura transversal relativamente sencilla. Se utilizan con extrusiones de aluminio diseñadas con las correspondientes ranuras rectas de rotura de puente térmico.
Dependiendo de la extrusión, el perfil requerido puede variar en ancho, espesor y dimensiones de encaje. La medición precisa es importante porque pequeñas diferencias dimensionales pueden influir en el proceso de montaje.
Los perfiles tipo C están diseñados para secciones de aluminio con cavidades curvas o escalonadas a juego. Su forma de sección transversal corresponde a la estructura de bloqueo particular del perfil.
Al seleccionar una sección tipo C, los ingenieros deben verificar la geometría de la cavidad, las superficies de contacto y las dimensiones en lugar de confiar únicamente en el nombre del perfil.
Las secciones tipo T utilizan una estructura de cabeza y vástago definida. La cabeza proporciona la geometría de posicionamiento requerida, mientras que el vástago conecta los dos lados del conjunto de rotura de puente térmico.
El perfil debe desarrollarse según la correspondiente ranura de aluminio para que cabeza y vástago encajen correctamente durante el montaje.
Algunos sistemas de aluminio utilizan cavidades no estándar que no se pueden combinar con formas de perfiles convencionales. Se pueden desarrollar secciones con formas especiales según dibujos técnicos o referencias de perfiles físicos.
La personalización puede incluir la sección transversal, el ancho, el grosor, las características de bloqueo, el color y la longitud de corte. El diseño debe compararse con el proceso de inserción y laminado previsto.
La compatibilidad dimensional es fundamental a la hora de integrar un perfil de poliamida en una extrusión de aluminio. La tira debe ajustarse a la cavidad diseñada y mantener un acoplamiento adecuado durante todo el proceso de ensamblaje.
| Parámetro del perfil de aluminio | Especificación de poliamida relacionada | Finalidad técnica |
|---|---|---|
| Ancho de la cavidad | Ancho de la tira | Garantiza una coincidencia dimensional adecuada. |
| Profundidad de la cavidad | Altura del perfil | Apoya el posicionamiento y compromiso correctos. |
| Geometría de ranura | Sección de bloqueo | Coincide con la estructura de conexión mecánica. |
| Espacio de rotura de puente térmico | Grosor de la tira | Define la geometría de separación. |
| Método de montaje | Tolerancia y forma del perfil | Admite compatibilidad de inserción y rodadura. |
| Longitud de perfil requerida | Suministro recto o enrollado | Cumple con los requisitos de producción y manipulación. |
El perfil de poliamida debe entrar en la cavidad de aluminio según el procedimiento de montaje previsto. Una interferencia dimensional excesiva puede crear dificultades de inserción, mientras que un acoplamiento insuficiente puede afectar la conexión después del laminado.
El comportamiento de inserción también puede verse influenciado por el estado de la superficie, las tolerancias de extrusión, la rectitud del perfil y el estado del equipo de montaje.
Durante el laminado, el perfil de aluminio se forma mecánicamente alrededor de la sección de rotura de puente térmico para establecer la conexión final. La geometría de poliamida debe corresponder a las condiciones de rodadura requeridas y a la estructura de bloqueo.
El agrietamiento, el acoplamiento incompleto o la resistencia al corte insuficiente pueden indicar una falta de coincidencia en el material, el diseño del perfil, las dimensiones o los parámetros de ensamblaje. Estos problemas deberían evaluarse sistemáticamente en lugar de atribuirse a un solo factor sin inspección.
Las medidas de la sección transversal deben compararse con el dibujo del producto acordado. Las dimensiones relevantes incluyen el ancho total, la altura, el grosor, los detalles de bloqueo y otras superficies funcionales.
Para perfiles personalizados, se deben establecer tolerancias dimensionales durante la etapa de desarrollo para que tanto la tira de poliamida como la extrusión de aluminio puedan evaluarse con los mismos requisitos técnicos.
La consistencia en la fabricación es esencial porque el perfil terminado debe mantener las características del material y las dimensiones de la sección transversal especificadas. El proceso consta de varias etapas conectadas, desde la preparación de la materia prima hasta la extrusión, el enfriamiento, la conformación y el corte final.
La resina PA66 y la fibra de vidrio se preparan de acuerdo con la formulación del material requerida. Los lotes de material entrantes se verifican para determinar sus características relevantes, incluido el índice de flujo de fusión, el contenido de fibra de vidrio y la humedad.
El control de la humedad es particularmente importante cuando se procesa poliamida. El acondicionamiento y la preparación del material deben seguir los requisitos de la resina seleccionada y el proceso de extrusión.
Los componentes de polímero y refuerzo se preparan para un procesamiento controlado. La alimentación uniforme del material ayuda a mantener la consistencia durante toda la extrusión.
Para materiales reforzados, el método de procesamiento debe tener en cuenta el efecto de las condiciones de extrusión sobre la distribución y orientación de la fibra de vidrio.
La extrusión se utiliza para producir perfiles continuos de poliamida con la forma de sección transversal requerida. Las líneas de extrusión paralelas de doble tornillo pueden soportar el procesamiento controlado de materiales poliméricos reforzados.
Los parámetros de proceso importantes incluyen:
Después de la extrusión, el perfil pasa por equipos de enfriamiento y conformado para estabilizar sus dimensiones de la sección transversal. Las condiciones de enfriamiento y la calibración son importantes para mantener la geometría requerida.
El enfriamiento desigual o las condiciones de tracción inestables pueden contribuir a la variación dimensional. La supervisión del proceso ayuda a mantener la coherencia durante la producción continua.
Los perfiles terminados pueden suministrarse como tiras rectas estándar o procesarse en longitudes específicas. Dependiendo de los requisitos del producto, las operaciones adicionales pueden incluir biselado de extremos y codificación láser.
El procesamiento final debe preservar la geometría del perfil y la condición de la superficie requerida para el conjunto de aluminio previsto.
Cada etapa contribuye al perfil terminado. Un proceso de producción estable debe combinar un control adecuado de la materia prima, la gestión de los parámetros de extrusión, el enfriamiento, la medición dimensional y la inspección del producto terminado.
La inspección de calidad debe cubrir tanto las características del material como las dimensiones del perfil acabado. Es posible que confiar exclusivamente en la inspección visual no identifique diferencias en el rendimiento mecánico, la respuesta a la humedad o el comportamiento de envejecimiento térmico.
La inspección de la materia prima ayuda a establecer si los lotes entrantes cumplen con las condiciones requeridas de procesamiento y formulación. Los controles relevantes pueden incluir el índice de flujo de fusión, el contenido de fibra de vidrio y el nivel de humedad.
Las dimensiones de la sección transversal y el estado de la superficie deben comprobarse durante la producción a intervalos definidos. El registro de los parámetros de proceso relevantes y los resultados de las inspecciones respalda la trazabilidad de la producción y ayuda a identificar desviaciones dimensionales.
Dependiendo de los requisitos aplicables, la evaluación de laboratorio puede cubrir varias características de material y rendimiento.
| Artículo de prueba | Enfoque de evaluación | Relevancia técnica |
|---|---|---|
| Densidad | Densidad del material según un método de prueba definido. | Soporta la caracterización de materiales. |
| Dureza Shore | Resistencia a la sangría. | Ayuda a caracterizar la dureza del material. |
| Resistencia a la tracción longitudinal | Comportamiento a tracción a lo largo de la dirección del perfil. | Evalúa propiedades mecánicas longitudinales. |
| Resistencia a la tracción transversal | Comportamiento a tracción en toda la dirección del perfil. | Proporciona información adicional sobre el comportamiento del material reforzado. |
| Resistencia al agua | Respuesta del material a la exposición al agua especificada. | Admite la evaluación relacionada con la humedad. |
| Envejecimiento Térmico | Cambios de propiedad después de una exposición térmica controlada. | Ayuda a evaluar el comportamiento del material bajo temperaturas elevadas. |
| Expansión lineal | Cambio dimensional con la temperatura. | Relevante para la estabilidad dimensional térmica. |
Antes del envío, se deben inspeccionar los perfiles terminados para determinar su apariencia y dimensiones. La inspección debe corresponder a las especificaciones del producto confirmadas y a los requisitos acordados.
Los registros de inspección ayudan a conectar los productos terminados con las referencias de sus productos y la información de producción. Un informe de inspección en inglés también puede respaldar la comunicación entre fabricantes, distribuidores y clientes internacionales.
Para los fabricantes de extrusiones de aluminio, incluso las pequeñas diferencias dimensionales pueden afectar las condiciones de inserción y laminado. La inspección constante ayuda a identificar desviaciones antes de que el perfil llegue a la etapa de ensamblaje.
Por lo tanto, la evaluación de la calidad debe incluir el material entrante, la producción en proceso, pruebas de laboratorio cuando corresponda y verificaciones del producto terminado en lugar de depender de una única inspección visual final.
Los perfiles con rotura de puente térmico se utilizan en sistemas arquitectónicos de aluminio donde las secciones metálicas interiores y exteriores deben separarse manteniendo una conexión mecánica. Su aplicación depende del diseño del sistema de aluminio, los requisitos estructurales y el rendimiento térmico especificado.
Los marcos y hojas de ventanas de aluminio con rotura térmica utilizan secciones de poliamida para separar los componentes de aluminio interiores y exteriores.
La tira debe coincidir con la geometría de extrusión del marco y la hoja, incluidas las dimensiones de la cavidad requeridas y las superficies de bloqueo. Su material y sección también deben corresponder al método de montaje previsto.
Los sistemas de puertas utilizan perfiles con rotura de puente térmico para crear separación dentro de las estructuras de marco y hoja de aluminio. La conexión debe permanecer mecánicamente estable mientras se adapta a las dimensiones y configuración de la extrusión de la puerta.
La selección debe considerar la forma de la cavidad del perfil de la puerta, el encaje de la tira y los requisitos estructurales relevantes.
En aplicaciones de muros cortina, los perfiles con rotura de puente térmico se pueden utilizar en parteluces, travesaños y otras secciones de aluminio separadas térmicamente.
Estos sistemas pueden tener diferentes requisitos de sección transversal según el diseño del muro cortina. Por lo tanto, la sección de poliamida debe combinarse con la extrusión específica en lugar de seleccionarse únicamente según el nombre de la aplicación general.
Algunos sistemas arquitectónicos utilizan cavidades de aluminio no estándar, estructuras de bloqueo especiales o dimensiones inusuales de rotura de puente térmico. Se pueden desarrollar secciones de poliamida personalizadas para corresponder a estos diseños.
Separe las secciones de aluminio interiores y exteriores dentro de conjuntos de ventanas con rotura de puente térmico.
Proporciona un componente de separación térmica dentro de las estructuras de perfiles de puertas de aluminio.
Soporte de perfiles estructurales de aluminio separados térmicamente en sistemas de fachada.
Coincida con cavidades no estándar y requisitos de extrusión personalizados.
En todas estas aplicaciones, los factores de selección más importantes siguen siendo los mismos: especificación del material, geometría de la sección transversal, compromiso mecánico, precisión dimensional y compatibilidad con el sistema completo de perfiles de aluminio.
Las secciones de rotura de puente térmico estándar cubren muchos diseños comunes de extrusión de aluminio. Sin embargo, diferentes fabricantes de extrusiones pueden utilizar diferentes dimensiones de cavidad, geometrías de bloqueo y condiciones de montaje. Una sección personalizada puede abordar estos requisitos no estándar.
Un dibujo de perfil de aluminio proporciona información esencial sobre la cavidad, las dimensiones y la estructura de bloqueo. Los ingenieros pueden utilizar esta información para evaluar la sección transversal de poliamida requerida e identificar posibles conflictos dimensionales.
Un perfil físico de aluminio puede proporcionar información adicional cuando los dibujos están incompletos o cuando es necesario verificar las dimensiones reales de la extrusión.
La evaluación debe centrarse en el ancho de la cavidad, la profundidad, la geometría de la ranura, las superficies de bloqueo y las condiciones previstas de inserción y rodadura.
Un proceso de desarrollo estructurado ayuda a conectar el diseño de extrusión de aluminio con el perfil de poliamida terminado. Cada etapa debe revisarse antes de pasar al siguiente paso de producción.
Un dibujo de extrusión de aluminio o un perfil físico, las dimensiones requeridas, la estructura de bloqueo, la especificación del material, el color y el método de ensamblaje proporcionan un punto de partida práctico para la evaluación técnica.
La elección de un perfil adecuado requiere coordinación entre los requisitos del material y el diseño de la extrusión de aluminio. Un producto que cumpla con la categoría de material requerida aún puede no ser adecuado si sus dimensiones o estructura de compromiso no coinciden con el ensamblaje previsto.
Comience con la ventana, puerta, muro cortina o sistema de extrusión arquitectónico previsto. Identifique el perfil de aluminio específico y determine si la rotura de puente térmico se instala en una cavidad recta, curva, escalonada o de forma especial.
Determine si la aplicación requiere PA66 o PA66 reforzado GF25. Revise los requisitos mecánicos y de materiales relevantes en lugar de asumir que todas las formulaciones de poliamida tienen características idénticas.
Verifique el ancho, la profundidad, el espesor de la tira, la geometría de bloqueo y otras dimensiones funcionales de la cavidad. Confirme las tolerancias relevantes y cómo se relacionan con la extrusión de aluminio.
Evalúe la resistencia a la tracción longitudinal, la resistencia al corte transversal, la dureza y otras propiedades mecánicas aplicables. Los valores requeridos deben basarse en el sistema previsto y las especificaciones técnicas relevantes.
Considere los requisitos de inserción, laminado, enfriamiento y manipulación de perfiles. La tira debe corresponder al proceso de producción real y no sólo a las dimensiones nominales mostradas en un dibujo.
Confirmar qué pruebas dimensionales y de laboratorio son relevantes para el producto. La frecuencia de inspección, los métodos de prueba, la documentación y los criterios de aceptación deben establecerse de acuerdo con la especificación acordada.
| Categoría de selección | Información para confirmar |
|---|---|
| Material | PA66 o PA66 GF25 y requisitos de materiales aplicables. |
| Tipo de perfil | Tipo I, tipo C, tipo T o sección transversal personalizada. |
| Dimensiones | Ancho, espesor, altura, profundidad de la cavidad y tolerancias. |
| Propiedades mecánicas | Requisitos de resistencia a la tracción, resistencia al corte y dureza. |
| Propiedades térmicas | Requisitos de conductividad térmica y comportamiento dimensional. |
| Método de montaje | Condiciones de inserción, rodadura y enganche mecánico. |
| Superficie y color | Apariencia, color y cualquier requisito especial de acabado. |
| Formulario de suministro | Tiras rectas, perfiles enrollados o longitudes de corte específicas. |
| Documentos de calidad | Registros dimensionales, resultados de inspección e informes de prueba aplicables. |
La longitud del perfil y el embalaje también deben corresponder a la disposición de producción del cliente. Las tiras rectas estándar se pueden suministrar a 6 metros por pieza, mientras que los perfiles enrollados adecuados se pueden suministrar a 500 metros por rollo.
La forma de suministro adecuada depende de la geometría del perfil, los requisitos de manipulación, las condiciones de almacenamiento y el proceso de montaje posterior. Se pueden confirmar longitudes de corte especiales y disposiciones de embalaje según la configuración del producto.
Para fabricantes que evalúanTiras de rotura térmica de poliamida, una especificación técnica completa es más útil que seleccionar un producto basándose únicamente en su ancho nominal o nombre del material. Hacer coincidir la cavidad de aluminio real, los requisitos de refuerzo y el proceso de ensamblaje proporciona una base más confiable para la selección de productos.
Explore respuestas a preguntas comunes sobre materiales de poliamida, PA66 GF25, estructuras de perfiles, fabricación y compatibilidad de sistemas de aluminio.
Son perfiles de polímeros de ingeniería instalados entre secciones de aluminio separadas para proporcionar separación térmica dentro de sistemas de ventanas, puertas y muros cortina con rotura térmica. También mantienen una conexión mecánica entre los componentes de aluminio.
PA66 GF25 es poliamida 66 reforzada con un 25% de fibra de vidrio en peso. El refuerzo mejora la rigidez y la estabilidad dimensional y soporta los requisitos mecánicos del ensamblaje de perfiles de aluminio.
La fibra de vidrio aumenta la rigidez y las características estructurales del material de poliamida. Su distribución y orientación durante la extrusión pueden influir en la resistencia longitudinal y la resistencia al corte transversal.
Los perfiles I-Type tienen una sección sencilla para encajar con ranuras rectas de aluminio. Los perfiles tipo C corresponden a cavidades curvas o escalonadas, mientras que los perfiles tipo T utilizan una estructura de cabeza y vástago. El tipo correcto depende de la geometría real de la extrusión de aluminio.
Separan los perfiles de aluminio interior y exterior con un material que tiene menor conductividad térmica que el aluminio. Esto interrumpe la ruta directa de transferencia de calor del metal y cambia el comportamiento térmico del marco ensamblado.
No automáticamente. Sus características mecánicas difieren porque el refuerzo de fibra de vidrio cambia la rigidez y el comportamiento dimensional del material. La selección debe seguir el diseño del sistema de aluminio y las especificaciones del material requerido.
Las dimensiones importantes incluyen el ancho, la altura, el espesor, la profundidad de la cavidad y la geometría de bloqueo de la tira. Se debe utilizar el dibujo del perfil de aluminio o la extrusión física para confirmar las tolerancias dimensionales y de sección transversal requeridas.
Sí. Se pueden desarrollar secciones transversales no estándar según planos de extrusión de aluminio o referencias de perfiles físicos. La personalización puede incluir dimensiones, estructuras de bloqueo, colores, longitudes de corte, embalaje y codificación láser.
Los posibles factores incluyen discrepancia dimensional, geometría de cavidad incorrecta, tolerancias del perfil, condición de la superficie, características del material y configuración del equipo de ensamblaje. Se debe evaluar el perfil completo y el proceso de producción para identificar la causa.
Dependiendo de los requisitos aplicables, las pruebas pueden incluir densidad, dureza Shore, resistencia a la tracción longitudinal y transversal, resistencia al agua, envejecimiento térmico y expansión lineal. Las inspecciones dimensionales y de superficie también son importantes durante la producción.
Sí. Los perfiles rectos estándar se pueden suministrar a 6 metros por pieza y los perfiles enrollados adecuados se pueden suministrar a 500 metros por rollo. También se pueden disponer longitudes de corte específicas según el producto y los requisitos de procesamiento.
Un dibujo de extrusión de aluminio o un perfil físico, las dimensiones requeridas, la estructura de bloqueo, el método de ensamblaje, la especificación del material y los requisitos de color son puntos de partida útiles para la evaluación técnica y el desarrollo del perfil.
Sí. Los perfiles de poliamida se pueden integrar en parteluces de muros cortina, travesaños y otras secciones de aluminio separadas térmicamente. Las dimensiones de su sección transversal y su acoplamiento mecánico deben coincidir con el diseño específico de extrusión del muro cortina.
Desde secciones estándar PA66 GF25 hasta perfiles personalizados tipo I, tipo C, tipo T y de formas especiales, ofrecemos soluciones de perfiles desarrolladas en torno a dimensiones de extrusión de aluminio, compromiso mecánico y requisitos de fabricación.
Explore nuestra gama de perfiles de poliamida
Contáctenospara discutir los requisitos de su perfilLa selección final del material, las tolerancias dimensionales, las condiciones de montaje y el rendimiento térmico deben evaluarse de acuerdo con el sistema de extrusión de aluminio específico y los requisitos técnicos aplicables.