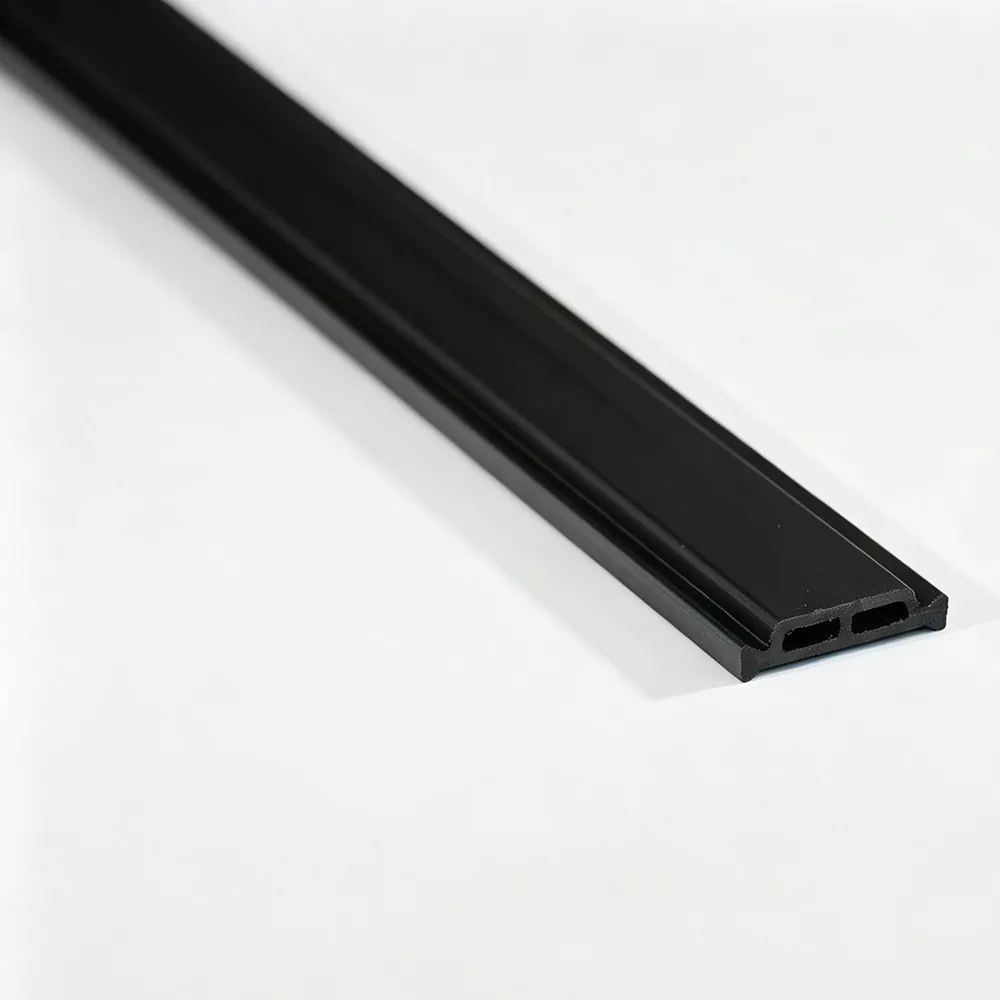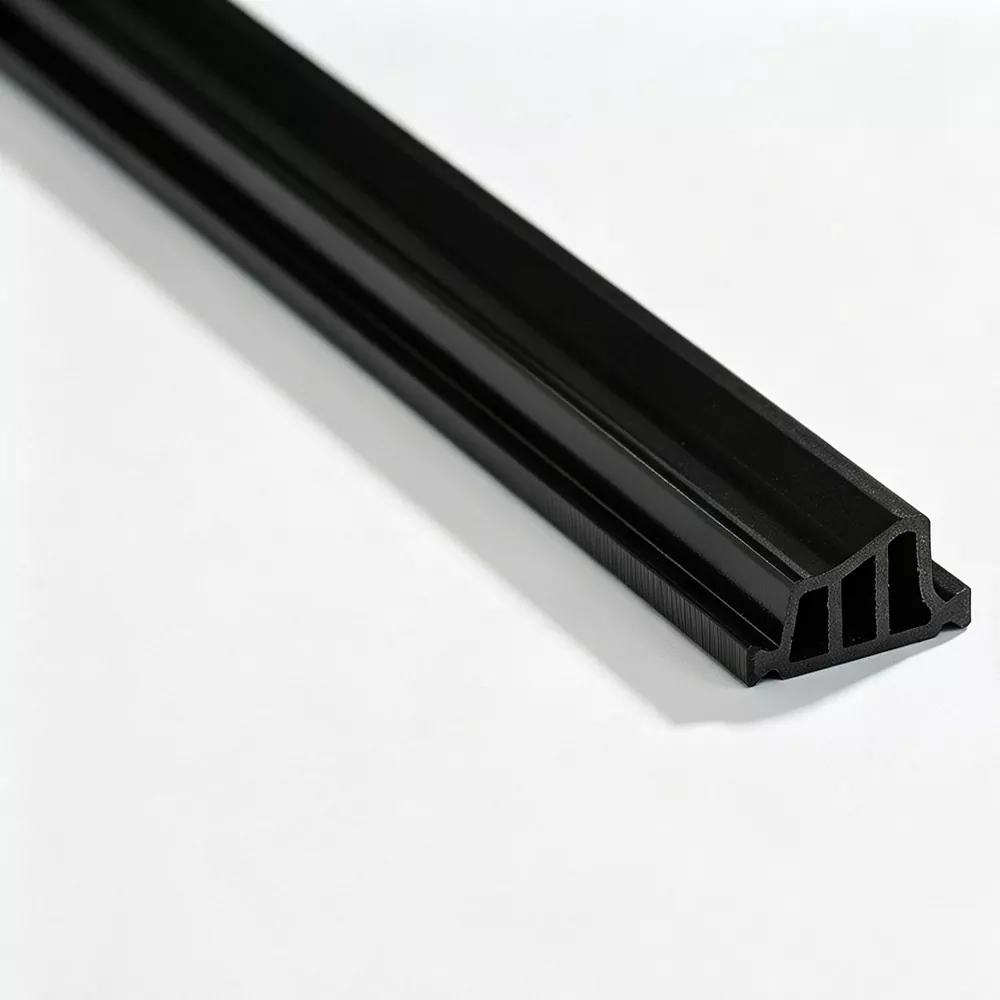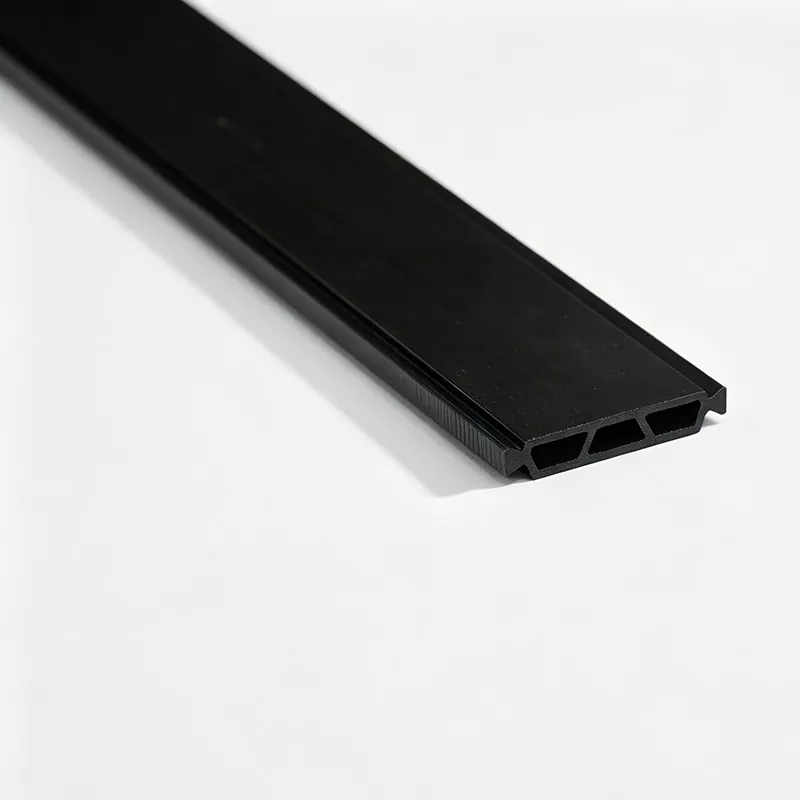
El rendimiento de un marco de aluminio con rotura de puente térmico depende de algo más que la elección de un material de poliamida. La geometría del perfil, el refuerzo, el control dimensional, la compatibilidad del ensamblaje y las condiciones de aplicación influyen en si la sección de aislamiento permanece segura y funcional durante toda la producción y el servicio.
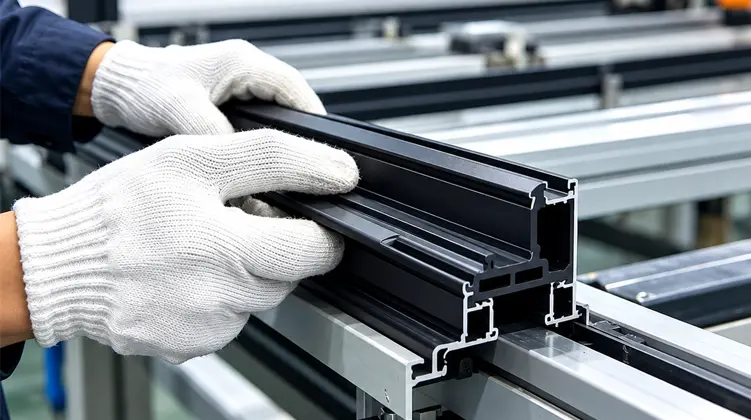
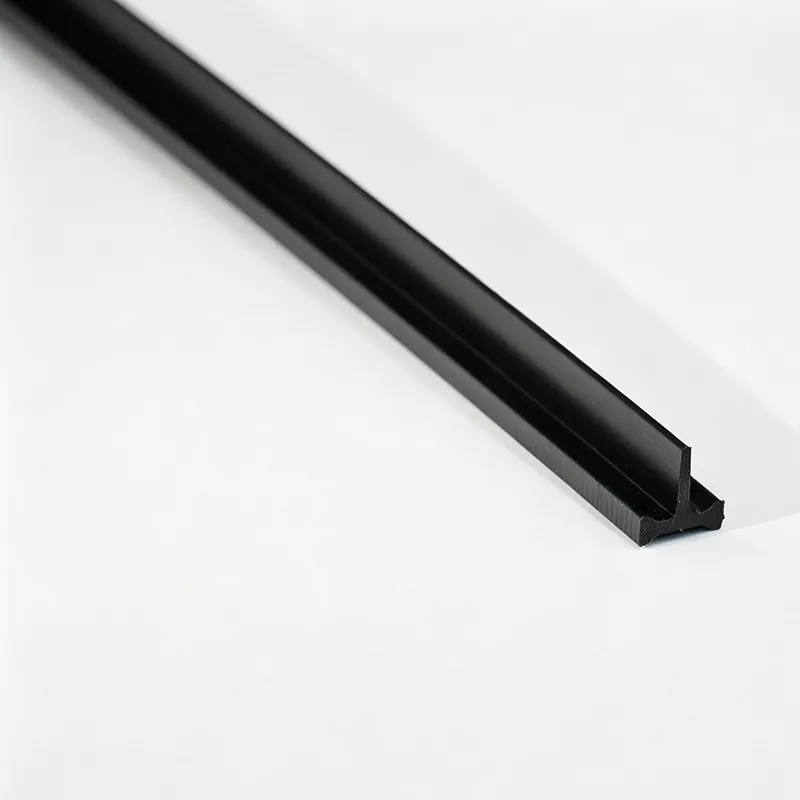
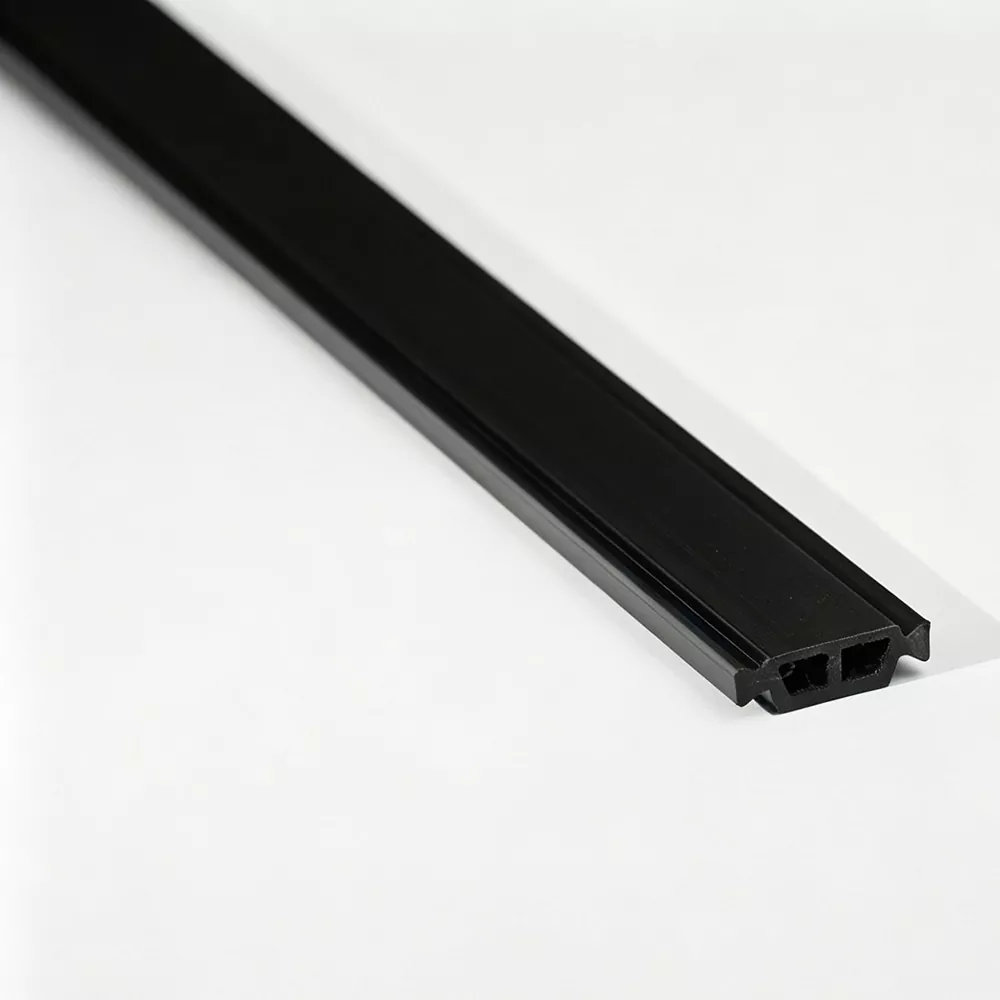
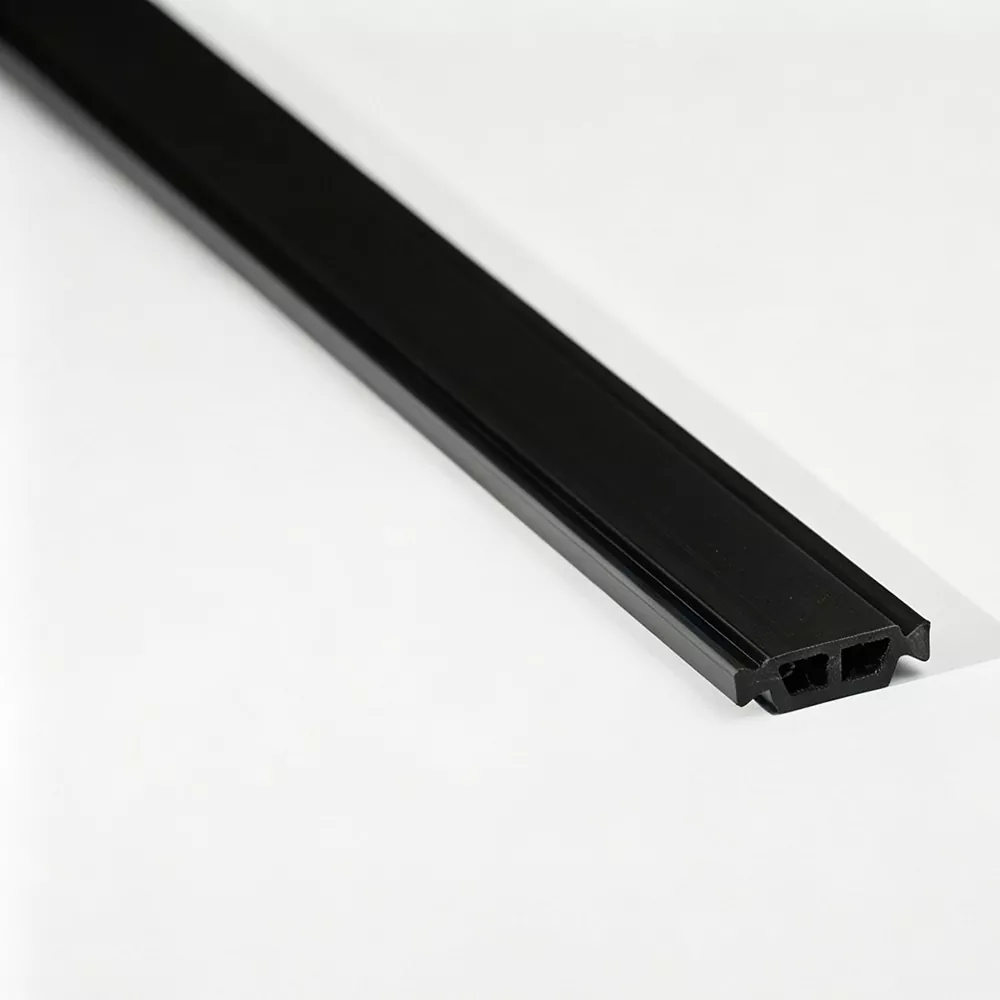
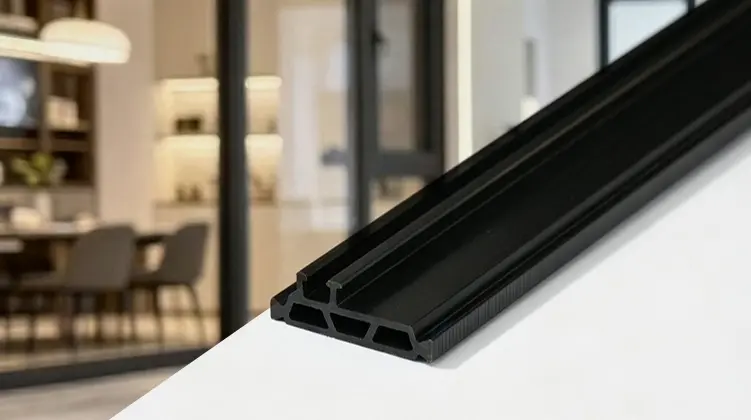
Tiras de rotura térmica PA66 GF25son perfiles aislantes de poliamida reforzada que se utilizan para separar secciones de aluminio interiores y exteriores e interrumpir la ruta directa de transferencia de calor del metal a través de marcos con rotura térmica. Una tira adecuada debe coincidir con la extrusión de aluminio en lugar de seleccionarse únicamente por el nombre del material. El ancho, la altura, el espesor, la geometría de la ranura, la estructura de bloqueo, la separación requerida y el proceso de ensamblaje deben considerarse en conjunto. El material suele estar reforzado con un 25% de fibra de vidrio para mejorar la rigidez y la estabilidad mecánica. Para los sistemas arquitectónicos, el objetivo práctico es un perfil que se pueda insertar o laminar de manera consistente, conservar sus dimensiones y permanecer acoplado mecánicamente con las secciones de aluminio circundantes.
Tabla de contenido
Haga clic en una de las secciones siguientes para ir directamente a ella.
- Por qué es importante la sección de rotura de puente térmico
- Qué significa PA66 GF25 en la práctica
- Cómo la geometría del perfil de aluminio determina la tira
- ¿Qué tipos de perfiles se utilizan habitualmente?
- Dónde se aplican estos perfiles de aislamiento
- Cómo afecta el proceso de extrusión a la calidad del perfil
- ¿Qué se debe comprobar durante el control de calidad?
- ¿A qué deben prestar atención los ensambladores?
- Cómo prepararse para el desarrollo de un nuevo perfil
- Preguntas frecuentes
Por qué es importante la sección de rotura de puente térmico
El aluminio es valorado por su fuerza, resistencia a la corrosión, apariencia y facilidad de extrusión, pero el aluminio también conduce el calor fácilmente. Un diseño con rotura térmica aborda esa característica separando las secciones de aluminio con un material no metálico.
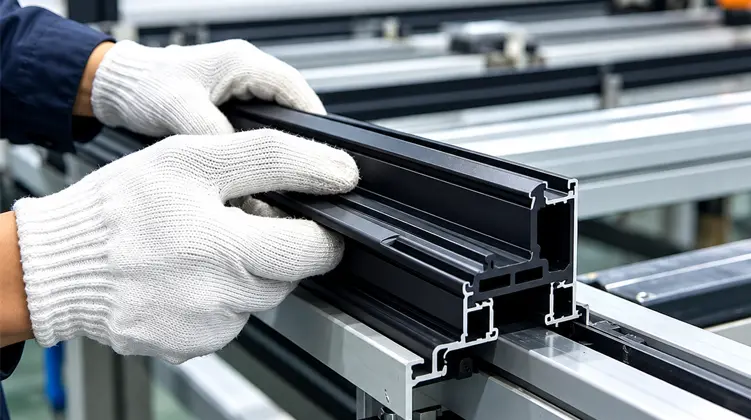
En un conjunto de ventana, puerta o muro cortina con separación térmica, la sección de aluminio interior y la sección de aluminio exterior no están destinadas a formar un camino metálico ininterrumpido. Entre ellos se coloca un perfil de poliamida. Esto crea una interrupción física en la ruta conductora y respalda la estrategia de separación térmica del marco.
La franja tiene por tanto dos trabajos que deben trabajar juntos. En primer lugar, es necesario crear la separación deseada entre las piezas de aluminio. En segundo lugar, debe permanecer acoplado mecánicamente al perfil durante el montaje y posterior uso. Una tira que proporciona separación pero que no se ajusta correctamente a la cavidad no es una solución práctica. Asimismo, una tira que se ajusta dimensionalmente pero carece de la estabilidad mecánica necesaria para su inserción y enrollado puede crear problemas de producción.
Función térmica
La sección de poliamida interrumpe la transferencia directa de calor de metal a metal a través del marco y respalda el concepto general de rotura térmica de la extrusión de aluminio.
Función mecánica
El perfil debe permanecer acoplado a las secciones de aluminio y resistir las demandas mecánicas introducidas durante la inserción, el laminado, el conformado y el servicio.
Por este motivo, la selección de tiras debe comenzar por el perfil de aluminio y no por el nombre del catálogo. La cavidad, la ranura, la estructura de bloqueo y la profundidad de acoplamiento requerida proporcionan las limitaciones de ingeniería reales.
Qué significa PA66 GF25 en la práctica
PA66 se refiere a la poliamida 66, un termoplástico de ingeniería conocido por su combinación de resistencia, rigidez, estabilidad dimensional y resistencia a cargas mecánicas. La designación “GF25” indica que el material contiene un 25% de refuerzo de fibra de vidrio. En un perfil de rotura de puente térmico, este refuerzo se utiliza para aumentar la rigidez y mejorar la estabilidad mecánica en comparación con una formulación de poliamida no reforzada.
25% de refuerzo de fibra de vidrio
Un perfil de poliamida reforzado debe hacer frente a las fuerzas generadas durante el montaje. En muchos sistemas de aluminio con rotura térmica, la tira se inserta en ranuras preparadas y luego se asegura mediante un proceso de laminado. El refuerzo ayuda al perfil a mantener una forma estable cuando se aplica fuerza mecánica a lo largo del recorrido de montaje.
La fibra de vidrio también afecta el comportamiento del material de maneras que hacen que el control del proceso sea importante. La distribución y orientación de las fibras pueden influir en la resistencia longitudinal, la resistencia al corte transversal, la apariencia de la superficie y la consistencia dimensional. Por lo tanto, un proceso de producción tiene que controlar algo más que la temperatura de extrusión.
Estabilidad dimensional
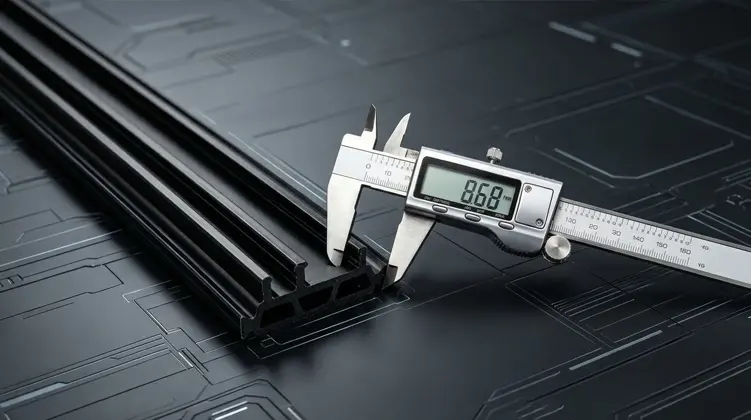
Una tira de rotura de puente térmico es un perfil de precisión en lugar de una simple lámina de plástico. Su ancho, alto, geometría de pared, características de bloqueo y espesor deben permanecer lo suficientemente consistentes para coincidir con la cavidad de aluminio. Pequeños cambios dimensionales pueden influir en la fuerza de inserción, la profundidad de encaje y la conexión mecánica final.
Las condiciones de extrusión, enfriamiento y conformación contribuyen a esa estabilidad. Un enfriamiento demasiado agresivo o mal equilibrado puede afectar la contracción y la forma del perfil. La velocidad de tracción también influye en las dimensiones de una sección extruida continua. Por esta razón, la producción de perfiles requiere un control coordinado de las condiciones de calor, velocidad, herramientas y enfriamiento.
Resistencia a la demanda mecánica a largo plazo
Los perfiles con rotura de puente térmico pueden permanecer dentro de un marco de aluminio durante muchos años. Durante ese período, se espera que el material mantenga una integridad mecánica suficiente mientras se expone a cambios ambientales repetidos. Los requisitos exactos dependen del sistema de estructura, el clima local, el estándar de diseño y las condiciones de servicio previstas.
- Rigidez:importante para mantener la forma de la sección durante el montaje del perfil.
- Consistencia dimensional:necesario para un compromiso predecible con la extrusión de aluminio.
- Resistencia al corte:relevante cuando la tira está sometida a fuerzas generadas por el montaje y la carga del perfil.
- Estabilidad térmica:relevante porque el marco experimenta cambios de temperatura durante el servicio.
- Coherencia del proceso:esencial cuando se utiliza la misma geometría de tira en tiradas de producción repetidas.
Estas características explican por qué se utiliza un polímero de ingeniería reforzado en lugar de un perfil plástico genérico. La sección de rotura de puente térmico tiene que funcionar como parte de un conjunto estructural, no simplemente como un espaciador aislante.
Cómo la geometría del perfil de aluminio determina la tira
Un diseño exitoso de rotura de puente térmico comienza con la extrusión de aluminio real. Los nombres de productos como I-Type, C-Type o T-Type describen familias de secciones generales, pero no reemplazan la información dimensional requerida para una coincidencia correcta.
El enfoque de ingeniería más útil es comparar la cavidad de aluminio con las dimensiones correspondientes de la tira de poliamida. La relación se puede resumir a través de los siguientes factores.
| Factor de perfil de aluminio | Requisito de tira relacionado | Por qué es importante el partido |
|---|---|---|
| Ancho de la cavidad | Ancho de tira | La tira debe ocupar la cavidad prevista sin excesiva holgura ni excesiva resistencia a la inserción. |
| Profundidad de la cavidad | Altura del perfil | La altura influye en la profundidad con la que la tira se une al perfil de aluminio. |
| Estructura de ranura | Geometría de bloqueo | Los elementos de bloqueo deben interactuar correctamente con las ranuras de aluminio preparadas. |
| Separación requerida | Grosor de la tira | El espesor contribuye a la separación deseada entre las secciones de aluminio. |
| Proceso de montaje | Compatibilidad de inserción y rodadura | La sección debe tolerar el método de producción seleccionado sin agrietarse o perder el control dimensional. |
Comience con un dibujo o perfil físico
Un dibujo de extrusión de aluminio dimensionado proporciona el punto de partida más claro porque muestra el ancho de la cavidad, las dimensiones de la ranura, la geometría de la pared y las tolerancias críticas. Un perfil físico también puede proporcionar información útil cuando el dibujo no está disponible o cuando es necesario verificar la extrusión real.
Para el trabajo de desarrollo, la información más útil generalmente incluye:
- El ancho y la profundidad de la cavidad de aluminio.
- La ubicación y forma de las ranuras de bloqueo.
- La separación térmica requerida entre los perfiles de aluminio.
- The intended strip cross-section and dimensional tolerances.
- La secuencia de montaje utilizada para insertar y asegurar el perfil.
- Cualquier problema de producción conocido, como dificultad de inserción o grietas.
Por qué es importante la precisión de las secciones
Imagine una tira que es ligeramente demasiado ancha para la cavidad de extrusión. La fuerza de inserción puede aumentar y el instalador o la línea de producción pueden necesitar más presión mecánica de la prevista. Una tira demasiado estrecha puede crear el problema contrario: encaje o movimiento insuficiente durante el montaje.
La altura y la geometría de bloqueo importan de manera similar. Un perfil puede parecer correcto por sí solo y al mismo tiempo no encajar en la ranura de aluminio específica. Es por eso que el desarrollo de rotura de puente térmico se trata mejor como un sistema de perfiles combinados.
Revisar la gama de perfiles de poliamida disponiblejunto con las dimensiones del perfil de aluminio antes de finalizar una especificación.
¿Qué tipos de perfiles se utilizan habitualmente?
Las diferentes geometrías de extrusión de aluminio requieren diferentes secciones de rotura de puente térmico. La familia de perfiles suele identificarse por su forma de sección transversal y su disposición de bloqueo.
Perfiles tipo I
Las secciones tipo I se asocian comúnmente con una geometría de separación térmica relativamente sencilla. Su idoneidad final depende del ancho, la altura, la disposición de las ranuras y las condiciones de encaje de la extrusión de aluminio. Por lo tanto, la designación "I" debe tratarse como una familia de perfiles y no como una dimensión universal.
Perfiles tipo C
Las secciones tipo C tienen forma alrededor de una geometría de acoplamiento diferente y pueden seleccionarse donde la extrusión de aluminio utiliza una cavidad correspondiente o una estructura de bloqueo. Las características de apertura y laterales deben adaptarse cuidadosamente al perfil de aluminio.
Perfiles tipo T
Las secciones tipo T se utilizan cuando la extrusión de aluminio contiene una geometría adecuada para un perfil de acoplamiento en forma de T. Las dimensiones exactas, las posiciones de los hombros y los detalles de bloqueo determinan si la tira se puede insertar y asegurar correctamente.
Secciones de formas especiales
Algunos sistemas de aluminio utilizan ranuras o cavidades que no se alinean con las familias de secciones estándar. En esos casos, se puede desarrollar una sección transversal especial alrededor de la extrusión real. El dato más importante es el plano del perfil de aluminio o muestra física del propio perfil, junto con el método de montaje y las dimensiones críticas.
Dónde se aplican estos perfiles de aislamiento
Los sistemas de aluminio con rotura térmica se utilizan en varias aplicaciones arquitectónicas. Aunque el objetivo de diseño está relacionado en cada caso, la geometría del perfil y los requisitos mecánicos pueden variar según la estructura del marco.
Ventanas de aluminio
Los perfiles con rotura de puente térmico se instalan entre secciones de aluminio interiores y exteriores de marcos y hojas de ventanas. La tira soporta la separación térmica mientras permanece acoplada mecánicamente dentro de la construcción del marco.
Puertas de aluminio
Los perfiles de las puertas requieren una conexión estable porque el conjunto terminado puede experimentar repetidas aperturas, cierres, manipulaciones y exposición ambiental. La sección de rotura de puente térmico debe seguir siendo compatible con el proceso de bloqueo y enrollado seleccionado.
Sistemas de muro cortina
La estructura del muro cortina puede incluir parteluces, travesaños y secciones de aluminio relacionadas térmicamente separadas. Las dimensiones del perfil pueden diferir sustancialmente entre sistemas, por lo que la coincidencia de la geometría sigue siendo esencial.
Otros perfiles de aluminio arquitectónico
Las extrusiones especiales separadas térmicamente también pueden requerir secciones de aislamiento no estándar. El desarrollo de perfiles personalizados puede abordar dimensiones inusuales, estructuras de ranuras o limitaciones de ensamblaje.
También se deben considerar las condiciones de aplicación al seleccionar la formulación del material y la geometría del perfil. Un marco instalado en un entorno de temperatura variable puede experimentar movimientos dimensionales repetidos, mientras que un sistema de fachada puede introducir exigencias mecánicas y ambientales adicionales.
Es importante distinguir la función térmica de la tira del rendimiento térmico total del marco terminado. La tira interrumpe la conducción directa a través de la sección de aluminio, pero el comportamiento térmico final de una ventana, puerta o muro cortina también depende del vidrio, sellos, geometría del marco, cámaras de aire, juntas y detalles de instalación.
Cómo afecta el proceso de extrusión a la calidad del perfil
La consistencia de un perfil de rotura de puente térmico depende en gran medida de cómo se procesa el compuesto de poliamida reforzada. Una secuencia de producción controlada ayuda a mantener estable la sección transversal desde la materia prima hasta la longitud final.
Mezcla de materiales
La resina PA66 y la fibra de vidrio se preparan y controlan antes de ingresar al proceso de extrusión.
Moldeo por extrusión
El material reforzado pasa a través de herramientas de perfil para crear la geometría de sección transversal requerida.
Enfriamiento y modelado
Las condiciones de enfriamiento y la velocidad de tracción se controlan para estabilizar las dimensiones después de la extrusión.
Corte de Precisión
El perfil continuo se corta o prepara en la forma de suministro solicitada para su posterior uso.
Control de Materias Primas
El material de partida influye directamente en el comportamiento de extrusión. Los materiales entrantes de PA66 y fibra de vidrio se pueden verificar para determinar características como índice de flujo de fusión, contenido de refuerzo y condición de humedad. El manejo de la humedad es particularmente relevante para el procesamiento de poliamida porque el contenido de agua puede afectar el comportamiento de la fusión y el rendimiento final del material.
Temperatura de extrusión y velocidad de extracción
La poliamida reforzada debe procesarse en condiciones de temperatura controladas para que la masa fundida llene el molde del perfil de manera consistente sin crear degradación innecesaria o inestabilidad dimensional. La velocidad de tracción también influye en el tamaño del perfil porque el extruido puede cambiar de dimensión a medida que se enfría.
Por esta razón, la temperatura y la velocidad de la línea deben considerarse como un proceso coordinado y no como configuraciones aisladas. Cuando un perfil contiene ranuras estrechas o pequeñas características de bloqueo, incluso cambios modestos en el comportamiento dimensional pueden influir en el ajuste final.
Enfriamiento y modelado
El enfriamiento es una de las etapas más importantes para la estabilidad del perfil. El sistema de refrigeración necesita eliminar el calor de forma controlada para que la sección extruida mantenga su geometría prevista. El enfriamiento desigual puede contribuir a la distorsión, deformación o dimensiones inconsistentes en todo el perfil.
Orientación de fibra de vidrio
El proceso de extrusión también influye en la orientación de la fibra de vidrio. La orientación controlada puede soportar la resistencia longitudinal manteniendo al mismo tiempo las características mecánicas necesarias en toda la sección. Esto resulta particularmente relevante para perfiles que necesitan tolerar fuerzas de inserción y perfilado.
El sistema de producción descrito paraJinxingincluye preparación de materiales, múltiples líneas de extrusión de doble tornillo paralelas, moldes de desarrollo propio, sistemas de enfriamiento, conformado y corte. El proceso está organizado de manera que las principales etapas de fabricación permanezcan dentro de un sistema de producción.
¿Qué se debe comprobar durante el control de calidad?
El control de calidad de los perfiles con rotura de puente térmico es más útil cuando abarca tanto el proceso de producción como el producto terminado. La inspección final puede identificar defectos, pero las verificaciones periódicas durante el proceso brindan información temprana sobre la desviación dimensional o problemas de superficie.
Inspección en proceso
Durante la extrusión continua, las muestras de producción se pueden comprobar a intervalos regulares para detectar dimensiones de la sección transversal y defectos visibles. Los parámetros del proceso también se pueden registrar para que los cambios en la línea de producción puedan conectarse con resultados dimensionales posteriores.
- Ancho y alto de la sección transversal.
- Dimensiones críticas de ranura y bloqueo.
- Espesor de la pared y simetría del perfil cuando sea relevante.
- Defectos superficiales, deformaciones o grietas visibles.
- Registros de parámetros de producción para trazabilidad.
Evaluación de laboratorio
Dependiendo de los requisitos aplicables, una evaluación de laboratorio adicional puede cubrir las características de densidad, dureza Shore, resistencia a la tracción longitudinal, resistencia a la tracción transversal, resistencia al agua, envejecimiento térmico y expansión lineal.
No todas estas pruebas responden a la misma pregunta de ingeniería. La resistencia a la tracción proporciona información sobre la resistencia a las fuerzas de tracción, mientras que la resistencia transversal es más relevante para las tensiones que actúan a través del perfil. La expansión lineal ayuda a los ingenieros a comprender el movimiento dimensional asociado con los cambios de temperatura.
Inspección previa al envío
Antes del envío, las tiras terminadas se pueden inspeccionar para determinar su apariencia y dimensiones. Los perfiles rectos se pueden preparar en longitudes de 6 metros por pieza, mientras que las especificaciones adecuadas también se pueden suministrar en bobinas de 500 metros por rollo. La forma práctica de suministro depende de la geometría del perfil y de las necesidades de montaje posteriores.
Un informe de inspección en inglés puede acompañar a la mercancía cuando sea necesario. La información de inspección clara puede ayudar a los equipos de producción a verificar que el perfil recibido se corresponde con la especificación acordada.
| Etapa de inspección | Enfoque principal | Propósito de producción |
|---|---|---|
| control de material entrante | Estado del material y características del refuerzo. | Confirme que el compuesto inicial sea adecuado para la extrusión controlada. |
| Inspección en proceso | Dimensiones y estado de la superficie. | Detecte la desviación del perfil antes de que se complete una tirada de producción larga. |
| Pruebas de laboratorio | Características mecánicas, térmicas y físicas. | Evaluar las propiedades frente a los requisitos técnicos aplicables. |
| Inspección previa al envío | Apariencia, dimensiones y coherencia del pedido. | Verifique el perfil terminado antes del envío. |
¿A qué deben prestar atención los ensambladores?
Incluso una tira extruida con precisión puede crear problemas cuando el perfil de aluminio, las herramientas y las condiciones de montaje no coinciden correctamente. Por lo tanto, la inserción y el laminado deben tratarse como parte del diseño del perfil y no como preocupaciones posteriores separadas.
Fuerza de inserción
Una tira que ingresa a la ranura de aluminio con una resistencia excesiva puede indicar un desajuste dimensional, una geometría de bloqueo inadecuada o una condición de ensamblaje que necesita ajuste. Una fuerza de inserción elevada puede aumentar el riesgo de dañar el perfil, especialmente cuando la sección contiene paredes estrechas o elementos de bloqueo afilados.
Grietas durante el montaje
El agrietamiento no debe atribuirse automáticamente al material en sí. Las posibles causas pueden incluir fuerza mecánica excesiva, geometría de ranura inadecuada, dimensiones demasiado ajustadas, mala alineación o condiciones de procesamiento incorrectas. Revisar la extrusión de aluminio y la secuencia de ensamblaje juntos suele ser más productivo que examinar la tira de forma aislada.
Resistencia al corte insuficiente
La conexión final debe soportar las cargas esperadas por la manipulación y el servicio. Si la tira acoplada no proporciona suficiente resistencia al movimiento relativo entre las secciones de aluminio, el problema puede estar relacionado con la geometría del perfil, las características del material o el proceso de laminado.
Consistencia en toda la línea de producción
Un perfil que funciona bien durante una única ejecución de prueba también debería comportarse de manera consistente durante la producción repetida. Las dimensiones consistentes de la tira facilitan el mantenimiento de condiciones estables de inserción y laminado en múltiples lotes de extrusión de aluminio.
- Compruebe la ranura de aluminio:Confirme que la cavidad esté limpia, tenga dimensiones correctas y sea compatible con la tira.
- Verifique la alineación de inserción:la desalineación puede aumentar la fuerza y dañar el borde del perfil.
- Verificar condiciones de rodadura:Confirme que el proceso mecánico es apropiado para la geometría de la tira.
- Seguimiento de la coherencia dimensional:compare las mediciones de perfiles entrantes y en proceso cuando aparezca un comportamiento inesperado en el ensamblaje.
Estas comprobaciones son particularmente útiles cuando se pasa de una extrusión de prototipo a una producción repetida, porque una pequeña diferencia dimensional puede volverse mucho más notoria cuando se procesan continuamente muchas longitudes de perfil.
Cómo prepararse para el desarrollo de un nuevo perfil
Desarrollar una sección de rotura de puente térmico para una nueva extrusión de aluminio es más fácil cuando la información se organiza antes de considerar las herramientas. El objetivo es definir la interfaz completa entre el perfil de poliamida y el perfil de aluminio.
Una secuencia de desarrollo práctica puede seguir varias etapas:
- Revisa el dibujo de aluminio:identificar dimensiones de cavidad, geometría de ranura, espesor de pared y tolerancias críticas.
- Confirme el requisito de separación térmica:Determine la distancia prevista entre las secciones de aluminio interior y exterior.
- Defina la sección transversal de la tira:establezca el ancho, alto, espesor, detalles de bloqueo y cualquier característica especial.
- Revisar el proceso de montaje:Confirme la dirección de inserción, el método de rodamiento y la fuerza mecánica esperada.
- Evaluar el comportamiento de producción:Verifique la estabilidad dimensional, la calidad de la superficie y el rendimiento del ensamblaje.
- Finalizar la especificación de producción:Documente la geometría del perfil acordada, la construcción del material, los puntos de inspección y el formulario de suministro.
Utilice el perfil de aluminio como referencia principal
El error más común en el desarrollo de perfiles es comenzar con una dimensión de tira genérica e intentar forzar la extrusión de aluminio para que coincida con ella. El enfoque más confiable es el inverso: comenzar desde la extrusión y definir la sección de aislamiento alrededor de la interfaz real.
Un perfil físico de aluminio puede resultar especialmente útil cuando el dibujo de extrusión no representa completamente la variación de fabricación. Comparar el dibujo con la sección real ayuda a identificar problemas prácticos como la profundidad de la ranura, el radio del borde o las diferencias dimensionales locales.
Mantenga juntos los requisitos térmicos y mecánicos
La tira no debe diseñarse para separación térmica mientras su acoplamiento mecánico se trata como una ocurrencia tardía. Las dos funciones están conectadas. Una sección más gruesa puede alterar la relación de la cavidad. Una forma de bloqueo diferente puede cambiar la fuerza de inserción. Un ajuste más ajustado puede afectar el comportamiento del ensamblaje. Por lo tanto, las decisiones de ingeniería deben considerar la sección transversal completa.
Plan de repetibilidad
Una buena sección no debería funcionar sólo una vez. Debe poder extruirse de manera consistente, cortarse o enrollarse de manera controlada, transportarse sin deformaciones innecesarias y ensamblarse repetidamente con un comportamiento predecible.
Comprender el término en las búsquedas de productos
Cuando los ingenieros o los equipos de adquisiciones buscanTiras de rotura térmica PA66 GF25, el término de búsqueda suele representar un requisito técnico más que un único producto universal. La porción "PA66" identifica la familia de poliamidas, mientras que "GF25" indica el refuerzo del 25% de fibra de vidrio. Las especificaciones restantes todavía dependen de la extrusión de aluminio y del proceso de montaje previsto.
Por esa razón, la evaluación del producto debe pasar del nivel de palabras clave al nivel de ingeniería. Un listón técnicamente adecuado se define por la combinación de material, dimensiones de sección, geometría de bloqueo, consistencia de producción y compatibilidad con el perfil de aluminio objetivo.
Preguntas frecuentes
¿Para qué se utilizan las tiras de rotura de puente térmico?
Se utilizan para separar secciones de aluminio interiores y exteriores y reducir la transferencia directa de calor a través de perfiles de aluminio con rotura térmica. La tira también proporciona una conexión mecánica dentro de la extrusión de aluminio cuando la geometría y el proceso de ensamblaje coinciden correctamente.
¿De qué material están fabricados estos perfiles con rotura de puente térmico?
El material del núcleo es nailon PA66 reforzado con un 25% de fibra de vidrio. Esta construcción reforzada se identifica comúnmente como PA66 GF25 y se selecciona por la rigidez, estabilidad dimensional y características mecánicas requeridas por los sistemas de aluminio con rotura térmica.
¿Qué tipos de perfiles están comúnmente disponibles?
Las familias de secciones comunes incluyen perfiles tipo I, tipo C y tipo T. También se pueden desarrollar secciones de formas especiales para extrusiones de aluminio con dimensiones de cavidad o geometrías de bloqueo inusuales.
¿Dónde se utilizan habitualmente los perfiles con rotura de puente térmico?
Las aplicaciones típicas incluyen ventanas de aluminio, puertas de aluminio, sistemas de muros cortina, parteluces, travesaños y otros perfiles arquitectónicos de aluminio que requieren separación térmica entre las secciones interiores y exteriores.
¿Se puede personalizar la sección transversal?
Sí. Se puede desarrollar una sección personalizada en torno a un dibujo de perfil de aluminio o un perfil físico, prestando atención al ancho, la altura, el espesor, la estructura de la ranura, la geometría de bloqueo y el método de ensamblaje previsto.
¿Qué información es útil para una regleta de rotura de puente térmico personalizada?
La información útil incluye el dibujo del perfil de aluminio o el perfil físico, las dimensiones requeridas de la tira, la estructura de bloqueo, la separación térmica objetivo y el método de inserción o perfilado utilizado durante el ensamblaje.
¿Qué formularios de suministro se pueden utilizar?
Las especificaciones adecuadas se pueden suministrar como tiras rectas, incluidas longitudes de 6 metros por pieza, o como perfiles enrollados, como 500 metros por rollo. La forma práctica depende de la geometría del perfil y del proceso de producción posterior.
¿Qué características de calidad se deben evaluar?
La evaluación puede incluir dimensiones del perfil, apariencia, densidad, dureza Shore, resistencia a la tracción longitudinal y transversal, resistencia al agua, envejecimiento térmico y características de expansión lineal, de acuerdo con los requisitos aplicables al sistema previsto.
¿La asistencia técnica puede cubrir problemas de montaje?
El soporte técnico puede abordar el diseño de ranuras de perfiles, la inserción de tiras, las condiciones de perfilado y problemas comunes como inserción difícil, grietas o resistencia al corte insuficiente. Revisar juntos el proceso de extrusión y ensamblaje de aluminio puede ayudar a identificar la causa subyacente.
¿Cómo deberían los ingenieros comparar las diferentes opciones de tiras con rotura de puente térmico?
Compare la construcción del material, las dimensiones del perfil, la geometría de bloqueo, la consistencia dimensional, la compatibilidad del ensamblaje, el enfoque de inspección y el formulario de suministro. La comparación más significativa se basa en qué tan bien coincide la tira con la extrusión de aluminio real y no solo en el nombre del producto.
Una lista de verificación de especificaciones prácticas
Antes de finalizar un perfil de rotura de puente térmico, es útil confirmar las principales variables técnicas en un solo lugar. La siguiente lista de verificación se puede utilizar durante la revisión del perfil, la comunicación con el proveedor, la preparación de herramientas o la aprobación de la producción.
- Confirme la construcción del material PA66 y el requisito de refuerzo de fibra de vidrio del 25 %.
- Mida el ancho y la profundidad de la cavidad de aluminio.
- Verifique la forma de la ranura y la geometría de bloqueo.
- Defina el espesor de la tira requerido y la dimensión de separación.
- Compruebe la sección transversal de la tira con respecto al perfil de aluminio real.
- Revise las condiciones de inserción y perfilado antes de la aprobación de la producción.
- Confirmar los puntos de inspección dimensional y las tolerancias aceptables.
- Consulte la forma de suministro requerida, recta o enrollada.
- Documente el dibujo del perfil acordado y las características técnicas críticas.
- Mantener registros de producción e inspección disponibles para su trazabilidad.
Esta lista de verificación no reemplaza los requisitos de ingeniería de un sistema de ventana, puerta o fachada específico. Proporciona un marco práctico para garantizar que la interfaz entre el material y el perfil se haya definido antes de que comience la producción.
La idea central sigue siendo simple: el rendimiento de la rotura de puente térmico comienza con una separación efectiva, pero el rendimiento confiable del sistema requiere una sección transversal adecuadamente adaptada, una extrusión controlada, dimensiones estables y un proceso de ensamblaje compatible.
¿Necesita hacer coincidir una tira con su extrusión de aluminio?
Comparta el dibujo del perfil de aluminio, los detalles físicos del perfil, las dimensiones requeridas y el método de ensamblaje para poder revisar la geometría de la sección adecuada para su sistema de aluminio con rotura de puente térmico.
Contáctenos para discutir los requisitos de su perfil.