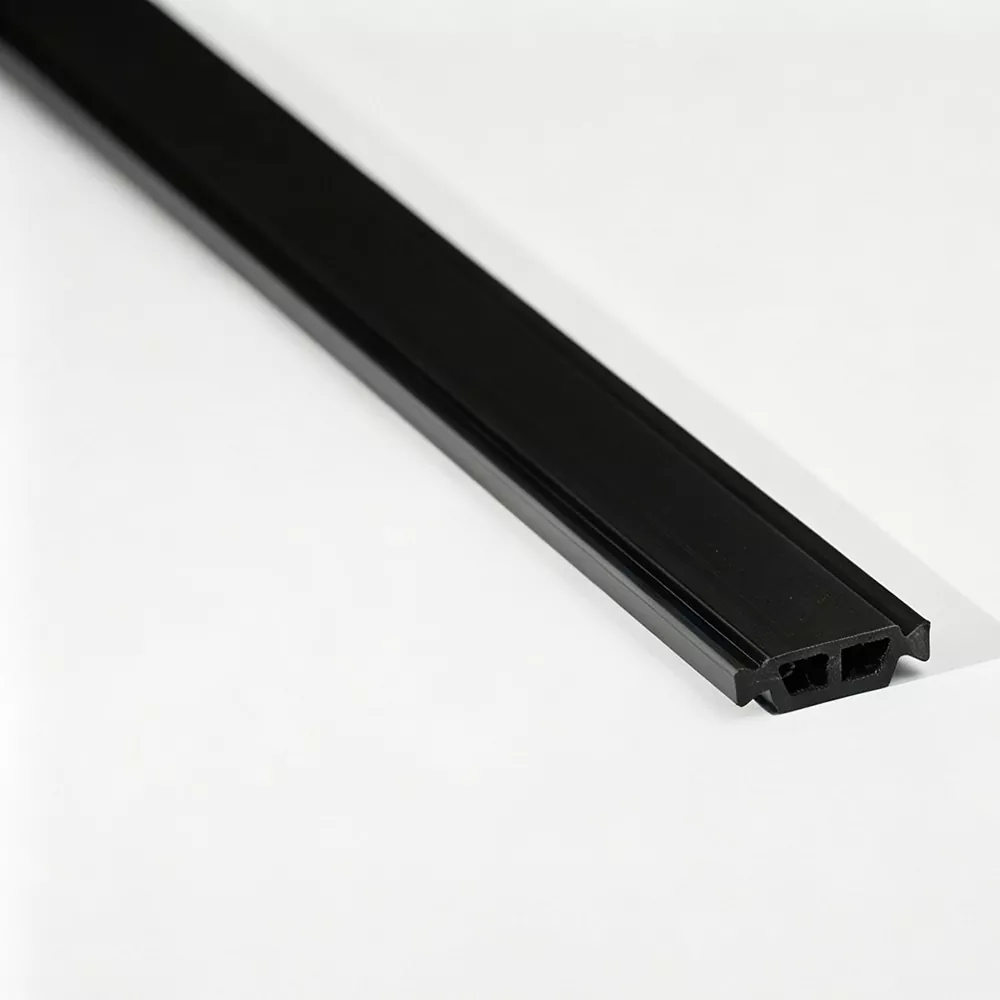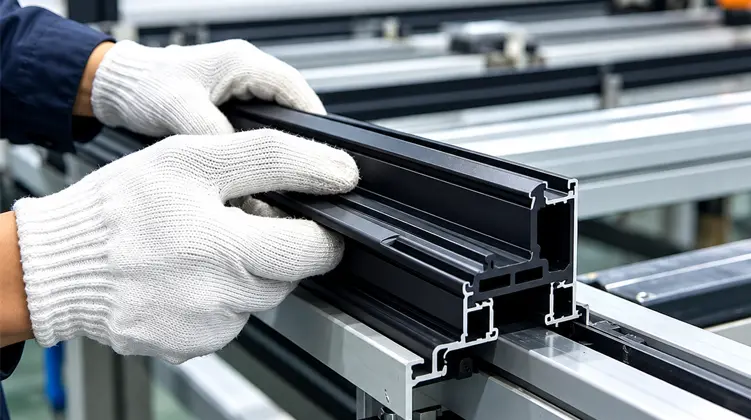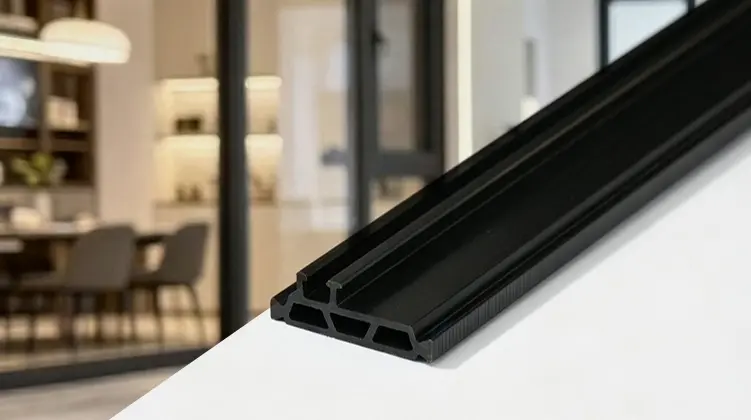
Tiras de rotura térmicaLos sistemas de aluminio con rotura térmica dependen de algo más que un componente de baja conductividad. El perfil de aislamiento debe ajustarse con precisión a la cavidad de aluminio, permanecer acoplado mecánicamente durante el montaje y permanecer dimensionalmente estable durante el servicio. Esta guía explica cómo funcionan los perfiles PA66 GF25, cómo la extrusión de aluminio determina la sección, cómo las condiciones de producción afectan la consistencia y qué detalles técnicos deben revisarse antes de finalizar una especificación.
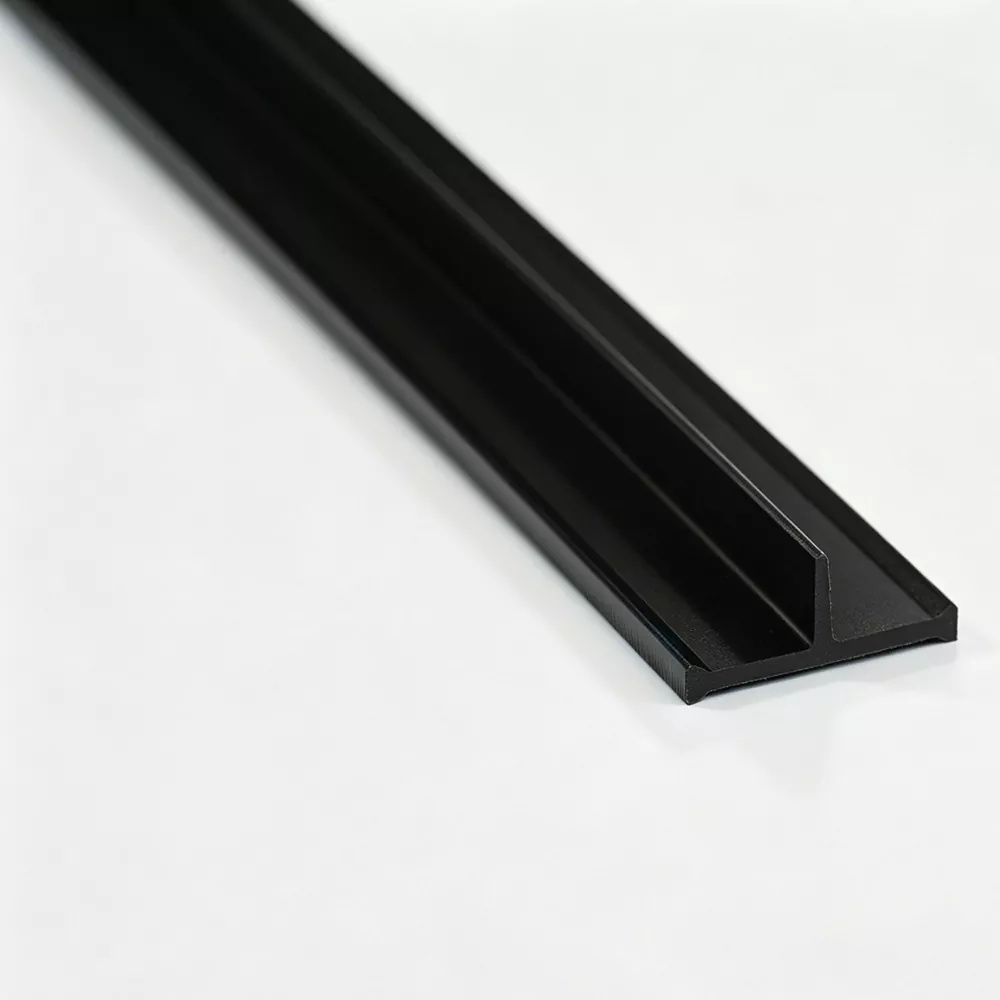
Para un marco de aluminio con rotura térmica, la sección aislante se ubica entre miembros de aluminio separados e interrumpe la ruta metálica directa de transferencia de calor. PA66 GF25 es adecuado para esta función porque la matriz de nailon proporciona una barrera no metálica, mientras que el refuerzo de fibra de vidrio al 25% agrega la rigidez y estabilidad dimensional necesarias para el ensamblaje del perfil. Sin embargo, el rendimiento no está determinado únicamente por el material. El ancho y la profundidad de la cavidad, la geometría de la ranura, la forma de bloqueo, la separación requerida, el espesor de la tira y el método de inserción o laminado influyen en la selección de la sección. Por lo tanto, una especificación confiable comienza con la extrusión de aluminio real y sigue al componente a través de las consideraciones de extrusión, enfriamiento, conformación, corte, inspección y ensamblaje final.
Haga clic en una de las secciones siguientes para ir directamente al tema que necesita.
El aluminio es útil en ventanas, puertas y marcos de fachadas porque combina resistencia estructural con una superficie de mantenimiento relativamente bajo. Su alta conductividad térmica también crea un desafío: cuando los miembros interiores y exteriores de aluminio permanecen conectados directamente por metal, el calor puede viajar a través del marco a lo largo de un camino conductor continuo. Un diseño con rotura térmica cambia ese camino al colocar una sección no metálica entre los componentes de aluminio separados.
El propósito deTiras de rotura térmicaPor lo tanto, no se trata simplemente de “llenar un vacío”. El perfil insertado debe mantener una separación controlada y al mismo tiempo funcionar como interfaz estructural. Debe permanecer asentado dentro de la cavidad de aluminio, resistir el movimiento provocado por las fuerzas de montaje y preservar la geometría requerida por el marco terminado. La función térmica y la función mecánica están vinculadas.
Principio fundamental:la extrusión de aluminio proporciona la estructura del marco, mientras que la sección de poliamida interrumpe el puente metálico directo entre las partes interior y exterior. El resultado final depende tanto de la separación térmica como de un acoplamiento seguro.
El calor no se mueve a través de un marco en una sola dirección. Sigue las rutas conductoras disponibles a través de los materiales y uniones. Por lo tanto, un camino continuo de aluminio puede evitar la cavidad aislada prevista, a menos que el sistema esté diseñado para interrumpir esa ruta. Una sección de poliamida correctamente ubicada reduce la conexión directa de metal a metal y crea un camino más largo y menos conductor a través del conjunto.
Por eso la geometría importa tanto como la descripción nominal del material. Dos perfiles fabricados con el mismo polímero reforzado pueden comportarse de manera diferente cuando sus anchos, alturas, formas de bloqueo o espesores de pared no coinciden con la extrusión prevista.
En la producción práctica, el componente también debe sobrevivir a las acciones aplicadas durante la inserción y el perfilado. Un perfil que aísla bien pero se agrieta durante el montaje, se desliza en la cavidad o carece de suficiente resistencia al corte no puede proporcionar una solución de producción confiable. El objetivo de ingeniería es lograr la interrupción térmica sin sacrificar la estabilidad del ensamblaje.
Por este motivo, la selección de la sección debe comenzar por el perfil de aluminio y no por una etiqueta genérica de producto. La forma es parte de la especificación de ingeniería.
La poliamida 66 reforzada con un 25% de fibra de vidrio, comúnmente identificada como PA66 GF25, es adecuada para sistemas de perfiles de aluminio con separación térmica porque combina una estructura no metálica con la rigidez necesaria en la interfaz de ensamblaje. Las fibras de vidrio refuerzan la matriz polimérica y ayudan al perfil a mantener su forma bajo carga mecánica.
Para la producción de perfiles arquitectónicos, esta combinación tiene una ventaja práctica: no se espera que la sección aislante actúe como un inserto suelto. Está formado en una sección precisa que debe permanecer acoplada al aluminio mientras se manipula, fabrica y utiliza el marco ensamblado.
La matriz reforzada mejora la rigidez y la estabilidad mecánica, ayudando a que la sección resista la inserción, el rodamiento y el acoplamiento continuo dentro del perfil de aluminio.
Las dimensiones precisas ayudan a que el perfil permanezca correctamente ajustado a la cavidad, lo cual es esencial cuando la ranura de aluminio tiene una geometría de bloqueo definida.
El segmento de poliamida interrumpe la ruta directa de transferencia de calor del metal entre secciones de aluminio interiores y exteriores separadas.
Las condiciones controladas de extrusión, enfriamiento y conformación respaldan la consistencia en toda la longitud del perfil terminado.
Un material de mayor resistencia no resuelve automáticamente una sección transversal incorrecta. Si una característica de bloqueo es demasiado grande, la fuerza de inserción puede volverse excesiva. Si el área de encaje es demasiado pequeña, es posible que el perfil no alcance la sujeción mecánica requerida. Si el espesor de la pared no es el adecuado, se pueden concentrar tensiones localizadas durante el montaje.
Por lo tanto, PA66 GF25 debe considerarse como una parte del sistema de diseño. La selección del material, la calidad de la extrusión y la geometría de la sección deben trabajar juntas.
Los materiales de nailon son sensibles a la humedad durante el procesamiento. El control del material entrante y las condiciones disciplinadas de extrusión ayudan a reducir la variabilidad en el comportamiento de la masa fundida y las dimensiones del acabado. Por esta razón, es útil comprobar la humedad del material, las características de flujo de fusión y el contenido de fibra de vidrio antes de comenzar la producción.
El mismo principio se aplica al enfriamiento y la conformación. Un perfil que sale de la matriz aún no es un componente terminado y dimensionalmente estable. El proceso posterior influye en cómo la sección adopta su forma final y, por tanto, en la consistencia con la que se ajusta a la cavidad de aluminio.
Conclusión práctica:PA66 GF25 proporciona la base material para una interfaz fuerte separada térmicamente, pero el perfil terminado aún depende del control de la extrusión, el enfriamiento, la conformación, la inspección dimensional y la compatibilidad con la extrusión de aluminio.
No existe una sección de tira universal que se adapte a todas las extrusiones de aluminio. La cavidad creada por el perfil de aluminio define el espacio físico disponible para el componente aislante, mientras que la estructura de bloqueo determina cómo se sujeta el componente. Por lo tanto, un proceso de selección técnicamente sólido comienza por estudiar la extrusión en lugar de elegir una sección únicamente por su nombre.
Cuando se desarrolla un nuevo sistema con rotura de puente térmico, las dimensiones requeridas deben considerarse en conjunto. Un cambio en la profundidad de la cavidad puede afectar la altura del perfil. Un cambio en la forma de la ranura puede afectar la geometría de bloqueo. Un cambio en la separación requerida puede afectar el espesor de pared disponible. Estas dimensiones forman un problema de diseño conectado.
| Factor de perfil de aluminio | Requisito de aislamiento relacionado | Por qué es importante |
|---|---|---|
| Ancho de la cavidad | Ancho del perfil | La sección debe ocupar la cavidad sin holgura excesiva ni fuerza de inserción. |
| Profundidad de la cavidad | Altura del perfil | La altura influye en cómo se asienta el componente dentro del aluminio y en el grado de compromiso disponible. |
| Estructura de ranura | Geometría de bloqueo | Hacer coincidir la ranura es esencial para una retención mecánica estable. |
| Separación requerida | Espesor de pared y forma de sección. | El perfil debe crear la separación no metálica prevista sin interferir con el montaje. |
| Proceso de montaje | Compatibilidad de inserción y rodadura | La sección debe tolerar las fuerzas y movimientos asociados con el método de producción elegido. |
Un dibujo de perfil de aluminio puede revelar las dimensiones de la cavidad, la configuración de las ranuras, las tolerancias de la sección y la geometría de la pared circundante que el nombre de un producto no puede comunicar. Cuando la sección es inusual, el dibujo también reduce el riesgo de seleccionar un perfil aparentemente similar que tenga una estructura de bloqueo diferente.
La información importante incluye el ancho y la profundidad de la cavidad, la forma de la ranura, la orientación prevista, la separación requerida y cualquier restricción dimensional impuesta por el marco final. Los requisitos de montaje deben registrarse al mismo tiempo.
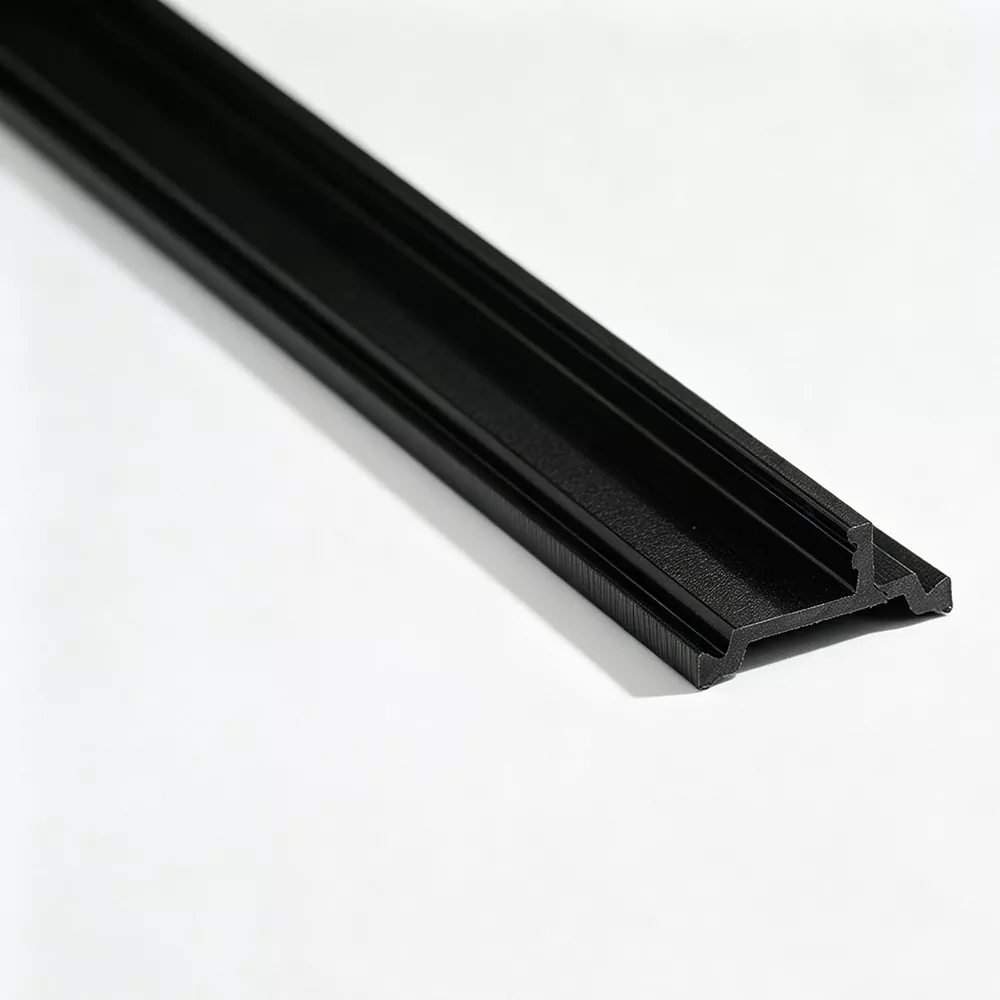
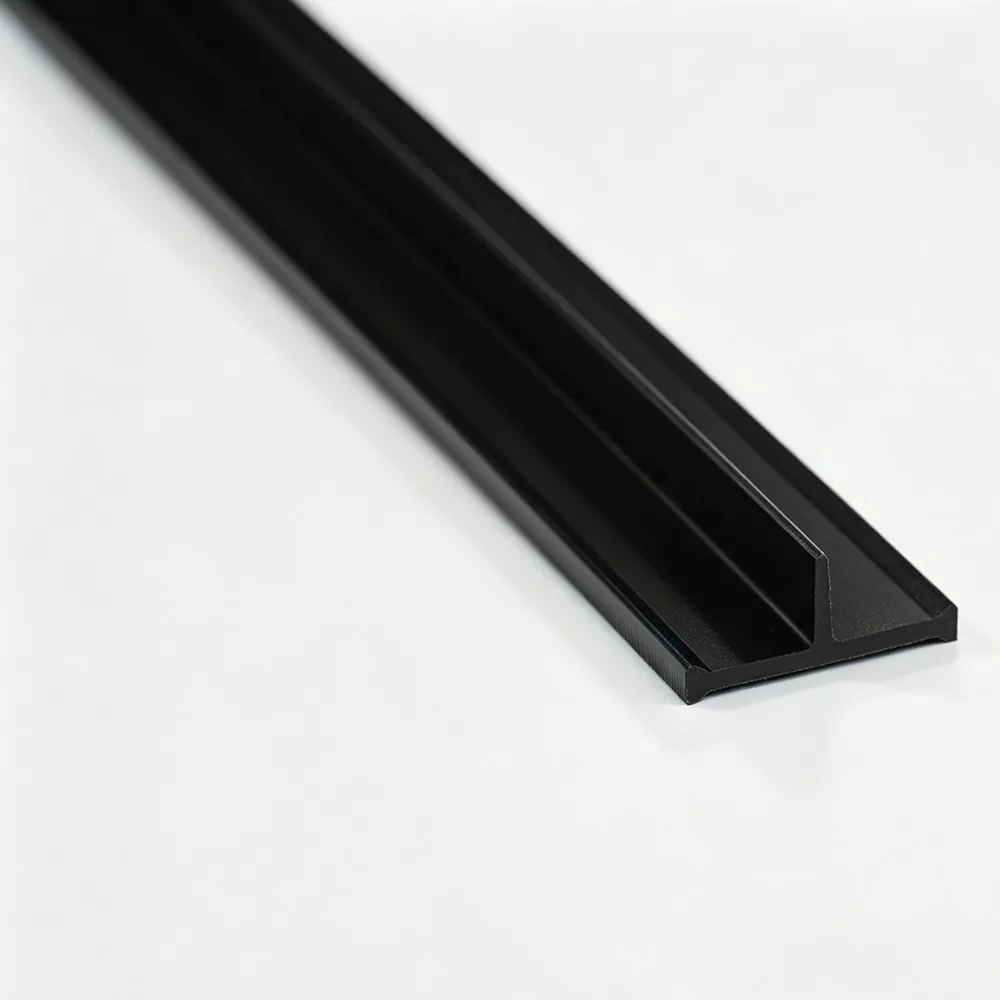
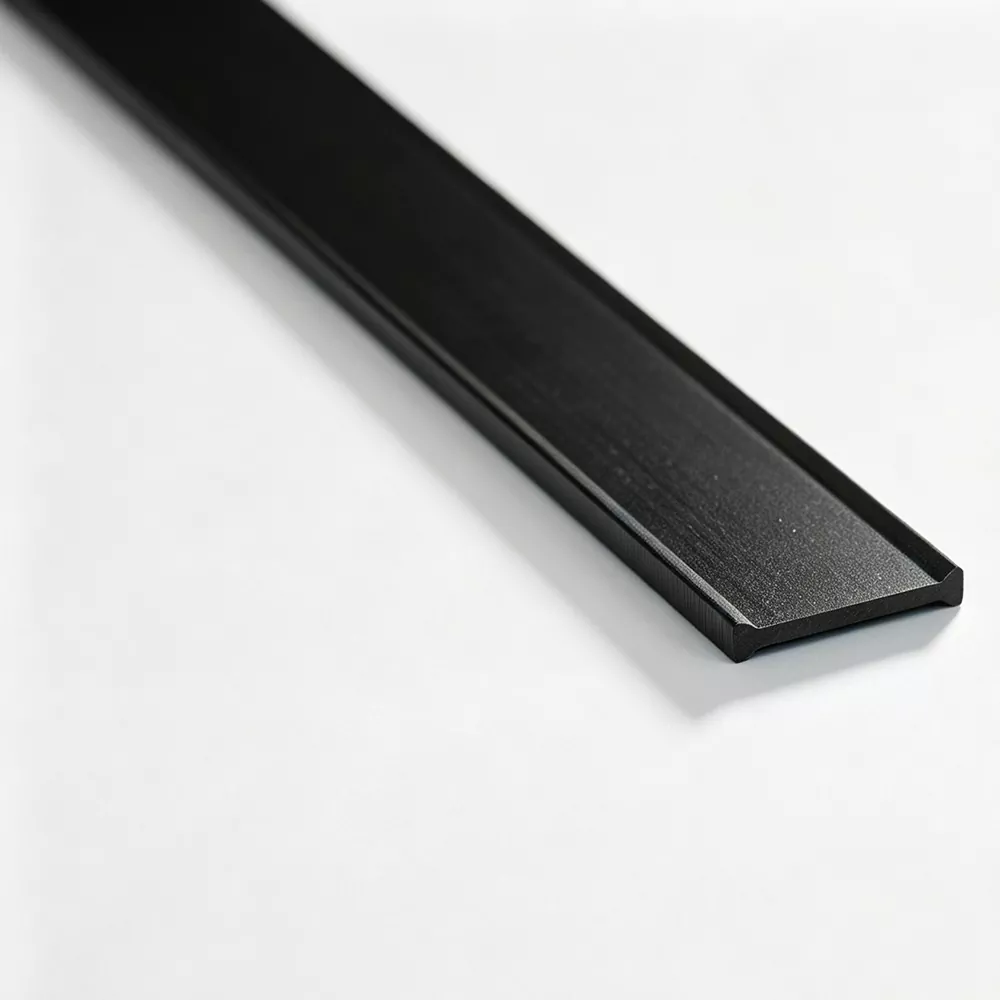
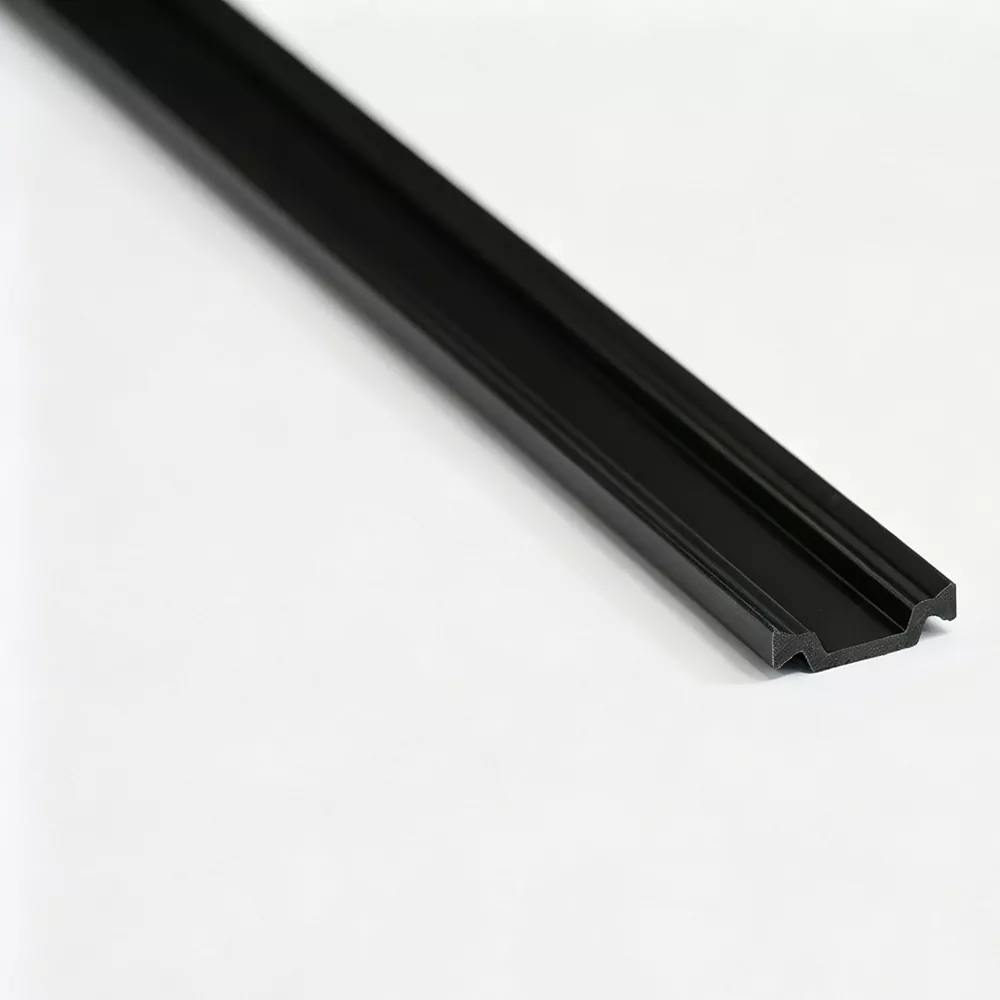
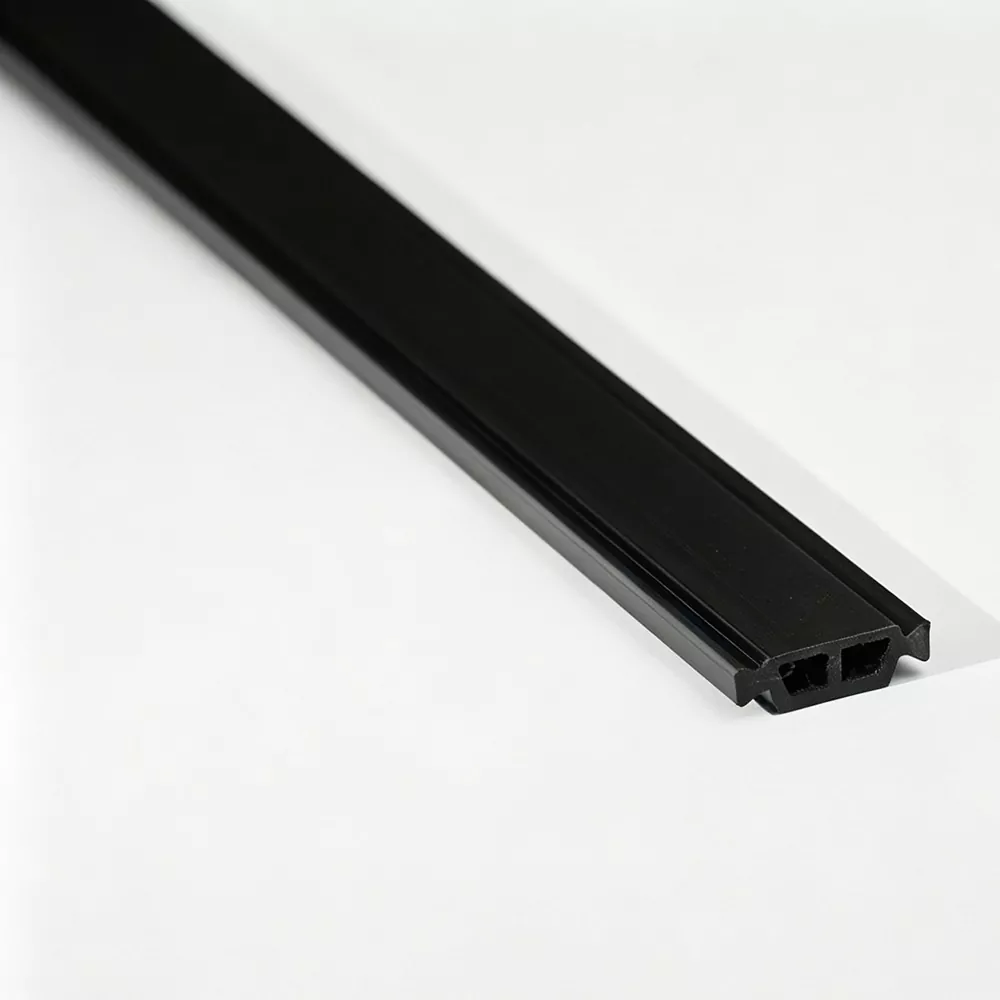
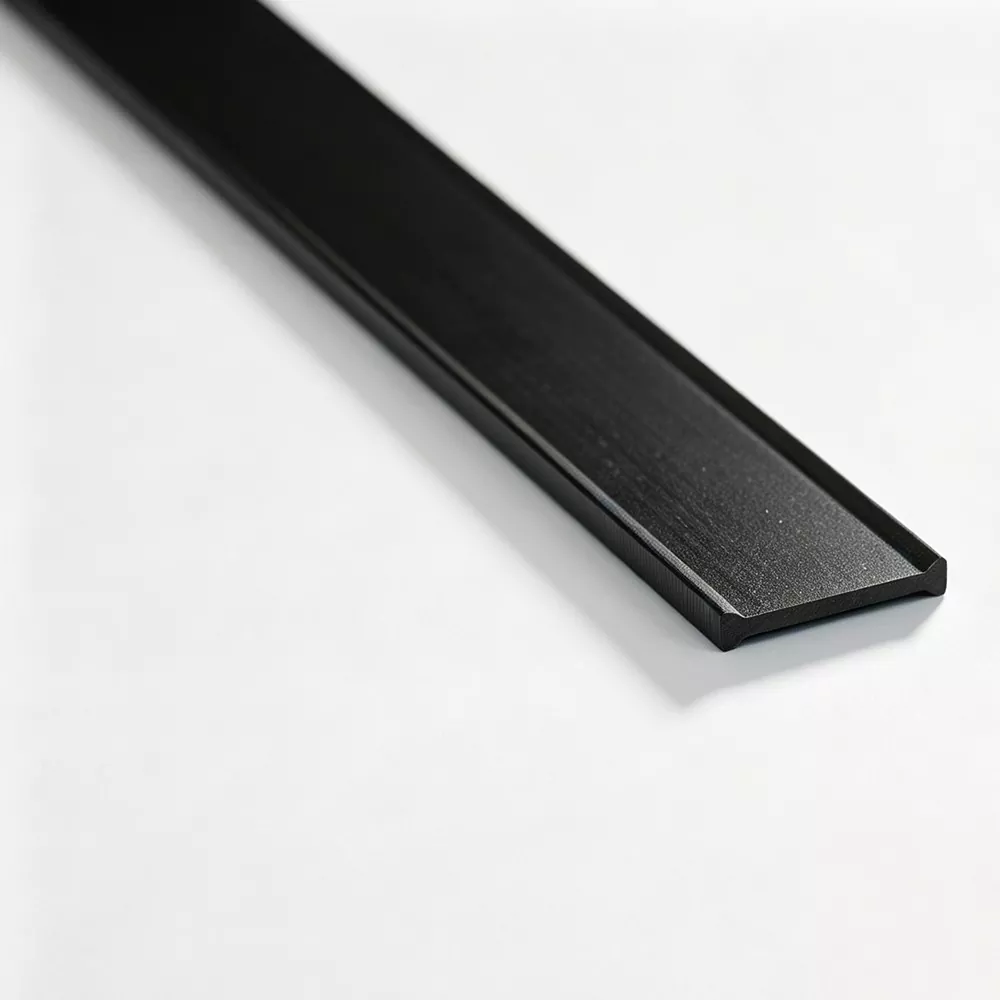
Las secciones comunes tipo I, tipo C y tipo T cubren muchas estructuras de perfiles de aluminio establecidas. Su utilidad proviene de patrones transversales reconocibles, no de la afirmación de que una forma es adecuada para todos los sistemas. Las secciones con formas especiales son relevantes cuando la extrusión de aluminio utiliza una cavidad distinta o una disposición de bloqueo.
Se puede desarrollar una sección personalizada en torno a la geometría de extrusión real. El objetivo no es crear complejidad por sí misma, sino hacer que el perfil de polímero funcione con la interfaz mecánica ya definida por el diseño de aluminio.
Jinxingpuede revisar un dibujo de perfil antes de la producción para determinar si una sección existente es apropiada o si se requiere una sección transversal especial.
La sección transversal controla cómo interactúa el componente polimérico con el aluminio. Pequeños cambios dimensionales pueden alterar la fuerza de inserción, el comportamiento de bloqueo y la distribución de la carga. En un entorno de producción, estas diferencias se vuelven visibles cuando los operadores encuentran dificultades de inserción, grietas localizadas, acoplamiento incompleto o perfilado inconsistente.
Durante la inserción, el perfil debe entrar en la cavidad de aluminio con un nivel de resistencia controlado. Muy poca resistencia puede indicar un compromiso insuficiente y puede hacer que el perfil sea más vulnerable al movimiento. Demasiada resistencia puede aumentar la fuerza de ensamblaje y generar tensión innecesaria en la sección o en las características de aluminio circundantes.
Por tanto, es importante la coherencia dimensional a lo largo de la extrusión. Una sección que es precisa en un punto pero que varía notablemente en otros puede producir una experiencia de ensamblaje desigual. La velocidad de tracción controlada, las condiciones de enfriamiento y la conformación ayudan a reducir este tipo de variación.
Algunos sistemas de aluminio con rotura térmica utilizan un proceso de laminación para bloquear mecánicamente la sección de polímero en el perfil. Durante esta operación, el aluminio se forma alrededor del componente insertado y el conjunto experimenta cargas mecánicas. El polímero debe conservar su integridad mientras se crea la interfaz de bloqueo.
Aquí es relevante la orientación de la fibra de vidrio dentro del perfil extruido. Un proceso de extrusión bien controlado tiene como objetivo soportar la resistencia longitudinal de la sección y al mismo tiempo proporcionar la resistencia al corte transversal necesaria en la interfaz. El resultado exacto depende de la formulación del material y las condiciones de procesamiento, por lo que el control de la producción sigue siendo esencial.
Las grietas durante el montaje no deben tratarse inmediatamente como un problema exclusivo del material. Entre los posibles factores se incluyen una sección transversal inadecuada, interferencias excesivas, dimensiones de ranura incorrectas, condiciones de procesamiento desfavorables, control de enfriamiento insuficiente o parámetros de ensamblaje que ejercen una tensión concentrada en el perfil.
Investigar la interfaz completa es más útil que cambiar una variable de forma aislada. La ranura de aluminio, la sección de polímero y el proceso de montaje forman un sistema mecánico.
Perspectiva de diseño:La estabilidad mecánica se logra mediante la interacción de la resistencia del material, la geometría de la sección y el ensamblaje controlado. Una sección transversal bien definida facilita mantener esos factores alineados.
La estabilidad dimensional comienza con la condición de la materia prima y continúa durante la extrusión, el enfriamiento, la conformación y el corte. Si una etapa se desvía, el impacto puede aparecer más tarde durante el montaje del perfil. Esta es la razón por la que los parámetros del proceso son más útiles cuando se registran y monitorean en la etapa de producción en lugar de depender únicamente de una verificación visual final.
Los sistemas de aluminio con separación térmica aparecen en varias aplicaciones arquitectónicas. El componente aislante realiza la misma función básica en todos ellos (crear una separación no metálica entre los miembros de aluminio), pero la geometría del perfil circundante y la carga mecánica pueden diferir.
Los marcos y hojas de las ventanas utilizan secciones de aluminio separadas para reducir la ruta conductora directa a través del marco. La sección de polímero debe permanecer estable dentro de la ranura durante la fabricación y el uso.
Los perfiles de las puertas necesitan separación térmica junto con estabilidad mecánica, especialmente cuando el marco experimenta repetidas aperturas, cierres y manipulaciones.
El marco de la fachada puede incluir parteluces, travesaños y otros miembros de aluminio separados. La geometría del perfil varía según el sistema, por lo que la coincidencia de secciones es particularmente importante.
Se pueden usar secciones especiales cuando una extrusión tiene una cavidad distintiva, una interfaz de bloqueo o una disposición dimensional que no se alinea con un perfil común.
Los conjuntos de ventanas suelen contener múltiples secciones y juntas de aluminio, por lo que el perfil aislante debe seguir la geometría de cada interfaz prevista. Es posible que la hoja y el marco no utilicen cavidades idénticas y que un perfil que funcione en un lugar puede no ser apropiado en otro. Los dibujos de secciones claras ayudan a mantener la selección de componentes alineada con cada extrusión.
Las puertas ponen énfasis adicional en la estabilidad mecánica porque sus perfiles se manipulan con frecuencia y pueden estar sujetos a movimientos repetidos. El componente aislante debe permanecer acoplado sin convertirse en una fuente de grietas o inestabilidad dimensional durante la fabricación.
La estructura de un muro cortina a menudo implica tramos de perfil largos y múltiples interfaces estructurales. La consistencia dimensional a lo largo de la extrusión se vuelve importante porque pequeños cambios repetidos a lo largo de una sección larga pueden influir en las condiciones de ensamblaje. El perfil de aislamiento también debe funcionar con la geometría específica del montante o del travesaño en lugar de con una supuesta cavidad genérica.
Los sistemas arquitectónicos de aluminio no se limitan a geometrías estándar. Una ranura especial, una altura de sección inusual o una disposición de bloqueo diferente pueden requerir un perfil de polímero especialmente desarrollado. En esos casos, el desarrollo debe guiarse por la extrusión de aluminio y la secuencia de montaje real.
La calidad de la extrusión está influenciada por toda la cadena de producción y no por la configuración de una sola máquina. La preparación del material, el moldeo por extrusión, el enfriamiento, la conformación y el corte contribuyen al perfil final. Un proceso disciplinado facilita la conexión de las dimensiones terminadas con las condiciones de fabricación registradas.
El nailon PA66 y la fibra de vidrio deben revisarse antes de ingresar al sistema de extrusión. La inspección del material puede incluir el índice de flujo de fusión, el contenido de fibra de vidrio y la humedad. Estas comprobaciones proporcionan una base práctica para la estabilidad del proceso y ayudan a identificar la variación del material antes de que se convierta en un problema dimensional.
Se pueden combinar múltiples líneas de extrusión de doble tornillo paralelas con moldes y sistemas de enfriamiento dedicados para producir diferentes geometrías de perfiles. La temperatura de extrusión, la velocidad de extracción y la temperatura del agua de refrigeración influyen en la forma en que el material fluye, sale del troquel y adquiere su forma final.
El molde en sí es una parte importante del proceso. La herramienta debe reproducir consistentemente la sección transversal prevista, incluidas las pequeñas características de bloqueo o guía que pueden no ser obvias a partir del simple nombre del producto.
Inmediatamente después de la extrusión, el perfil caliente requiere un enfriamiento y una conformación controlados. Un enfriamiento demasiado rápido, demasiado lento o desigual puede influir en las dimensiones y el estado de la superficie. Un proceso posterior estable ayuda a mantener la sección prevista durante toda la producción.
La extrusión también influye en la orientación del refuerzo dentro del polímero. El enfoque de procesamiento está destinado a soportar la resistencia longitudinal del perfil y la resistencia al corte transversal en la interfaz. Debido a que la tira puede experimentar cargas de inserción y de conformado, estas características son relevantes para el desempeño del ensamblaje.
Por lo tanto, el objetivo de producción es más que una sección transversal visualmente correcta. Es una sección con dimensiones repetibles, calidad superficial estable y características mecánicas adecuadas al proceso de ensamblaje previsto.
La inspección es más útil cuando se distribuye entre las etapas de producción. Una inspección final puede confirmar si el perfil terminado cumple con ciertos requisitos, pero las verificaciones durante el proceso brindan una mejor oportunidad para identificar la desviación antes de que se completen grandes cantidades.
Los controles regulares de producción pueden monitorear las dimensiones de la sección transversal y el estado de la superficie durante la ejecución. Los parámetros del proceso se pueden registrar para su trazabilidad, lo que permite comparar los cambios dimensionales con las condiciones de fabricación.
Las comprobaciones visuales típicas se centran en la superficie del perfil, la integridad de los bordes y los defectos evidentes. Las comprobaciones dimensionales se centran en el ancho, la altura, el espesor de la pared y otras características críticas definidas por el dibujo de la sección.
Dependiendo de los requisitos aplicables, la evaluación de laboratorio puede cubrir las características de densidad, dureza Shore, resistencia a la tracción longitudinal, resistencia a la tracción transversal, resistencia al agua, envejecimiento térmico y expansión lineal. El propósito es conectar las propiedades medibles del material o del perfil terminado con las condiciones esperadas en la aplicación final.
| Área de inspección | Enfoque típico | Valor de producción |
|---|---|---|
| Materia prima | Humedad, índice de fluidez y contenido de fibra de vidrio. | Crea una condición inicial estable para la extrusión. |
| Dimensiones del perfil | Ancho, alto, espesor de pared y geometría crítica | Soporta un ajuste consistente de la cavidad y un acoplamiento de bloqueo. |
| Condición de la superficie | Defectos visibles, integridad de los bordes y continuidad. | Ayuda a identificar problemas de extrusión o de conformado aguas abajo. |
| Propiedades mecánicas | Resistencia longitudinal y transversal, dureza. | Proporciona datos relacionados con el montaje y la carga del servicio. |
| Características ambientales | Resistencia al agua, envejecimiento térmico y expansión lineal. | Soporta la evaluación del comportamiento dimensional bajo condiciones relevantes. |
Antes del envío, se puede verificar la apariencia y las dimensiones de los perfiles terminados con las especificaciones de producción. Un informe de inspección en inglés puede acompañar a los productos cuando sea necesario, creando un registro claro del estado medido del producto.
La trazabilidad es útil cuando un perfil se comporta de manera diferente durante el ensamblaje. En lugar de tratar cada problema como un evento aislado, los registros de producción permiten revisar juntos las dimensiones de la sección, la configuración del proceso y los resultados de la inspección. Esto hace que la comunicación técnica sea más precisa y ayuda a distinguir un problema de ajuste de perfil de un problema de proceso de ensamblaje.
Antes de que un perfil entre en producción regular, la información más útil suele ser la que define la interfaz aluminio-polímero. Un paquete técnico claro reduce la ambigüedad y brinda al fabricante de extrusiones suficiente contexto para evaluar la sección adecuada.
Términos como I-Type, C-Type o T-Type son útiles para organizar una gama de productos, pero no reemplazan un dibujo de ingeniería. Un perfil con una forma visual similar aún puede tener diferentes dimensiones de bloqueo o una interfaz de cavidad diferente. La selección basada en el nombre sin revisión de la geometría aumenta la posibilidad de dificultades de montaje.
El perfil de extrusión debe evaluarse junto con el proceso de montaje. Si se espera que el componente pase por una operación de laminación, su sección transversal debe ser compatible con esa carga. Si la inserción es apretada, se debe revisar la geometría de interferencia y bloqueo antes de cambiar los parámetros de producción.
La comunicación útil se centra en información medible: dibujos, dimensiones de la sección, dirección de montaje, geometría de bloqueo y la aplicación prevista. La información clara permite al fabricante analizar una sección existente o desarrollar una especial sin depender de suposiciones.
Punto de control de especificaciones:La pregunta más importante es si el perfil de polímero está diseñado alrededor de la extrusión de aluminio. Cuando la interfaz está claramente definida, las decisiones sobre materiales, herramientas y procesos se pueden evaluar con respecto al mismo objetivo.
El formulario de suministro físico debe coincidir con la forma en que se maneja el sistema de aluminio en la planta de producción. Las secciones rectas son convenientes cuando la línea de producción corta y alimenta longitudes definidas. Las secciones enrolladas pueden ser adecuadas para especificaciones diseñadas para manipulación y almacenamiento continuo.
| Formulario de suministro | Longitud típica | Útil cuando | Consideración clave |
|---|---|---|---|
| tira recta | 6 metros por pieza | La línea de extrusión o proceso de fabricación trabaja con longitudes rectas fijas. | Confirme los requisitos de corte, manipulación y almacenamiento del perfil de aluminio terminado. |
| tira enrollada | 500 metros por rollo para especificaciones adecuadas | Se prefiere una alimentación continua durante mucho tiempo y un almacenamiento compacto. | Compruebe si la sección seleccionada y el proceso de montaje son adecuados para la manipulación de bobinas. |
El embalaje y manipulación deben proteger el perfil de deformaciones, contaminación y tensiones mecánicas innecesarias. El método apropiado depende de la forma de la sección y de la forma en que el material pasa desde el almacenamiento hasta el proceso de ensamblaje del aluminio.
Para algunas geometrías de perfil, una forma enrollada puede introducir requisitos de manipulación que no se aplican a longitudes rectas. Esos requisitos deben considerarse junto con el equipo de fabricación real en lugar de seleccionarse independientemente del diseño del perfil.
Los problemas técnicos suelen ser más fáciles de resolver cuando se separa el síntoma de sus posibles causas. El mismo problema visible puede surgir de más de una etapa del proceso, por lo que la resolución de problemas debe seguir el camino desde la geometría del aluminio hasta la sección del polímero y las condiciones de ensamblaje.
| Problema observado | Posible área a revisar | Cheque útil |
|---|---|---|
| Inserción difícil | Ancho de sección, función de bloqueo o cavidad de aluminio | Compare las dimensiones reales con el dibujo aprobado y revise las condiciones de inserción. |
| Grietas durante el montaje | Interferencia, condición del material, geometría o carga del proceso. | Inspeccione la sección, los registros de procesamiento de materiales y la secuencia de ensamblaje juntos. |
| Resistencia al corte insuficiente | Refuerzo de material, sección transversal o interfaz de bloqueo. | Revise los datos de pruebas mecánicas aplicables y verifique la geometría de compromiso. |
| Dimensiones de perfil variables | Temperatura de extrusión, velocidad de tracción o enfriamiento. | Compare las mediciones en proceso con los parámetros de producción registrados. |
| Compromiso flojo | Dimensiones de ranura, forma de bloqueo o sección de tamaño insuficiente | Confirme la geometría de la cavidad y compare las dimensiones reales del perfil con la sección de destino. |
Cuando la inserción resulta inusualmente difícil, aumentar la fuerza no siempre es la respuesta correcta. El primer paso es comprobar si el ancho del polímero y las características de bloqueo coinciden con la cavidad de aluminio. La desalineación, la variación dimensional o una falta de coincidencia entre la geometría de ranura prevista y real pueden aumentar la resistencia del ensamblaje.
El agrietamiento puede resultar de tensión concentrada durante la inserción o el laminado. También puede estar asociado con la condición del material o la estabilidad de la extrusión. Un diagnóstico controlado compara la sección afectada con las mediciones de producción y la interfaz de aluminio en lugar de cambiar la calidad del material sin evidencia.
El rendimiento al corte está relacionado tanto con el refuerzo del material como con la geometría de la interfaz. Si el área de bloqueo es demasiado pequeña o no coincide bien, es posible que un polímero mecánicamente fuerte aún no logre el acoplamiento requerido. Por lo tanto, las pruebas y la revisión dimensional deben considerarse juntas.
Este enfoque ayuda a convertir los problemas de montaje en cuestiones de ingeniería específicas. Esto es especialmente útil durante el desarrollo de perfiles, donde un ajuste a una dimensión puede influir en varias partes de la interfaz.
Tiras de rotura térmicaSepare las secciones de aluminio interiores y exteriores y reduzca la transferencia directa de calor a través de perfiles de aluminio con rotura térmica. La sección de poliamida crea una barrera no metálica dentro del marco y al mismo tiempo sirve como interfaz mecánica para las secciones de aluminio ensambladas.
El material del núcleo es nailon PA66 reforzado con un 25% de fibra de vidrio, comúnmente descrito como PA66 GF25. El refuerzo proporciona la rigidez y estabilidad mecánica necesarias para la inserción, el rodamiento y el acoplamiento continuo dentro de los perfiles de aluminio.
La gama incluye secciones tipo I, tipo C, tipo T y de formas especiales para ventanas, puertas, muros cortina de aluminio y otros sistemas de extrusión arquitectónicos con separación térmica.
Las aplicaciones comunes incluyen marcos y marcos de ventanas de aluminio, puertas de aluminio, parteluces y travesaños de muros cortina y otras secciones arquitectónicas de aluminio que requieren separación térmica entre los miembros interiores y exteriores.
Sí. Se pueden desarrollar dimensiones y secciones transversales personalizadas en torno a la geometría de extrusión de aluminio real. Un dibujo del perfil con las dimensiones de la cavidad y la estructura de bloqueo proporciona una base práctica para la selección de secciones y revisión de herramientas.
Un dibujo del perfil de aluminio, las dimensiones de sección requeridas, la geometría de bloqueo, la dirección de inserción, el método de montaje y tolerancias importantes son puntos de partida útiles. Cuanto más claros sean estos detalles, más fácil será confirmar si es adecuada una sección estándar o un perfil especial.
Las tiras rectas se suministran a razón de 6 metros por pieza. Las tiras enrolladas están disponibles a 500 metros por rollo para las especificaciones adecuadas. La forma más adecuada depende de la geometría de la sección y del método de manipulación utilizado en la producción.
Sí. La asistencia técnica puede cubrir el diseño de ranuras de perfiles, la inserción de tiras, las condiciones de perfilado y problemas comunes de producción, como inserción difícil, grietas y resistencia al corte insuficiente.
Los perfiles terminados se inspeccionan en cuanto a apariencia y dimensiones antes del envío. Dependiendo de los requisitos aplicables, la evaluación de laboratorio también puede cubrir las características de densidad, dureza Shore, resistencia a la tracción longitudinal y transversal, resistencia al agua, envejecimiento térmico y expansión lineal.
La separación térmica funciona mejor cuando el componente polimérico se trata como parte del sistema de aluminio en lugar de como un accesorio intercambiable. El material proporciona la barrera no metálica, el refuerzo proporciona soporte mecánico y la sección transversal determina cómo el componente se acopla con la extrusión. Luego, el control de producción mantiene constante la geometría prevista desde la materia prima hasta el perfil terminado.
Para sistemas establecidos, es posible que una sección adecuada de tipo I, tipo C o tipo T ya cumpla con la interfaz requerida. Para una extrusión nueva o inusual, se puede evaluar una geometría personalizada a partir del dibujo, las dimensiones de la cavidad y el método de ensamblaje. Este enfoque basado en perfiles mantiene la discusión técnica centrada en las dimensiones, el compromiso mecánico y las condiciones prácticas de producción.
Para los fabricantes de aluminio arquitectónico, una especificación clara debe conectar cuatro elementos: la extrusión de aluminio, la sección de poliamida, el proceso de producción y los requisitos de calidad aplicables. Cuando estos elementos se consideran juntos, el perfil resultante es más fácil de fabricar, ensamblar e inspeccionar de manera consistente.
Comparta el dibujo de la sección, las dimensiones de la cavidad y los requisitos de ensamblaje para analizar un perfil PA66 GF25 estándar o personalizado adecuado para su sistema de aluminio con separación térmica.
Contáctenos para discutir sus requisitos de perfiles de aluminio.